
Giriş: 3D baskı işletmelerinin karşı karşıya olduğu dönüşüm zorlukları
Endüstri 4.0 dalgası altında, 3D baskı teknolojisi hızlı prototip üretiminden ölçekli seri üretime dönüşmektedir. Ancak, çoğu 3D baskı işletmesinin üretim hatları hâlâ yarı otomasyonlu hatta manuel operasyon aşamasında kalmakta; ekipman adacıkları, veri kopuklukları, kalite izlenebilirliğinde zorluklar gibi temel sorunlarla karşı karşıya bulunmaktadır. Sektör araştırma verilerine göre, geleneksel 3D baskı üretim hatlarında ekipman kullanım oranı yalnızca %45-%55 iken, akıllı üretim hatları %85’in üzerine çıkabilmektedir; manuel müdahale oranı %60’ı aşmakta, bu da ürün kalite dalgalanma katsayısını ±%15’e kadar yükselterek endüstriyel seviye ±%5 kabul standardını fazlasıyla aşmaktadır.
Daha da önemlisi, dijital yönetim sistemlerinin desteğinden yoksun olan işletmeler, üretim sürecinin gerçek zamanlı izlenmesi ve optimizasyon kararlarını hayata geçirmekte zorlanmaktadır. MES sistemi devreye alınmadan önce orta ölçekli bir 3D baskı hizmet sağlayıcısında sipariş teslim süresi ortalama 12 gündü, ekipman arıza yanıt süresi 4 saate kadar uzuyordu ve aylık kapasite planlama hatası %20’yi aşıyordu. Bu sorunlar işletmenin rekabet gücünü ve kârlılığını ciddi biçimde sınırlamakta; üretim verimliliği ve ürün kalitesinde ikili bir artış sağlamak için akıllı dönüşümü acil hale getirmektedir.
1. Otomasyon ekipman katmanının inşası: tek makineden üretim hattı koordinasyonuna
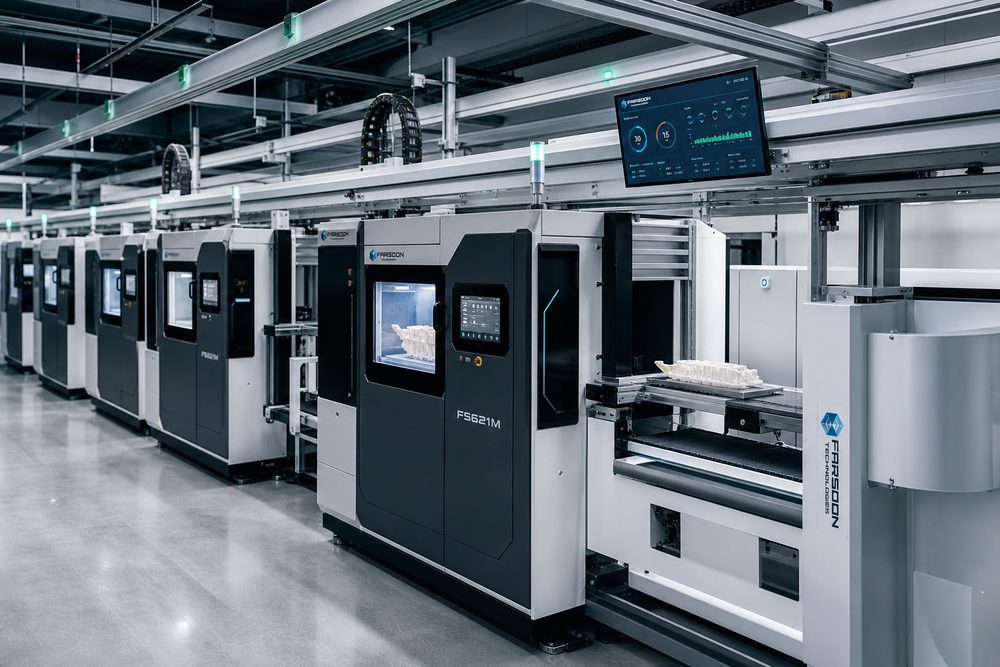
Akıllı üretim hattının fiziksel temeli otomasyon ekipmanlarıdır; ancak bu, yalnızca ekipman yığılması anlamına gelmez, ekipmanlar arasında iş birliğine dayalı çalışma kabiliyeti oluşturmayı gerektirir. 3D baskı işletmelerinin otomasyon ekipman katmanı temel olarak dört ana sistemi içerir: baskı ekipmanı kümesi, son işlem otomasyon ünitesi, lojistik taşıma sistemi, kalite kontrol istasyonu.
1. Baskı ekipmanı kümelemesi
Geleneksel 3D baskı atölyeleri dağınık bir yerleşim düzeni benimser; her ekipman bağımsız çalışır, malzeme taşıma ve parça transferi insan emeğine dayanır. Akıllı dönüşümün ilk adımı ekipmanların kümeli yönetiminin sağlanmasıdır. SLS (Seçici Lazer Sinterleme) prosesi örneğinde, standart yapılandırma 4-8 baskı makinesinden oluşan bir üretim birimi, merkezi toz besleme sistemi ve toz geri kazanım cihazı ile donatılmaktır. Başlıca teknik parametreler şöyledir:
- Baskı ekipmanı: 200W-400W lazer gücü, 300×300×350mm’den 500×500×500mm’ye kadar üretim haznesi boyutu, 0,08-0,15mm katman kalınlığı
- Toz besleme sistemi: 500-1000L toz tankı kapasitesi, otomatik toz besleme hassasiyeti ±%2, toz sıcaklık kontrol aralığı 20-80°C
- Geri kazanım cihazı: toz eleme hassasiyeti <63μm, geri kazanım verimliliği ≥%95, inert gaz korumasında oksijen içeriği <%0,1
BMW’nin IDAM projesi, Bonn fabrikasında iki modüler eklemeli imalat üretim hattı kurdu; otomatik lojistik araçları aracılığıyla baskı makinelerinin hareketli üretim haznelerinin otomatik transferi sağlandı, ekipman kullanım oranı dönüşüm öncesindeki %52’den %89’a yükseldi ve kapasite artışı %71’e ulaştı. Bu örnek, ekipmanlar arası otomatik koordinasyonun akıllı üretim hattının birincil ön koşulu olduğunu göstermektedir.
2. Son işlem otomasyon ünitesi
Son işlem aşaması 3D baskı üretim hattının darboğazıdır; geleneksel olarak toz temizleme, destek yapıları kaldırma, yüzey zımparalama gibi işlemler elle yapılır ve süre tüm üretim döngüsünün %40-%50’sini alır; ayrıca kalite tutarlılığı düşüktür. Akıllı üretim hattı, aşağıdakileri içeren otomatik son işlem üniteleri ile donatılmalıdır:
- Toz temizleme sistemi: yüksek basınçlı hava akışı + titreşimli eleme kullanarak, temizlik verimliliği %300 artırılır, kalan toz <%0,5
- Destek kaldırma ünitesi: SLA/DLP prosesleri için CNC kesim + kimyasal çözündürme çift modlu yapı, işleme hassasiyeti ±0,1mm
- Yüzey işleme istasyonu: CNC son işlem + kumlama/polisaj, yüzey pürüzlülüğü Ra 3,2μm’den 0,8μm’ye düşürülür
Yantai Moon Intelligent Technology’nin döküm 3D baskı üretim hattı, robotik otomatik temizleme sistemi devreye alınarak kum kalıbı son işlem süresini manuel 45 dakika/parçadan 12 dakika/parçaya indirmiş, verimliliği %275 artırmış ve kum kalıbı hasar oranını %8’den %1,5’in altına düşürmüştür.
2. Dijital atölye yerleşimi: ağ tabanlı veri toplama ve iletim
Otomasyon ekipmanları fiziksel düzeyde verimlilik sorununu çözer; ancak akıllı karar verme için dijital atölyenin sinir sistemi olan veri toplama ve iletim ağı kurulmalıdır. Bu katmanın temel görevi, ekipman çalışma durumu, proses parametreleri ve kalite verilerini gerçek zamanlı olarak toplayıp merkezi kontrol sistemine ileterek bilgi adacıklarını ortadan kaldırmaktır.
1. Endüstriyel nesnelerin interneti mimari tasarımı
3D baskı dijital atölyesi “ekipman katmanı - uç katman - platform katmanı - uygulama katmanı” olmak üzere dört katmanlı bir mimari benimser. Ekipman katmanı PLC, sensörler ve kameralar aracılığıyla ham verileri toplar; uç katman, veri ön işleme ve yerel depolama için edge computing düğümleri kurar; platform katmanı, büyük hacimli verilerin depolanması ve analizini destekleyen bir veri merkezi oluşturur; uygulama katmanı ise MES, ERP, kalite yönetimi gibi iş sistemleri için arayüzler sağlar.
Temel teknik parametreler:
- Veri toplama frekansı: ekipman durum verileri saniyede 1 kez, proses parametre verileri saniyede 10 kez, kalite kontrol verileri parça başına 100 kez
- Ağ gecikmesi: ekipmandan uç düğüme <50ms, uçtan veri merkezine <200ms
- Veri protokolü: OPC UA birleşik arayüzü, ISO/ASTM 52910 standart veri formatını destekler
- Depolama kapasitesi: üretim hattı başına yıllık 100TB, 3 yıldan fazla geçmiş veri izlenebilirliğini destekler
2. Gerçek zamanlı izleme ve görselleştirme sistemi
Toplanan verilere dayanarak, atölye düzeyinde dijital ikiz sistemi kurulur ve üretim sürecinin gerçek zamanlı görselleştirilmesi sağlanır. Spesifik işlevler şunları içerir: ekipman çalışma durumu izleme (açılış
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.