
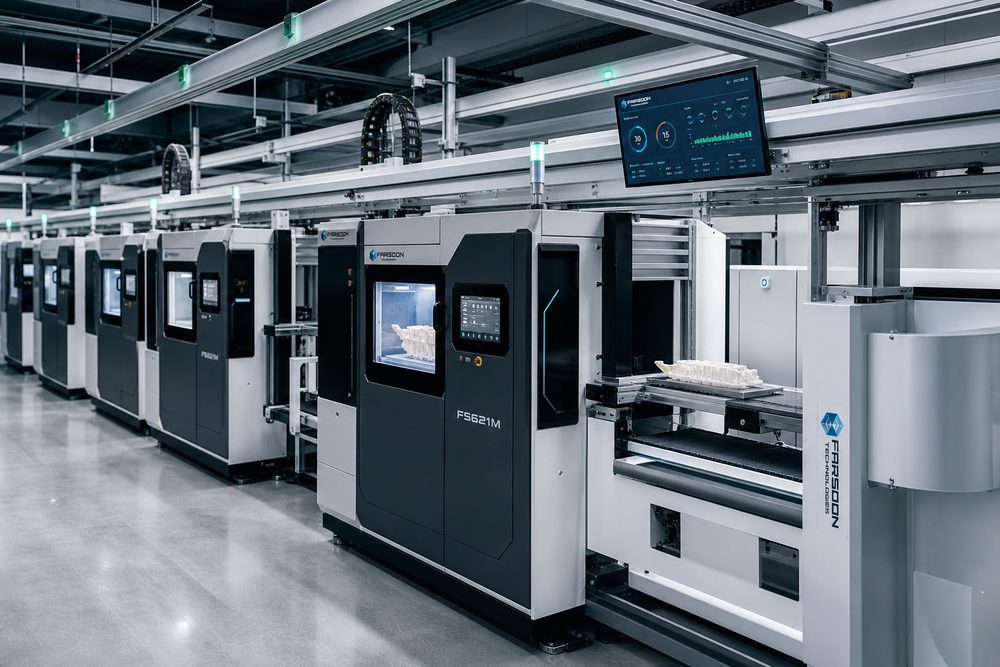
Introduction : les défis de transformation auxquels sont confrontées les entreprises d’impression 3D
Dans la vague de l’Industrie 4.0, la technologie d’impression 3D passe de la fabrication rapide de prototypes à la production de masse à grande échelle. Cependant, la plupart des lignes de production des entreprises d’impression 3D restent à un stade semi-automatisé, voire manuel, et font face à des problèmes centraux tels que des îlots d’équipements, des ruptures de données et des difficultés de traçabilité de la qualité. Selon les données d’enquêtes sectorielles, le taux d’utilisation des équipements des lignes de production traditionnelles d’impression 3D n’est que de 45 % à 55 %, tandis que les lignes intelligentes peuvent atteindre plus de 85 % ; la part des interventions humaines dépasse 60 %, ce qui entraîne un coefficient de fluctuation de la qualité des produits allant jusqu’à ±15 %, bien au-delà de la norme industrielle de ±5 %.
Plus crucial encore, en l’absence du soutien d’un système de gestion numérisé, les entreprises ont du mal à assurer un suivi en temps réel du processus de production et à optimiser la prise de décision. Avant l’introduction d’un système MES, un prestataire de services d’impression 3D de taille moyenne enregistrait un cycle moyen de livraison des commandes de 12 jours, un temps de réponse aux pannes d’équipement allant jusqu’à 4 heures, et une erreur de planification mensuelle de la capacité supérieure à 20 %. Ces problèmes freinent gravement la compétitivité et la rentabilité des entreprises, rendant urgente une modernisation intelligente pour améliorer simultanément l’efficacité de production et la qualité des produits.
1. Construction de la couche d’équipements automatisés : de la machine isolée à la coordination de ligne
La base physique d’une ligne de production intelligente repose sur des équipements automatisés, mais il ne s’agit pas d’un simple empilement de machines : il faut construire une capacité de travail coordonné entre les équipements. La couche d’équipements automatisés des entreprises d’impression 3D comprend principalement quatre systèmes : un cluster d’imprimantes, des unités automatisées de post-traitement, un système de transfert logistique et une station de contrôle qualité.
1. Configuration en cluster des équipements d’impression
Les ateliers traditionnels d’impression 3D adoptent une implantation dispersée, chaque machine fonctionnant indépendamment, et la manutention des matériaux ainsi que le transfert des pièces dépendent du travail manuel. La modernisation intelligente doit d’abord permettre une gestion en cluster des équipements. En prenant comme exemple le procédé SLS (frittage sélectif par laser), la configuration standard consiste en un ensemble de 4 à 8 imprimantes constituant une unité de production, équipé d’un système central d’alimentation en poudre et d’un dispositif de récupération des poudres. Les paramètres techniques spécifiques sont les suivants :
- Équipement d’impression : puissance laser de 200 W à 400 W, dimensions de la chambre de fabrication de 300 × 300 × 350 mm à 500 × 500 × 500 mm, épaisseur de couche de 0,08 à 0,15 mm
- Système d’alimentation en poudre : capacité du réservoir de poudre de 500 à 1000 L, précision d’alimentation automatique de ±2 %, plage de contrôle de la température de la poudre de 20 à 80 °C
- Dispositif de récupération : précision de tamisage des poudres <63 μm, efficacité de récupération ≥95 %, teneur en oxygène sous protection par gaz inerte <0,1 %
Le projet IDAM de BMW a établi deux lignes de production modulaires de fabrication additive dans l’usine de Bonn. Grâce à des véhicules logistiques automatisés, le transfert automatique des chambres de fabrication mobiles des imprimantes a été réalisé, faisant passer le taux d’utilisation des équipements de 52 % avant la transformation à 89 %, soit une augmentation de capacité de 71 %. Ce cas démontre que la coordination automatisée entre les équipements est le premier préalable à une ligne de production intelligente.
2. Unité automatisée de post-traitement
Le post-traitement est un goulot d’étranglement des lignes de production d’impression 3D. Les opérations traditionnelles de nettoyage manuel des poudres, de retrait des supports, de polissage de surface, etc., représentent 40 % à 50 % du cycle de production total, avec une faible cohérence de qualité. Une ligne de production intelligente doit être équipée d’unités automatisées de post-traitement, notamment :
- Système de nettoyage des poudres : utilisation d’un flux d’air à haute pression + tamisage par vibration, efficacité de nettoyage accrue de 300 %, résidus de poudre <0,5 %
- Unité de retrait des supports : pour les procédés SLA/DLP, équipée d’un mode double coupe CNC + dissolution chimique, précision de traitement de ±0,1 mm
- Station de traitement de surface : finition CNC + sablage et polissage, la rugosité de surface Ra passant de 3,2 μm à 0,8 μm
La ligne de production d’impression 3D pour fonderie de Yantai Iceberg Intelligent Technology, grâce à l’introduction d’un système robotisé de nettoyage automatique, a réduit le temps de post-traitement des moules en sable de 45 minutes par pièce en manuel à 12 minutes par pièce, soit une amélioration d’efficacité de 275 %, tout en faisant passer le taux de casse des moules en sable de 8 % à moins de 1,5 %.
2. Aménagement d’atelier numérique : acquisition et transmission de données en réseau
Les équipements automatisés résolvent les problèmes d’efficacité au niveau physique, mais pour parvenir à une prise de décision intelligente, il faut construire le système nerveux de l’atelier numérique — le réseau d’acquisition et de transmission des données. La mission principale de ce niveau est de collecter en temps réel l’état de fonctionnement des équipements, les paramètres de procédé et les données de qualité, puis de les transmettre au système de contrôle central afin d’éliminer les îlots d’information.
1. Conception de l’architecture IIoT
L’atelier numérique d’impression 3D adopte une architecture en quatre couches : « couche équipements - couche edge - couche plateforme - couche applicative ». La couche équipements collecte les données brutes via des PLC, des capteurs et des caméras ; la couche edge déploie des nœuds de calcul en périphérie pour assurer le prétraitement des données et le stockage local ; la couche plateforme construit un centre de données permettant le stockage et l’analyse de masses de données ; la couche applicative fournit des interfaces vers les systèmes MES, ERP, de gestion de la qualité, etc.
Paramètres techniques clés :
- Fréquence d’acquisition des données : données d’état des équipements 1 fois/seconde, données de paramètres de procédé 10 fois/seconde, données d’inspection qualité 100 fois/pièce
- Latence réseau : équipement vers nœud edge <50 ms, edge vers centre de données <200 ms
- Protocole de données : interface unifiée OPC UA, prise en charge du format de données conforme à la norme ISO/ASTM 52910
- Capacité de stockage : 100 To/an au niveau de la ligne de production, prise en charge de plus de 3 ans de traçabilité des données historiques
2. Système de surveillance et de visualisation en temps réel
Sur la base des données collectées, un système de jumeau numérique à l’échelle de l’atelier est mis en place afin de visualiser le processus de production en temps réel. Les fonctions spécifiques comprennent : surveillance de l’état de fonctionnement des équipements (mise en marche
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.