
Einleitung: Transformationsherausforderungen für 3D-Druck-Unternehmen
Im Zuge von Industrie 4.0 wandelt sich die 3D-Druck-Technologie von der schnellen Prototypenfertigung hin zur skalierbaren Serienproduktion. Allerdings befinden sich die Produktionslinien der meisten 3D-Druck-Unternehmen noch auf einer halbautomatisierten oder sogar manuellen Stufe und sehen sich mit Kernproblemen wie Anlageninseln, Datenbrüchen und Schwierigkeiten bei der Qualitätsrückverfolgbarkeit konfrontiert. Laut Branchenerhebungen liegt die Auslastung traditioneller 3D-Druck-Produktionslinien lediglich bei 45 % bis 55 %, während intelligente Produktionslinien Werte von über 85 % erreichen können; der Anteil manueller Eingriffe liegt bei über 60 %, was zu Qualitätsschwankungen von bis zu ±15 % führt und damit den industriellen Qualitätsstandard von ±5 % weit übertrifft.
Noch entscheidender ist, dass Unternehmen ohne die Unterstützung eines digitalen Managementsystems weder eine Echtzeitüberwachung des Produktionsprozesses noch optimierte Entscheidungsfindung realisieren können. Bei einem mittelgroßen 3D-Druck-Dienstleister betrug vor der Einführung eines MES-Systems die durchschnittliche Lieferzeit für Aufträge 12 Tage, die Reaktionszeit auf Anlagenstörungen bis zu 4 Stunden, und die Planungsabweichung der monatlichen Produktionskapazität lag bei über 20 %. Diese Probleme schränken die Wettbewerbsfähigkeit und Rentabilität des Unternehmens erheblich ein und machen eine intelligente Modernisierung dringend erforderlich, um sowohl die Produktionseffizienz als auch die Produktqualität zu steigern.
1. Aufbau der Automatisierungsebene: von der Einzelmaschine zur Linienkooperation
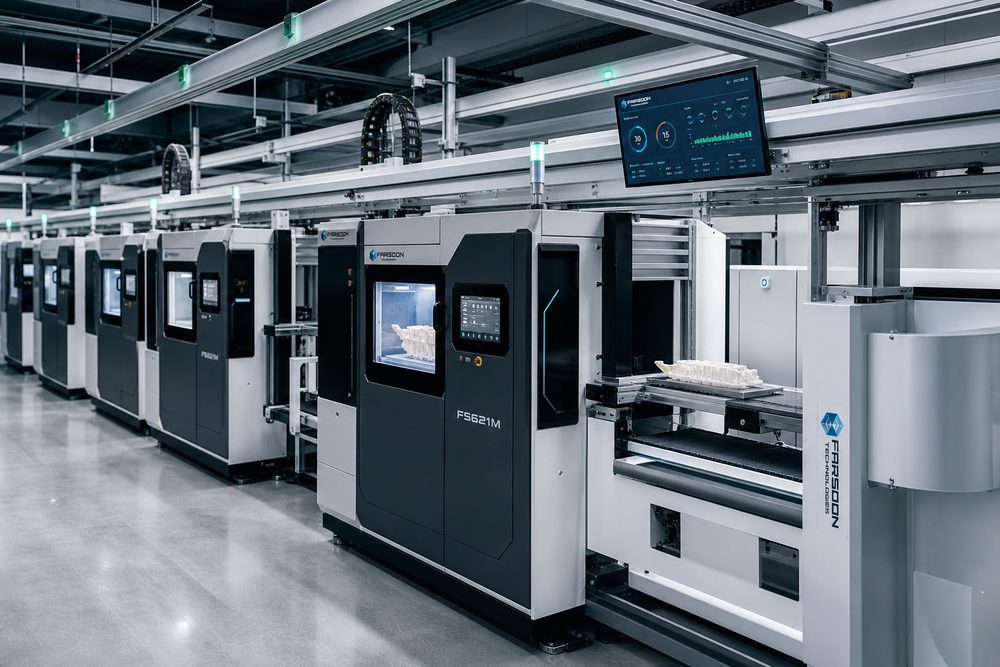
Die physische Grundlage einer intelligenten Produktionslinie bilden automatisierte Anlagen, doch es geht nicht lediglich um das Ansammeln von Maschinen, sondern um den Aufbau einer koordinierten Zusammenarbeit zwischen den Anlagen. Die Automatisierungsebene von 3D-Druck-Unternehmen umfasst im Wesentlichen vier Systeme: Drucker-Cluster, automatisierte Nachbearbeitungseinheiten, Logistiktransportsysteme und Qualitätsprüfstationen.
1. Cluster-Konfiguration von Druckanlagen
Traditionelle 3D-Druck-Werkstätten sind dezentral organisiert, wobei jede Anlage unabhängig arbeitet und Materialtransport sowie Werkstücktransfer auf manuelle Arbeit angewiesen sind. Die intelligente Umrüstung erfordert zunächst ein Cluster-Management der Anlagen. Am Beispiel des SLS-Verfahrens (selektives Lasersintern) besteht die Standardkonfiguration aus 4 bis 8 Druckern als eine Produktionseinheit, ausgestattet mit einem zentralen Pulverzufuhrsystem und einer Pulverrückgewinnungseinheit. Die konkreten technischen Parameter lauten wie folgt:
- Druckanlage: Laserleistung 200 W–400 W, Bauraumgröße 300×300×350 mm bis 500×500×500 mm, Schichtdicke 0,08–0,15 mm
- Pulverzufuhrsystem: Fassungsvermögen des Pulverlagertanks 500–1000 L, automatische Pulverzufuhrgenauigkeit ±2 %, Temperaturregelbereich des Pulvers 20–80 °C
- Rückgewinnungseinheit: Siebgenauigkeit des Pulvers <63 μm, Rückgewinnungseffizienz ≥95 %, Sauerstoffgehalt unter Inertgasatmosphäre <0,1 %
Im BMW-IDAM-Projekt wurden im Werk Bonn zwei modulare Anlagen für die additive Fertigung eingerichtet. Durch den Einsatz automatisierter Transportfahrzeuge für den automatischen Transport der mobilen Baukammern der Drucker stieg die Anlagenauslastung von 52 % vor der Umrüstung auf 89 %, und die Produktionskapazität erhöhte sich um 71 %. Dieser Fall zeigt, dass die automatisierte Koordination zwischen den Anlagen die erste Voraussetzung für eine intelligente Produktionslinie ist.
2. Automatisierte Nachbearbeitungseinheit
Die Nachbearbeitung ist der Engpass der 3D-Druck-Produktionslinie. Traditionelle manuelle Prozesse wie Pulvereinigen, Entfernen von Stützstrukturen und Oberflächenschleifen beanspruchen 40 % bis 50 % des gesamten Produktionszyklus und weisen zudem eine schlechte Qualitätskonstanz auf. Intelligente Produktionslinien müssen mit automatisierten Nachbearbeitungseinheiten ausgestattet werden, darunter:
- Pulverreinigungssystem: Einsatz von Hochdruckluft + Vibrationssiebung, Reinigungsleistung um 300 % gesteigert, Restpulver <0,5 %
- Einheit zum Entfernen von Stützstrukturen: Für SLA-/DLP-Verfahren, ausgestattet mit numerisch gesteuertem Schneiden + chemischer Auflösung im Doppelmodus, Bearbeitungsgenauigkeit ±0,1 mm
- Oberflächenbearbeitungsstation: CNC-Endbearbeitung + Sandstrahlen und Polieren, Oberflächenrauheit Ra von 3,2 μm auf 0,8 μm reduziert
In der Gießerei-3D-Druck-Produktionslinie von Yantai Moon wurde durch die Einführung eines robotergestützten automatischen Reinigungssystems die Nachbearbeitungszeit für Sandformen von 45 Minuten pro Stück bei manueller Bearbeitung auf 12 Minuten pro Stück verkürzt, die Effizienz um 275 % gesteigert und die Bruchrate der Sandformen von 8 % auf unter 1,5 % gesenkt.
2. Layout der Digitalwerkstatt: vernetzte Datenerfassung und -übertragung
Automatisierte Anlagen lösen zwar die Effizienzprobleme auf der physischen Ebene, doch für intelligente Entscheidungen muss das Nervensystem der Digitalwerkstatt aufgebaut werden – das Netzwerk für Datenerfassung und -übertragung. Die Kernaufgabe dieser Ebene besteht darin, Betriebszustände der Anlagen, Prozessparameter und Qualitätsdaten in Echtzeit zu erfassen und an das zentrale Steuerungssystem zu übertragen, um Informationsinseln zu beseitigen.
1. Design der Architektur des industriellen Internets der Dinge
Die digitale Werkstatt im 3D-Druck verwendet eine vierstufige Architektur aus „Geräteebene – Edge-Ebene – Plattformebene – Anwendungsebene“. Auf der Geräteebene werden über PLCs, Sensoren und Kameras Rohdaten erfasst; auf der Edge-Ebene werden Edge-Computing-Knoten zur Datenvorverarbeitung und lokalen Speicherung eingesetzt; auf der Plattformebene wird ein Datenzentrum aufgebaut, das Speicherung und Analyse großer Datenmengen unterstützt; und auf der Anwendungsebene werden Schnittstellen zu MES-, ERP- und Qualitätsmanagementsystemen bereitgestellt.
Wichtige technische Parameter:
- Datenerfassungsfrequenz: Gerätezustandsdaten 1 Mal/Sekunde, Prozessparameterdaten 10 Mal/Sekunde, Qualitätsprüfdaten 100 Mal/Stück
- Netzwerklatenz: Gerät zu Edge-Knoten <50 ms, Edge zu Rechenzentrum <200 ms
- Datenprotokoll: Einheitliche OPC-UA-Schnittstelle, Unterstützung des standardisierten Datenformats nach ISO/ASTM 52910
- Speicherkapazität: 100 TB/Jahr auf Linienebene, Unterstützung der Rückverfolgbarkeit historischer Daten über mehr als 3 Jahre
2. Echtzeitüberwachungs- und Visualisierungssystem
Auf Basis der erfassten Daten wird ein digitaler Zwilling auf Werkstattebene aufgebaut, um den Produktionsprozess in Echtzeit zu visualisieren. Zu den konkreten Funktionen gehören: Überwachung des Gerätebetriebszustands (Einschalten
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.