
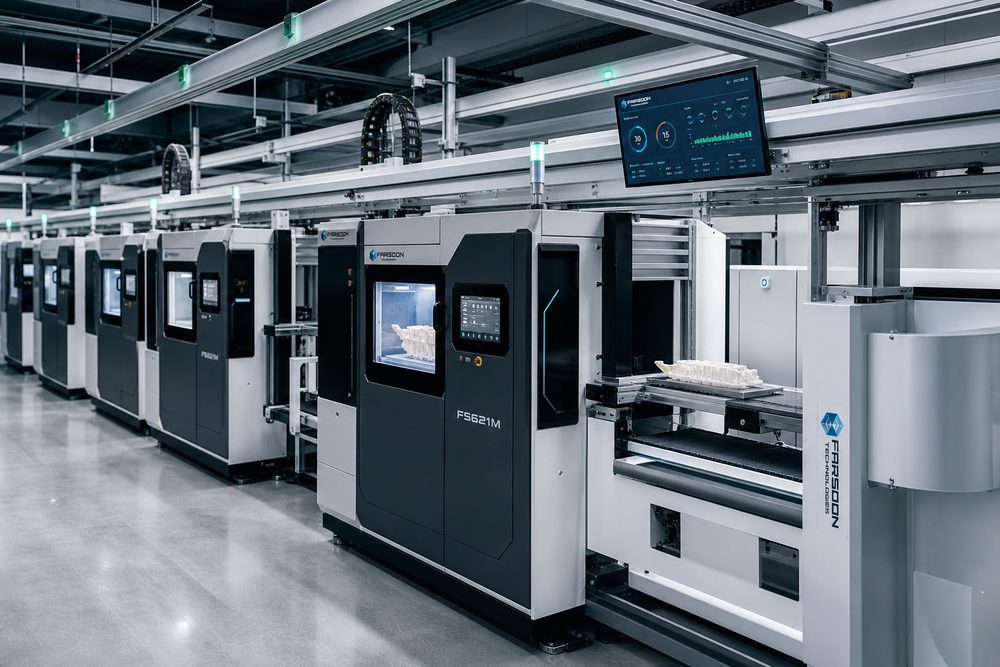
Введение: вызовы трансформации, с которыми сталкиваются предприятия 3D-печати
На волне Индустрии 4.0 технология 3D-печати переходит от быстрого прототипирования к масштабному серийному производству. Однако большинство производственных линий предприятий 3D-печати по-прежнему остаются на стадии полуавтоматизации, а то и ручного управления, сталкиваясь с такими ключевыми проблемами, как изолированность оборудования, разрывы в данных и трудности прослеживаемости качества. Согласно данным отраслевых исследований, коэффициент загрузки оборудования на традиционных линиях 3D-печати составляет лишь 45%-55%, тогда как на интеллектуализированных линиях он может достигать более 85%; доля участков с ручным вмешательством превышает 60%, что приводит к колебаниям качества продукции до ±15%, значительно выше промышленного допустимого стандарта ±5%.
Ещё более важно то, что без поддержки цифровой системы управления предприятиям трудно осуществлять мониторинг производственного процесса в реальном времени и принимать оптимизирующие решения. У одного среднего поставщика услуг 3D-печати до внедрения MES-системы средний цикл поставки заказа составлял 12 дней, время реагирования на отказ оборудования достигало 4 часов, а ошибка ежемесячного планирования мощностей превышала 20%. Эти проблемы серьёзно ограничивают конкурентоспособность и прибыльность предприятий, поэтому крайне необходима интеллектуальная модернизация для одновременного повышения производственной эффективности и качества продукции.
1. Создание уровня автоматизированного оборудования: от отдельной машины к координации линии
Физической основой интеллектуальной производственной линии является автоматизированное оборудование, однако речь идёт не о простом наращивании количества устройств, а о построении способности к согласованной работе между ними. Уровень автоматизированного оборудования предприятий 3D-печати в основном включает четыре системы: кластер печатного оборудования, автоматизированные модули постобработки, логистическую транспортную систему и станцию контроля качества.
1. Кластерная конфигурация печатного оборудования
Традиционный цех 3D-печати имеет децентрализованную компоновку: каждое устройство работает независимо, а перемещение материалов и заготовок зависит от ручного труда. Интеллектуальная модернизация в первую очередь требует реализации кластерного управления оборудованием. На примере процесса SLS (селективного лазерного спекания) стандартная конфигурация представляет собой производственную ячейку из 4-8 печатных машин, оснащённую центральной системой подачи порошка и устройством его возврата. Конкретные технические параметры следующие:
- Печатное оборудование: мощность лазера 200W-400W, размеры камеры построения от 300×300×350mm до 500×500×500mm, толщина слоя 0.08-0.15mm
- Система подачи порошка: объём резервуара для порошка 500-1000L, точность автоматической подачи порошка ±2%, диапазон контроля температуры порошка 20-80°C
- Устройство возврата: точность просеивания порошка <63μm, эффективность возврата ≥95%, содержание кислорода при защите инертным газом <0.1%
Проект BMW IDAM на заводе в Бонне создал две модульные линии аддитивного производства, используя автоматизированные транспортные тележки для автоматического перемещения мобильных камер построения принтеров; коэффициент загрузки оборудования вырос с 52% до реконструкции до 89%, а прирост производственной мощности составил 71%. Этот пример доказывает, что автоматизированная координация между оборудованием является первейшим условием интеллектуальной производственной линии.
2. Автоматизированный модуль постобработки
Этап постобработки является узким местом производственной линии 3D-печати: традиционные ручные операции по очистке порошка, удалению поддержек, шлифовке поверхности и т. п. занимают 40%-50% всего производственного цикла и отличаются низкой стабильностью качества. Интеллектуальная производственная линия должна быть оснащена автоматизированным модулем постобработки, включая:
- Систему очистки порошка: применение высоконапорного воздушного потока + вибрационного просеивания, повышение эффективности очистки на 300%, остаточный порошок <0.5%
- Модуль удаления поддержек: для процессов SLA/DLP оснащается двойным режимом — числовое программное резание + химическое растворение, точность обработки ±0.1mm
- Станцию обработки поверхности: финишная обработка CNC + пескоструйная полировка, шероховатость поверхности Ra снижается с 3.2μm до 0.8μm
На литейной 3D-печатной линии компании Yantai Ice Wheel Intelligent Technology за счёт внедрения роботизированной системы автоматической очистки время постобработки песчаной формы сократилось с 45 минут/изделие при ручной обработке до 12 минут/изделие, эффективность выросла на 275%, а уровень повреждения песчаных форм снизился с 8% до менее чем 1.5%.
2. Планировка цифрового цеха: сетевой сбор и передача данных
Автоматизированное оборудование решило проблему эффективности на физическом уровне, но для принятия интеллектуальных решений необходимо создать нервную систему цифрового цеха — сеть сбора и передачи данных. Ключевая задача этого уровня заключается в том, чтобы в реальном времени собирать и передавать в центральную систему управления состояние работы оборудования, параметры процесса и данные о качестве, устраняя информационные острова.
1. Проектирование архитектуры промышленного интернета вещей
Цифровой цех 3D-печати использует четырёхуровневую архитектуру «уровень оборудования — уровень edge — платформенный уровень — прикладной уровень». Уровень оборудования собирает исходные данные через PLC, датчики и камеры; на уровне edge разворачиваются узлы периферийных вычислений для предварительной обработки данных и локального хранения; на платформенном уровне создаётся центр данных, поддерживающий хранение и анализ огромных массивов данных; прикладной уровень предоставляет интерфейсы для бизнес-систем MES, ERP, управления качеством и т. д.
Ключевые технические параметры:
- Частота сбора данных: данные о состоянии оборудования — 1 раз/сек, данные о параметрах процесса — 10 раз/сек, данные контроля качества — 100 раз/изделие
- Сетевая задержка: от оборудования до edge-узла <50ms, от edge до центра данных <200ms
- Протокол данных: унифицированный интерфейс OPC UA, поддержка формата данных стандарта ISO/ASTM 52910
- Объём хранения: на уровне производственной линии — 100TB/год, поддержка прослеживания исторических данных более 3 лет
2. Система мониторинга и визуализации в реальном времени
На основе собранных данных создаётся цифровой двойник на уровне цеха, обеспечивающий визуализацию производственного процесса в реальном времени. Конкретные функции включают: мониторинг состояния работы оборудования (включение
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.