
Inleiding: de transformatie-uitdagingen voor 3D-printbedrijven
Onder de golf van Industrie 4.0 verschuift 3D-printtechnologie van snelle prototyping naar grootschalige serieproductie. De productielijnen van de meeste 3D-printbedrijven bevinden zich echter nog in een semi-geautomatiseerde of zelfs volledig handmatige fase, en kampen met kernproblemen zoals eilanden van apparatuur, datasilo’s en moeilijkheden bij kwaliteitstraceerbaarheid. Volgens brancheonderzoeken ligt de machinebenuttingsgraad van traditionele 3D-printproductielijnen slechts tussen 45%-55%, terwijl geautomatiseerde productielijnen meer dan 85% kunnen bereiken; het aandeel van handmatige interventies bedraagt meer dan 60%, wat leidt tot een kwaliteitsfluctuatiecoëfficiënt van maar liefst ±15%, ruim boven de industriële norm van ±5%.
Nog belangrijker is dat, zonder ondersteuning van een digitaal beheersysteem, bedrijven moeilijk real-time toezicht op het productieproces en geoptimaliseerde besluitvorming kunnen realiseren. Een middelgrote aanbieder van 3D-printdiensten had vóór de invoering van een MES-systeem een gemiddelde orderleveringscyclus van 12 dagen, een reactietijd op machinestoringen van wel 4 uur, en een afwijking in maandelijkse capaciteitsplanning van meer dan 20%. Deze problemen beperken de concurrentiekracht en winstgevendheid ernstig, en maken een dubbele verbetering van productie-efficiëntie en productkwaliteit via intelligente modernisering urgent noodzakelijk.
1. Opbouw van de automatiseringslaag voor apparatuur: van afzonderlijke machines naar samenwerking op de productielijn
De fysieke basis van een geautomatiseerde productielijn is automatiseringsapparatuur, maar het gaat niet om een eenvoudige opeenstapeling van machines; het vereist het opbouwen van samenwerkingsvermogen tussen de apparaten. De automatiseringslaag van 3D-printbedrijven bestaat hoofdzakelijk uit vier systemen: clusters van printapparatuur, geautomatiseerde nabewerkingsunits, logistieke transportsystemen en kwaliteitsinspectiestations.
1. Geclusterde configuratie van printapparatuur
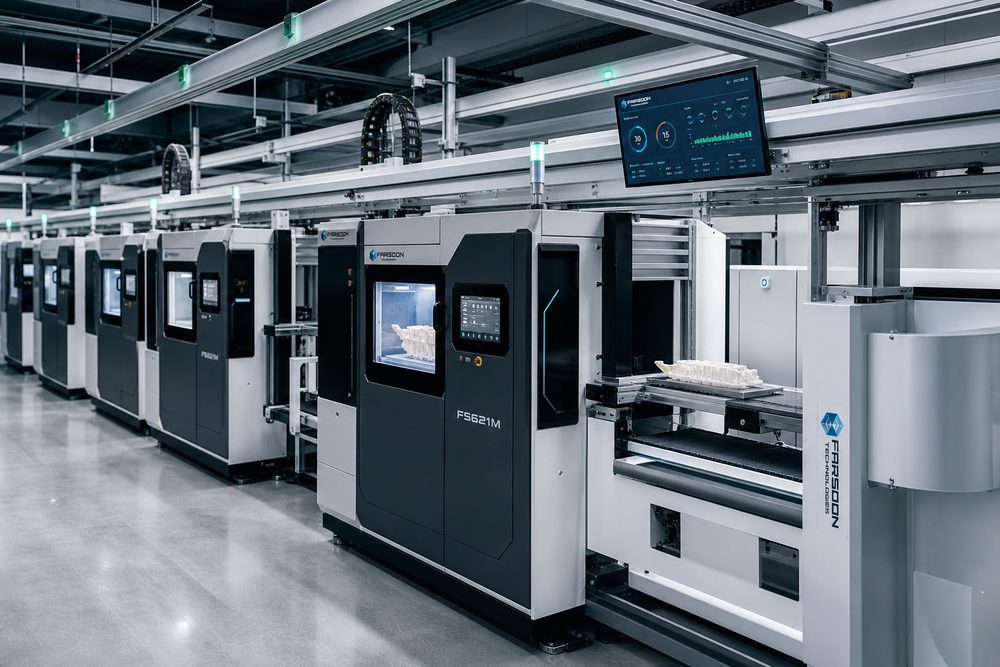
Traditionele 3D-printwerkplaatsen hanteren een gedecentraliseerde opstelling, waarbij elke machine zelfstandig draait en materiaalverplaatsing en werkstukoverdracht afhankelijk zijn van handwerk. Een intelligente modernisering vereist in de eerste plaats een geclusterde beheersstructuur voor de apparatuur. Neem het SLS-proces (Selective Laser Sintering) als voorbeeld: de standaardconfiguratie bestaat uit 4-8 printereenheden die samen één productiecel vormen, uitgerust met een centraal poedertoevoersysteem en een poederterugwinningsinstallatie. De specifieke technische parameters zijn als volgt:
- Printapparatuur: laservermogen 200W-400W, bouwkamerafmetingen van 300×300×350mm tot 500×500×500mm, laagdikte 0,08-0,15mm
- Poedertoevoersysteem: opslagtankcapaciteit 500-1000L, automatische poedertoevoernauwkeurigheid ±2%, temperatuurregelbereik van het poeder 20-80°C
- Terugwinningsinstallatie: zeefnauwkeurigheid van het poeder <63μm, terugwinningsrendement ≥95%, zuurstofgehalte onder inertgasbescherming <0,1%
Het BMW IDAM-project heeft in de fabriek in Bonn twee modulaire additieve productielijnen opgezet, waarbij geautomatiseerde logistieke voertuigen worden gebruikt om de verplaatsbare bouwkamers van de printers automatisch over te brengen. Hierdoor steeg de machinebenuttingsgraad van 52% vóór de modernisering naar 89%, en nam de capaciteit toe met 71%. Deze case bewijst dat geautomatiseerde samenwerking tussen machines de eerste voorwaarde is voor een intelligente productielijn.
2. Geautomatiseerde nabewerkingsunits
De nabewerkingsfase is een knelpunt in 3D-printproductielijnen. Traditionele handmatige processen zoals poederreiniging, verwijderen van ondersteuningen en oppervlaktepolijsten nemen 40%-50% van de gehele productiecyclus in beslag, terwijl de kwaliteitsconsistentie slecht is. Een intelligente productielijn moet worden uitgerust met geautomatiseerde nabewerkingsunits, waaronder:
- Poederreinigingssysteem: maakt gebruik van hogedruklucht + vibrerende zeefscheiding, waardoor de reinigingsefficiëntie met 300% stijgt en het resterende poeder minder dan 0,5% bedraagt
- Ondersteuning-verwijderingsunit: gericht op SLA/DLP-processen, uitgerust met twee modi van CNC-snijden + chemische oplossing, verwerkingsnauwkeurigheid ±0,1mm
- Oppervlaktebehandelingsstation: CNC-fijnafwerking + straalpolijsten, waardoor de oppervlakteruwheid Ra daalt van 3,2μm naar 0,8μm
De giet-3D-printproductielijn van Yantai Binglun Intelligent Technology heeft door de introductie van een robotisch automatisch reinigingssysteem de nabewerkingstijd van zandvormen verkort van 45 minuten/stuk bij handmatige verwerking naar 12 minuten/stuk, een efficiëntiestijging van 275%, terwijl het breukpercentage van zandvormen daalde van 8% naar minder dan 1,5%.
2. Digitale werkplaatsindeling: netwerkgebaseerde gegevensverzameling en -transmissie
Geautomatiseerde apparatuur lost de efficiëntieproblemen op fysiek niveau op, maar om intelligente besluitvorming te realiseren, moet het zenuwstelsel van de digitale werkplaats worden opgebouwd: het netwerk voor gegevensverzameling en -transmissie. De kernopdracht van deze laag is het in realtime verzamelen en overdragen van de bedrijfsstatus van apparatuur, procesparameters en kwaliteitsgegevens naar het centrale besturingssysteem, zodat informatie-eilanden worden geëlimineerd.
1. Ontwerp van de industriële IoT-architectuur
Een digitale 3D-printwerkplaats gebruikt een vierlagige architectuur van "apparatuurniveau - edge-laag - platformlaag - toepassingslaag". Het apparatuurniveau verzamelt ruwe data via PLC’s, sensoren en camera’s; de edge-laag implementeert edge-computing nodes voor datavoorbewerking en lokale opslag; de platformlaag bouwt een datacentrum op ter ondersteuning van opslag en analyse van enorme hoeveelheden data; de toepassingslaag biedt interfaces voor MES-, ERP- en kwaliteitsmanagementsystemen.
Belangrijke technische parameters:
- Gegevensverzamelingsfrequentie: apparaatsstatusgegevens 1 keer/sec, procesparametergegevens 10 keer/sec, kwaliteitsinspectiegegevens 100 keer/stuk
- Netwerklatentie: apparaat naar edge-node <50ms, edge naar datacentrum <200ms
- Dataprotocol: OPC UA-unified interface, ondersteunt ISO/ASTM 52910-standaardgegevensformaat
- Opslagcapaciteit: op productielijnniveau 100TB/jaar, ondersteunt traceerbaarheid van historische gegevens van meer dan 3 jaar
2. Realtime monitorings- en visualisatiesysteem
Op basis van de verzamelde gegevens wordt een digitale-twin op werkplaatsniveau opgebouwd om real-time visualisatie van het productieproces te realiseren. Specifieke functies omvatten: monitoring van de bedrijfsstatus van apparatuur (inschakelen
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.