
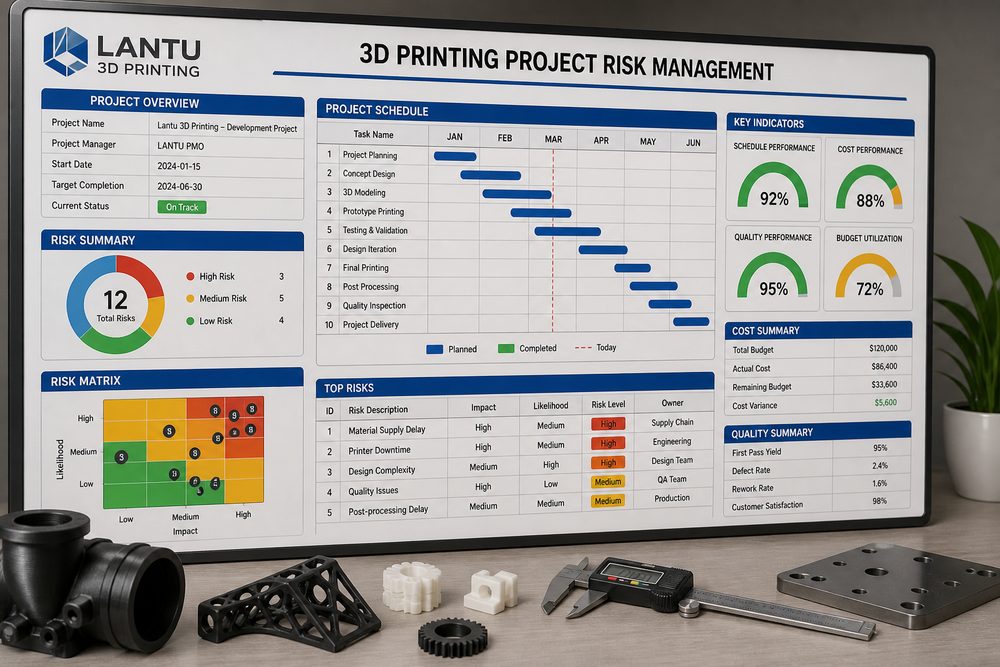
Введение: риски проекта возникают из разрыва между технической неопределённостью и обязательствами по поставке
Управление рисками в проектах 3D-печати — это не проблема одной операции, а системная работа, охватывающая весь цикл: от уточнения требований, оценки модели, подбора материалов и технологического процесса до планирования производства и приёмки поставки. Для платформы полного жизненного цикла, такой как Ланьтуй 3D, которая обеспечивает путь от чертежа/дизайна до физического изделия, разрыв между технической неопределённостью и обязательствами по срокам должен быть разложен на измеримые, подлежащие анализу и постоянному улучшению задачи: полон ли входной файл, отмечены ли ключевые размеры, можно ли отследить партии материалов и параметры оборудования, достаточно ли записей контроля для принятия решения клиентом. Только если эта информация фиксируется на раннем этапе проекта, последующие расчёты стоимости, прототипирование, мелкосерийное производство и замыкание контура качества не будут зависеть от ситуативных решений отдельных сотрудников.
На практике компании часто воспринимают управление рисками в проектах 3D-печати как узкую компетенцию одного специалиста, но реальный результат определяется координацией между всеми этапами. Даже казалось бы простой образец может одновременно требовать выбора толщины слоя 0,1–0,2 мм, контроля размеров на уровне ±0,2 мм, обработки точек контакта поддержек, учёта риска тепловой деформации, целевого уровня шероховатости поверхности и способа транспортной защиты. Если не применять единую методику, затраты на переделку часто резко возрастают непосредственно перед отгрузкой.
1. Выявление пяти типов рисков: дизайн, материалы, оборудование, качество и логистика
Сначала необходимо установить чёткую техническую базу. На старте проекта следует подтвердить назначение детали, направление нагрузок, сопряжения, уровень требований к внешнему виду и объём поставки, а затем преобразовать эти условия в технологические параметры. Например, для функциональных тестовых образцов важнее прочность и стабильность размеров, для демонстрационных изделий — текстура, цвет и однородность поверхности, а для мелких серий — себестоимость одной детали, такт и стабильность партии. Разные цели требуют разных сочетаний материалов и технологий; нельзя применять один и тот же опыт ко всем сценариям.
Рекомендуется фиксировать ключевые параметры в проектной карте: рекомендуемый материал, ориентацию построения, диапазон толщины слоя, допуски ключевых размеров, требования к постобработке, метод контроля и уровень риска. Для деталей из фотополимерной смолы SLA следует учитывать коробление тонких стенок, следы от поддержек и изменение хрупкости после УФ-отверждения; для нейлоновых деталей SLS — коэффициент обновления порошка, пористость и равномерность окраски; для металлических деталей SLM — остаточные напряжения, режим термообработки и припуски под вторичную обработку критических отверстий.
2. Использование уровня риска для определения глубины проверки и частоты коммуникации
Анализ проблемы не должен ограничиваться описанием результата вроде «печать не удалась», а должен идти вглубь по пяти измерениям: дизайн, материал, оборудование, параметры и операция. Например, растрескивание детали может быть вызвано резким изменением толщины стенки, концентрацией внутренних напряжений или неверной кривой термообработки; отклонение отверстий — ориентацией построения, недостаточной жёсткостью поддержек или неясной базой для последующей обработки; неравномерность поверхности может одновременно зависеть от схемы размещения поддержек, абразива при пескоструйной обработке, траектории полировки и условий очистки и сушки.
Ланьтуй 3D в управлении проектами делает особый акцент на цепочке доказательств: сохраняются скриншоты нарезки, номер партии оборудования, номер партии материала, ключевые параметры, фотографии процесса и данные контроля. Ценность этого подхода не только в возможности установить ответственность, но и в том, чтобы следующая итерация проектирования имела надёжную основу. Например, увеличение локальной толщины стенки с 1,0 до 1,5 мм, ограничение угла нависания в пределах 45° и добавление рёбер на обратной стороне большой плоскости обычно эффективнее, чем простая замена оборудования.
3. Построение плана реагирования: альтернативные материалы, смена технологии и поэтапная поставка
Практически применимый план должен включать процессы, роли и критерии приёмки. По процессу можно использовать шестишаговую схему: «анализ требований — проверка дизайна с точки зрения DfAM — технологическая экспертиза — валидация пробной партии — подтверждение перед серией — анализ после поставки»; по ролям в ключевых точках должны участвовать конструктор, технолог, производство, ОТК и менеджер проекта; по приёмке, помимо размеров, необходимо фиксировать уровень внешнего вида, результаты проверки сборки, подтверждение прочности, состояние упаковки и обратную связь клиента.
В проектах малых и средних серий рекомендуется внедрять дифференцированное управление: класс A — критические для безопасности или сборки детали, для которых обязательны первичная приёмка и 100% контроль ключевых размеров; класс B — функциональные тестовые изделия, где применяется выборочный контроль плюс проверка сборки; класс C — внешние или демонстрационные изделия, для которых основное внимание уделяется поверхности и соответствию цвета. После такой градации ресурсы распределяются точнее, а клиенту проще объяснить границы между стоимостью и качеством.
4. Анализ данных рисков для улучшения будущих расчётов и планирования
На практике наиболее часто упускается механизм последующего анализа. После завершения каждого проекта следует записывать фактическое трудозатраты, количество сбоев, причины переделок, точки правок от клиента и финальные параметры, превращая опыт разовой поставки в организационный актив. Для повторяющихся отраслей, таких как медицинские приспособления, автомобильные кондукторы и оснастка, корпуса потребительской электроники и авиационно-космические образцы, данные анализа могут быть использованы для формирования библиотеки материалов, библиотеки параметров, перечня рисков и шаблонов расчёта стоимости.
Также важно не сводить 3D-печать просто к «быстрому изготовлению детали». Её ключевая ценность — сокращение цикла проверки, снижение порога производства сложных геометрий и связывание данных проектирования, производства, контроля и поставки. Когда компания включает управление рисками проектов 3D-печати в стандартный процесс, 3D-печать может перейти от инструмента прототипирования к устойчивой цифровой производственной компетенции.
Заключение
Управление рисками — это не консерватизм, а способ быстрее внедрять инновационное производство в пределах контролируемых границ. Для специалистов отрасли настоящая конкурентоспособность определяется не наличием какого-то одного оборудования, а способностью быстро принимать решения в сложных условиях, уверенно выполнять работу и постоянно накапливать опыт. Ланьтуй 3D продолжит развивать оценку дизайна, материалов и технологий, управление производством и подтверждение поставки, предоставляя клиентам полную поддержку реализации — от чертежа до готового изделия.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.