
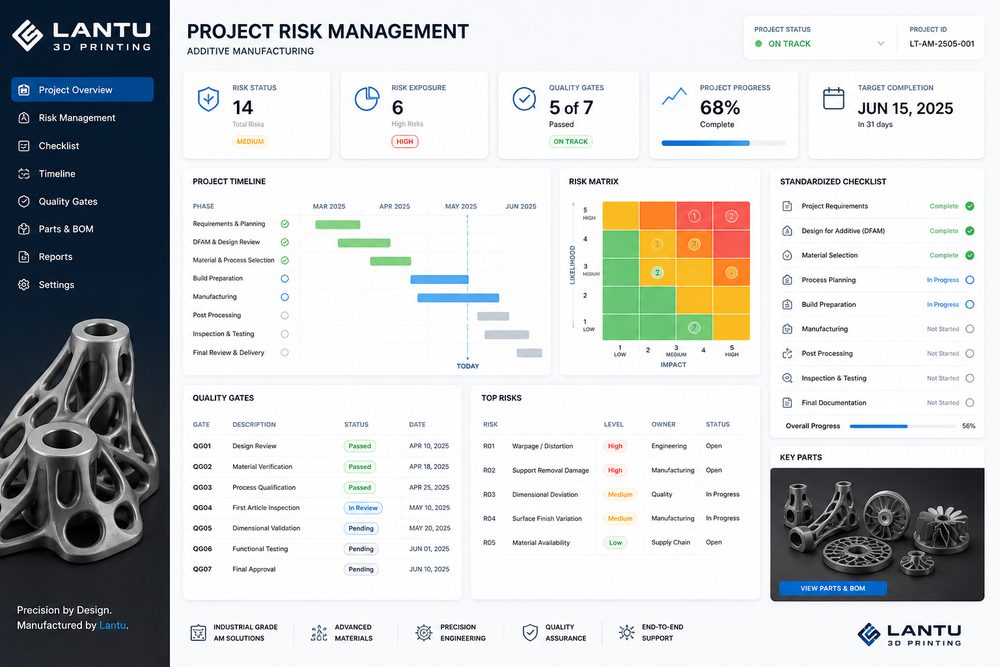
Pengantar: Kegagalan proyek 3D printing sering kali bukan karena proses cetaknya gagal
Pada proyek 3D printing skala perusahaan, penyebab nyata keterlambatan, pengerjaan ulang, atau sengketa sering kali bukan karena mesin gagal mencetak komponen, melainkan karena kebutuhan tidak dikunci, risiko model tidak dijelaskan, pemilihan material tidak sesuai dengan skenario penggunaan, ekspektasi pascaproses tidak selaras, atau standar penerimaan berubah di tahap akhir proyek. Rantai proses 3D printing pendek dan responsnya cepat, tetapi itu tidak berarti manajemen proyek boleh diabaikan.
lantu3D memposisikan layanan 3D printing sebagai platform manajemen siklus hidup dari desain awal hingga pengiriman fisik. Untuk sampel R&D, model display, jig dan fixture, serta komponen produksi skala kecil, membangun daftar risiko yang terstandar dapat membantu klien, perancang, dan pihak manufaktur bekerja dalam aturan yang sama dan mengurangi kerugian akibat komunikasi yang ambigu.
1. Pembekuan kebutuhan: tentukan dulu fungsi komponen dan prioritas penerimaan
Saat proyek dimulai, pertanyaan terpenting bukan “berapa biayanya untuk dicetak”, melainkan “untuk apa komponen ini digunakan”. Model casing yang sama, jika digunakan untuk presentasi visual, fokusnya adalah warna, tekstur, dan garis sambungan; jika digunakan untuk verifikasi perakitan, fokusnya adalah posisi lubang, kait, dan celah pas; jika digunakan untuk uji fungsi, maka kekuatan, ketahanan suhu, ketahanan kimia, dan performa kelelahan harus diperhatikan. Tujuan yang berbeda akan mengubah material, proses, pascaproses, dan metode inspeksi.
Daftar pembekuan kebutuhan minimal harus mencakup: skenario penggunaan, kondisi beban, tingkat tampilan, hubungan perakitan, toleransi dimensi, persyaratan warna, jumlah, waktu pengiriman, kisaran anggaran, dan cacat yang tidak dapat diterima. Jika informasi ini tidak lengkap, pemasok hanya dapat memberikan penawaran berdasarkan solusi umum, dan kemudian sangat mudah terjadi situasi “sudah dibuat, tetapi hasilnya bukan yang diinginkan”.
2. Peninjauan model: tuliskan risiko sebelum produksi dimulai
Peninjauan model adalah langkah inti untuk menurunkan risiko proyek. Masalah yang umum antara lain permukaan non-manifold, normal terbalik, ketebalan dinding tidak memadai, sudut tajam dan tepi tipis, diameter lubang terlalu kecil, rongga internal tertutup, penyangga yang tidak dapat dilepas, bubuk yang tidak dapat dibersihkan, dan kesalahan penskalaan rasio. Untuk model yang kompleks, pemeriksaan manufacturability harus diselesaikan sebelum penawaran harga, dan titik risiko harus dikirimkan kembali kepada klien dalam bentuk tangkapan layar atau daftar.
Risiko model tidak berarti tidak bisa diproduksi, tetapi perlu ada strategi penanganan yang jelas. Misalnya, jika rongga internal tidak dapat dibersihkan, maka bisa ditambahkan lubang pembuangan bubuk atau komponen dipecah; jika dinding tipis mudah patah, maka bagian tertentu dapat dipertebal atau ditambahkan rusuk; jika permukaan tampilan akan terkena bekas penyangga, maka orientasi penempatan dapat disesuaikan atau metode pembagian komponen diubah. Menempatkan keputusan ini di awal dapat mencegah diskusi tentang pembagian tanggung jawab setelah produksi selesai.
3. Konfirmasi material dan proses: hindari mengambil keputusan hanya berdasarkan satu indikator
Pemilihan material tidak bisa hanya melihat harga atau kekuatan. Resin cocok untuk detail tinggi dan tampilan visual yang baik, tetapi beberapa material memiliki ketahanan cuaca jangka panjang dan ketahanan bentur yang terbatas; nilon SLS memiliki ketangguhan yang baik dan cocok untuk struktur kompleks, tetapi tekstur permukaannya lebih berbutir; pencetakan logam cocok untuk komponen kompleks berkekuatan tinggi, tetapi biaya, tegangan termal, dan kebutuhan pasca-mesin lebih tinggi. Pemilihan proses harus mempertimbangkan ukuran, akurasi, kekuatan, permukaan, jumlah, dan pascaproses secara menyeluruh.
Lembar konfirmasi yang terstandar harus mencantumkan material yang direkomendasikan, material alternatif, performa utama, risiko potensial, dan saran validasi sampel. Untuk proyek yang belum pasti di sisi klien, lebih baik membuat sampel kecil atau menguji fitur lokal terlebih dahulu, daripada langsung memproduksi komponen akhir ukuran penuh.
4. Validasi first article: sebelum produksi massal kecil, wajib membangun sampel acuan
Ketika jumlah proyek lebih dari satu unit, atau tuntutan tampilan dan perakitan tinggi, validasi first article menjadi sangat penting. First article bukan sekadar prosedur formal, melainkan quality gate untuk menentukan arah produksi. Yang perlu diperiksa meliputi dimensi, tampilan, hasil pascaproses, hubungan perakitan, metode pengemasan, dan kesan subjektif klien. Hanya setelah first article disetujui, batch berikutnya memiliki acuan yang stabil.
Untuk warna dan efek permukaan, disarankan menyimpan sampel fisik atau foto resolusi tinggi sebagai standar; untuk dimensi dan perakitan, disarankan mencatat nilai ukur aktual pada dimensi kunci. Jika klien mengubah persyaratan setelah first article disetujui, biaya dan jadwal harus dievaluasi ulang, bukan memasukkan persyaratan tambahan ke dalam penawaran awal.
5. Penerimaan serah terima: ubah titik sengketa menjadi standar yang dapat dinilai
Pada tahap pengiriman, sengketa yang umum meliputi apakah garis lapisan dapat diterima, apakah perbedaan warna melebihi batas, apakah bekas penyangga termasuk cacat, apakah penyimpangan dimensi memengaruhi perakitan, dan bagaimana tanggung jawab atas kerusakan kemasan dibagi. Cara terbaik untuk menyelesaikan masalah ini adalah dengan menetapkan standar penerimaan di awal proyek, bukan menilainya secara mendadak setelah pengiriman.
Daftar penerimaan dapat dibagi menjadi item kritis dan item umum. Item kritis mencakup dimensi perakitan, performa fungsi, jumlah, dan kondisi kerusakan; item umum mencakup garis lapisan ringan pada area non-visual, bekas penyangga di area yang tidak terlihat, dan perbedaan warna dalam batas yang diizinkan. Dengan cara ini hak klien tetap terlindungi, sekaligus mencegah pihak manufaktur memikul tanggung jawab tak terbatas yang tidak didefinisikan.
Kesimpulan
Nilai manajemen risiko proyek 3D printing terletak pada kemampuan mengubah ketidakpastian menjadi hal yang dapat didiskusikan, dicatat, dan diverifikasi. Dari pembekuan kebutuhan, peninjauan model, konfirmasi material dan proses, validasi first article, hingga penerimaan serah terima, setiap langkah dapat mengurangi pengerjaan ulang dan sengketa. Bagi klien perusahaan, memilih platform dengan kemampuan manajemen end-to-end jauh lebih mampu menjamin keberhasilan proyek dibanding sekadar mencari harga satuan terendah.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.