
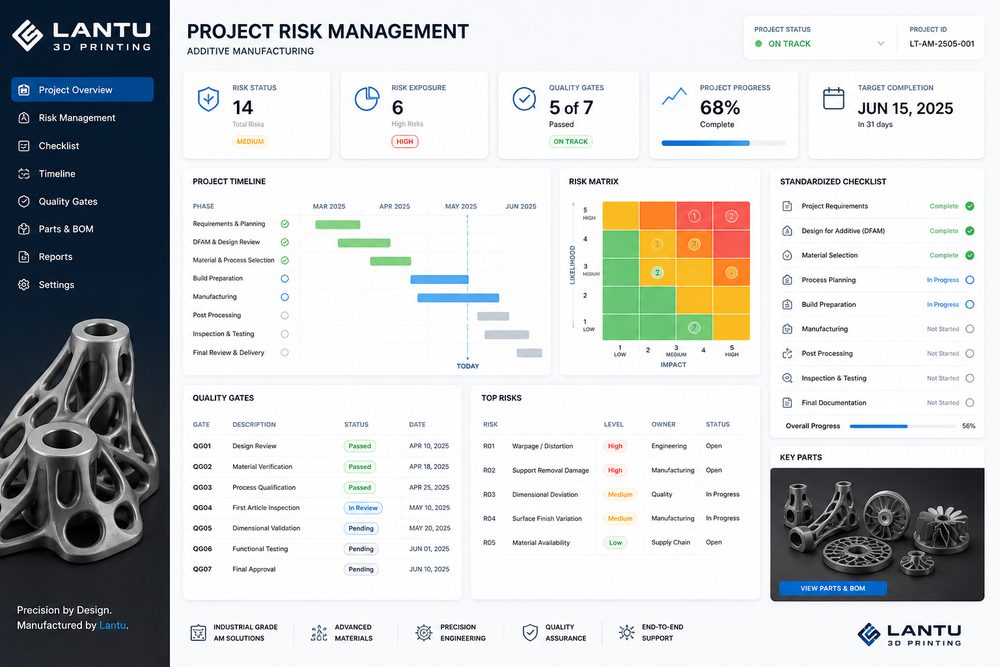
Introduzione: il fallimento di un progetto di stampa 3D spesso non è un fallimento di stampa
Nei progetti di stampa 3D a livello aziendale, le vere cause di ritardi, rilavorazioni o controversie non sono quasi mai il fatto che la macchina non riesca a stampare il pezzo, ma piuttosto requisiti non congelati, rischi del modello non esplicitati, scelta di materiale non coerente con lo scenario d'uso, aspettative di post-processing non allineate o criteri di accettazione che cambiano nelle fasi finali del progetto. La catena della stampa 3D è breve e reattiva, ma questo non significa che la gestione del progetto possa essere trascurata.
lantu3D posiziona il servizio di stampa 3D come una piattaforma di gestione del ciclo di vita, dalla progettazione al pezzo fisico consegnato. Per campioni di R&D, modelli dimostrativi, attrezzaggi e componenti in piccoli lotti, creare una lista di rischi standardizzata consente a cliente, progettista e produttore di collaborare secondo le stesse regole, riducendo le perdite causate da comunicazioni ambigue.
1. Congelamento dei requisiti: definire prima l'uso del pezzo e le priorità di accettazione
All'inizio del progetto, la domanda più importante non è “quanto costa stampare?”, ma “a cosa serve questo pezzo?”. Lo stesso modello di scocca, se usato per una presentazione estetica, mette al centro colore, texture e giunzioni; se usato per la verifica di assemblaggio, contano soprattutto posizione dei fori, incastri e tolleranze di accoppiamento; se impiegato per test funzionali, bisogna valutare resistenza, resistenza alla temperatura, resistenza chimica e comportamento alla fatica. A seconda dell'uso, cambiano materiale, processo, post-processing e metodo di ispezione.
La checklist di congelamento dei requisiti dovrebbe includere almeno: scenario d'uso, condizioni di carico, livello estetico, relazioni di assemblaggio, tolleranze dimensionali, requisiti di colore, quantità, tempi di consegna, budget e difetti non accettabili. Se queste informazioni mancano, il fornitore può solo proporre un approccio generico, con il rischio che in seguito emerga il classico “è stato realizzato, ma non è il risultato che volevamo”.
2. Revisione del modello: mettere i rischi nero su bianco prima della produzione
La revisione del modello è il passaggio chiave per ridurre i rischi del progetto. I problemi più comuni includono superfici non-manifold, normali invertite, spessore insufficiente delle pareti, spigoli acuti e bordi sottili, fori troppo piccoli, cavità interne chiuse, supporti impossibili da rimuovere, polvere non evacuabile ed errori di scala. Per modelli complessi, prima del preventivo dovrebbe essere eseguito un controllo di producibilità e i punti critici andrebbero comunicati al cliente tramite screenshot o una lista dedicata.
Il rischio del modello non significa che il pezzo non possa essere prodotto, ma che serve una strategia di gestione chiara. Ad esempio, se una cavità interna non consente la rimozione della polvere, si possono aggiungere fori di scarico o dividere il pezzo; se una parete sottile è soggetta a rottura, si può ispessire localmente o aggiungere nervature; se una superficie estetica mostrerebbe i segni dei supporti, si può cambiare l'orientamento di stampa o modificare la suddivisione in parti. Portare queste decisioni in anticipo evita discussioni sulla responsabilità solo dopo la produzione.
3. Conferma di materiale e processo: evitare di prendere decisioni con un solo indicatore
La scelta del materiale non può basarsi solo sul prezzo o sulla resistenza. Le resine sono adatte ai dettagli fini e all'aspetto estetico, ma alcuni materiali hanno limiti in termini di resistenza agli agenti atmosferici e agli urti nel lungo periodo; il nylon SLS offre una buona tenacità e si adatta bene a strutture complesse, ma la superficie ha una sensazione granulosa evidente; la stampa in metallo è adatta a pezzi complessi ad alta resistenza, ma richiede costi, gestione delle tensioni termiche e lavorazioni successive più elevati. La scelta del processo dovrebbe considerare insieme dimensioni, precisione, resistenza, finitura superficiale, quantità e post-processing.
La scheda di conferma standardizzata dovrebbe elencare materiale consigliato, materiali alternativi, prestazioni chiave, rischi potenziali e suggerimenti per la verifica di campioni. Per i progetti su cui il cliente ha ancora dubbi, è meglio realizzare prima un piccolo campione o testare una caratteristica locale, invece di produrre direttamente il pezzo finale in scala reale.
4. Verifica del primo pezzo: prima dei lotti piccoli occorre sempre creare un campione
Quando il progetto supera il singolo pezzo, o quando i requisiti estetici e di assemblaggio sono elevati, la verifica del primo pezzo diventa fondamentale. Il primo pezzo non è una formalità, ma una soglia di qualità che definisce la direzione della produzione. È necessario controllare dimensioni, aspetto, effetto del post-processing, relazioni di assemblaggio, metodo di imballaggio e percezione soggettiva del cliente. Solo dopo l'approvazione del primo pezzo il lotto successivo dispone di un riferimento stabile.
Per colore ed effetto superficiale, è consigliabile conservare un campione fisico o fotografie ad alta definizione come standard; per dimensioni e assemblaggio, è opportuno registrare le misure reali delle quote chiave. Se dopo la conferma del primo pezzo il cliente modifica i requisiti, è necessario rivedere costi e tempistiche, invece di inserire le nuove richieste nel preventivo originario.
5. Accettazione alla consegna: trasformare i punti di contenzioso in criteri verificabili
Nella fase di consegna, le controversie più frequenti riguardano l'accettabilità delle linee di strato, l'entità della differenza di colore, se i segni dei supporti costituiscano un difetto, se la deviazione dimensionale influisca sull'assemblaggio e come attribuire la responsabilità per eventuali danni all'imballaggio. Il modo migliore per risolvere questi problemi è definire i criteri di accettazione all'inizio del progetto, non valutarli in modo improvvisato dopo la consegna.
La checklist di accettazione può essere suddivisa in voci critiche e voci generali. Le voci critiche includono dimensioni di assemblaggio, prestazioni funzionali, quantità e condizioni di rottura o danno; le voci generali includono lievi linee di strato su superfici non estetiche, segni di supporto in aree non visibili, differenze di colore entro un intervallo accettabile e così via. In questo modo si tutelano i diritti del cliente e, allo stesso tempo, si evita che il produttore debba farsi carico di responsabilità illimitate e non definite.
Conclusione
Il valore della gestione dei rischi nei progetti di stampa 3D consiste nel trasformare l'incertezza in elementi discutibili, registrabili e verificabili. Dal congelamento dei requisiti, alla revisione del modello, alla conferma di materiale e processo, fino alla verifica del primo pezzo e all'accettazione finale, ogni passaggio aiuta a ridurre rilavorazioni e controversie. Per i clienti aziendali, scegliere una piattaforma con capacità di gestione dell'intero processo è molto più efficace, per garantire il successo del progetto, che inseguire semplicemente il prezzo unitario più basso.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.