
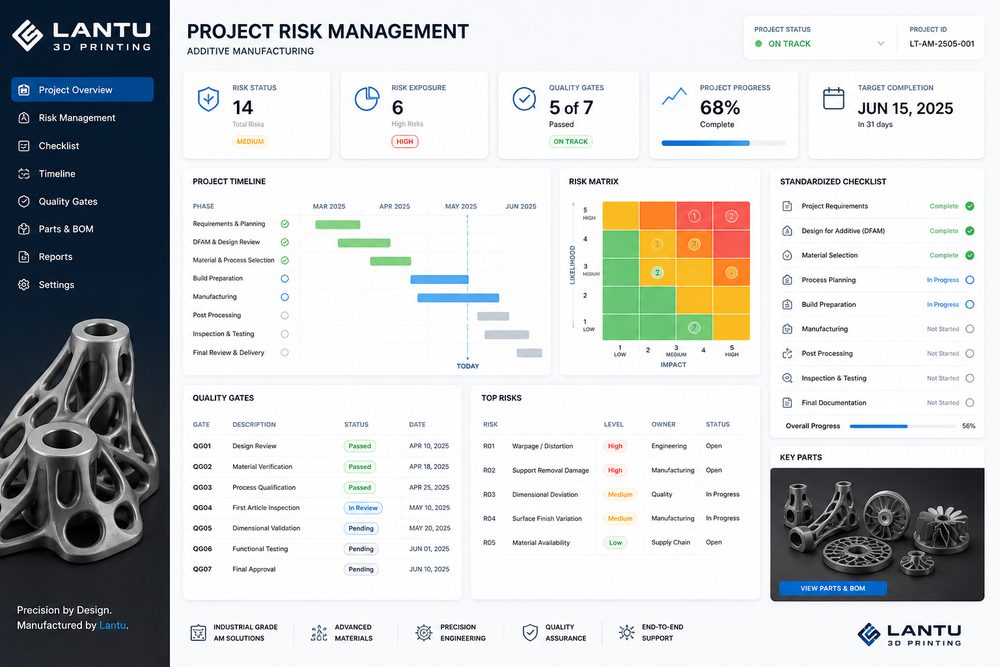
Einleitung: Ein 3D-Druck-Projekt scheitert oft nicht am Druck selbst
In unternehmensweiten 3D-Druck-Projekten sind die eigentlichen Ursachen für Verzögerungen, Nacharbeit oder Streitigkeiten oft nicht, dass die Maschine das Bauteil nicht drucken konnte, sondern dass Anforderungen nicht freigegeben wurden, Modellrisiken nicht erläutert wurden, die Materialwahl nicht zum Einsatzszenario passte, die Erwartungen an die Nachbearbeitung auseinandergingen oder sich die Abnahmekriterien spät im Projekt veränderten. Die 3D-Druck-Kette ist kurz und reaktionsschnell, aber das bedeutet nicht, dass Projektmanagement überflüssig wäre.
lantu3D versteht 3D-Druck als eine Plattform für das Lebenszyklusmanagement von der digitalen Konstruktion bis zur physischen Übergabe. Für Prototypen, Präsentationsmodelle, Vorrichtungen und Kleinstserien hilft eine standardisierte Risikoliste dabei, Kunden, Konstruktion und Fertigung auf dieselben Regeln auszurichten und Verluste durch unklare Kommunikation zu reduzieren.
1. Anforderungsfreigabe: Zuerst Verwendungszweck und Prioritäten bei der Abnahme festlegen
Zu Beginn eines Projekts ist die wichtigste Frage nicht „Wie viel kostet der Druck?“, sondern „Wofür wird dieses Bauteil verwendet?“. Dasselbe Gehäusemodell wird je nach Anwendung anders bewertet: Für eine reine Optik-Präsentation zählen Farbe, Oberflächenstruktur und Fugen; für eine Montageprüfung stehen Bohrungen, Rastnasen und Passung im Vordergrund; für Funktionstests sind Festigkeit, Temperaturbeständigkeit, Chemikalienbeständigkeit und Ermüdungsverhalten entscheidend. Je nach Verwendungszweck ändern sich Material, Verfahren, Nachbearbeitung und Prüfmethoden.
Eine Checkliste zur Anforderungsfreigabe sollte mindestens die folgenden Punkte enthalten: Einsatzszenario, Belastung, Optikniveau, Montagebeziehungen, Maßtoleranzen, Farbanforderungen, Stückzahl, Liefertermin, Budgetrahmen und nicht akzeptable Fehler. Fehlen diese Informationen, kann der Anbieter nur auf Basis eines allgemeinen Standards kalkulieren, und später kommt es schnell zu dem Problem: „Es wurde zwar gefertigt, aber nicht so, wie es gedacht war.“
2. Modellprüfung: Risiken vor der Produktion sichtbar machen
Die Modellprüfung ist ein zentraler Schritt zur Risikominimierung. Zu den häufigsten Problemen gehören nicht-manifold Geometrien, umgekehrte Normalen, zu geringe Wandstärken, scharfe Kanten und dünne Bereiche, zu kleine Bohrungen, interne geschlossene Hohlräume, nicht entfernbares Stützmaterial, nicht entfernbares Pulver und Skalierungsfehler. Bei komplexen Modellen sollte vor der Angebotserstellung eine Herstellbarkeitsprüfung erfolgen, und Risikopunkte sollten dem Kunden per Screenshot oder Liste zurückgemeldet werden.
Ein Modellrisiko bedeutet nicht, dass ein Teil nicht hergestellt werden kann, sondern dass eine klare Vorgehensweise erforderlich ist. Wenn ein Innenhohlraum nicht entpulvert werden kann, lassen sich zum Beispiel Entlüftungs- oder Entpulverungsöffnungen ergänzen oder das Bauteil in mehrere Teile aufteilen. Wenn dünnwandige Bereiche bruchgefährdet sind, kann lokal verstärkt oder mit Rippen gearbeitet werden. Wenn auf Sichtflächen Stützspuren zu erwarten sind, kann die Ausrichtung angepasst oder die Teilung des Bauteils verändert werden. Werden solche Entscheidungen früh getroffen, lässt sich vermeiden, dass nach der Produktion erst über Verantwortlichkeiten diskutiert wird.
3. Material- und Prozessfreigabe: Nicht mit nur einem Kriterium entscheiden
Die Materialwahl darf sich nicht allein an Preis oder Festigkeit orientieren. Harze eignen sich für hohe Detailgenauigkeit und gute Oberflächenwirkung, doch manche Materialien sind bei langfristiger Witterungsbeständigkeit und Schlagzähigkeit begrenzt. SLS-Nylon bietet eine gute Zähigkeit und ist für komplexe Geometrien geeignet, hat aber eine sichtbare körnige Oberfläche. Metall-3D-Druck ist für hochbelastete, komplexe Bauteile geeignet, erfordert jedoch höhere Kosten, ein sorgfältiges Thermomanagement und mehr Nachbearbeitung.
Eine standardisierte Freigabetabelle sollte empfohlene Materialien, Alternativmaterialien, kritische Eigenschaften, potenzielle Risiken und Empfehlungen für die Musterprüfung enthalten. Bei Projekten mit unsicheren Anforderungen empfiehlt es sich, zunächst ein kleines Muster oder eine Teilfunktion zu testen, statt direkt das vollständige Endbauteil zu fertigen.
4. Erstteilvalidierung: Vor einer Kleinserie muss ein Referenzmuster stehen
Wenn die Stückzahl über ein Einzelteil hinausgeht oder Anforderungen an Optik und Montage hoch sind, ist eine Erstteilvalidierung entscheidend. Das Erstteil ist kein formaler Schritt, sondern ein Qualitäts-Gate, das die Produktionsrichtung festlegt. Geprüft werden sollten Maße, Optik, Nachbearbeitung, Passung, Verpackung und der subjektive Eindruck des Kunden. Erst nach Freigabe des Erstteils hat die weitere Serie eine stabile Referenz.
Für Farbe und Oberflächenwirkung empfiehlt es sich, ein physisches Referenzmuster oder hochauflösende Fotos als Standard zu archivieren. Für Maße und Montage sollten die gemessenen Werte kritischer Abmessungen dokumentiert werden. Wenn der Kunde nach der Erstteilfreigabe Änderungen verlangt, sollten Kosten und Zeitplan neu bewertet werden, statt neue Anforderungen einfach in das ursprüngliche Angebot einzumischen.
5. Endabnahme: Streitpunkte in messbare Kriterien übersetzen
Typische Streitpunkte bei der Übergabe sind: Sind Schichtlinien akzeptabel? Ist die Farbabweichung zu groß? Zählen Stützspuren als Defekt? Beeinträchtigt eine Maßabweichung die Montage? Wer trägt die Verantwortung für Transportschäden? Die beste Lösung besteht darin, die Abnahmekriterien bereits zu Beginn des Projekts festzulegen, statt sie erst nach der Lieferung spontan zu beurteilen.
Die Abnahmecheckliste kann in kritische und allgemeine Punkte unterteilt werden. Kritische Punkte sind Montagemaße, Funktionsleistung, Stückzahl und Beschädigungsfreiheit; allgemeine Punkte sind leichte Schichtlinien auf nicht sichtbaren Flächen, Stützspuren in verdeckten Bereichen und Farbabweichungen innerhalb des zulässigen Bereichs. So werden die Interessen des Kunden geschützt, ohne dass der Fertiger eine unendlich ausgedehnte, nicht definierte Verantwortung übernehmen muss.
Fazit
Der Wert des Risikomanagements in 3D-Druck-Projekten liegt darin, Unsicherheiten in besprechbare, dokumentierbare und überprüfbare Punkte zu verwandeln. Von der Anforderungsfreigabe über die Modellprüfung, die Freigabe von Material und Verfahren, die Erstteilvalidierung bis hin zur Endabnahme kann jeder Schritt Nacharbeit und Streitigkeiten reduzieren. Für Unternehmenskunden ist eine Plattform mit durchgängiger Prozessverantwortung oft die bessere Wahl als die bloße Suche nach dem niedrigsten Stückpreis, wenn der Projekterfolg gesichert werden soll.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.