
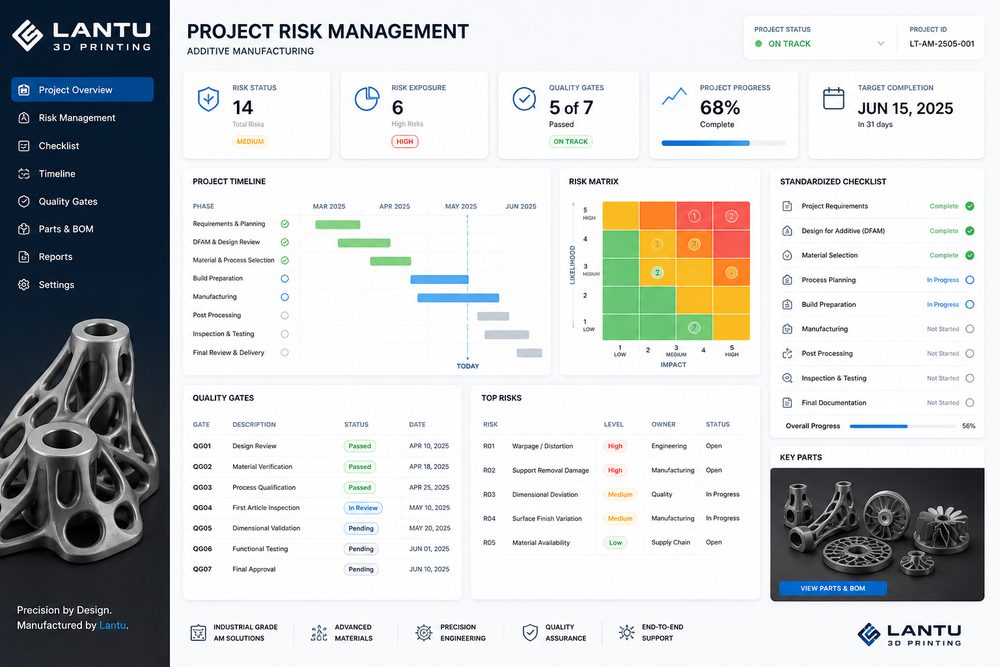
Inleiding: mislukte 3D-printprojecten falen vaak niet door het printen zelf
In enterprise-3D-printprojecten zijn de werkelijke oorzaken van vertraging, herwerk of discussies vaak niet dat de machine het onderdeel niet kan printen, maar dat de eisen niet zijn vastgezet, modelrisico’s niet zijn uitgelegd, de materiaalkeuze niet aansluit op de gebruikssituatie, de verwachtingen rond nabewerking niet overeenkomen of de acceptatiecriteria later in het project veranderen. 3D-printen heeft een korte keten en een snelle respons, maar dat betekent niet dat projectbeheer kan worden overgeslagen.
Blauwdruk 3D positioneert 3D-printservices als een lifecycle-managementplatform van ontwerp tot fysieke oplevering. Voor prototypes voor R&D, demonstratiemodellen, hulpmiddelen en kleine series kan een gestandaardiseerde risicochecklist ervoor zorgen dat de klant, ontwerper en fabrikant binnen dezelfde set regels samenwerken en verliezen door onduidelijke communicatie worden beperkt.
1. Eisenbevriezing: bepaal eerst het doel van het onderdeel en de prioriteit van de acceptatie
De belangrijkste vraag bij de start van een project is niet: “Hoeveel kost het om te printen?”, maar: “Waarvoor wordt dit onderdeel gebruikt?” Voor hetzelfde behuizingsmodel ligt de nadruk bij visuele presentatiemodellen op kleur, textuur en naden; bij assemblagevalidatie op gaten, clips en passing; en bij functietests op sterkte, temperatuurbestendigheid, chemische bestendigheid en vermoeiingsgedrag. Afhankelijk van het gebruik veranderen materiaal, proces, nabewerking en inspectiemethode.
De checklist voor eisenbevriezing moet ten minste het volgende bevatten: gebruiksscenario, belasting, visuele kwaliteitsklasse, assemblagerelaties, maattoleranties, kleurvereisten, hoeveelheid, levertijd, budgetrange en onacceptabele defecten. Als deze informatie ontbreekt, kan de leverancier alleen met een generieke oplossing offreren, waardoor het later gemakkelijk tot “het is wel gemaakt, maar niet zoals bedoeld” leidt.
2. Modelreview: leg risico’s vast vóór de productie
Modelreview is een kernstap om projectrisico’s te verlagen. Veelvoorkomende problemen zijn non-manifold vlakken, omgekeerde normaalrichtingen, onvoldoende wanddikte, scherpe dunne randen, te kleine gaten, interne gesloten holtes, niet-verwijderbare support, niet-uitblazende poederresten en schaalfouten.
Bij complexe modellen moet vóór de offerte een maakbaarheidscontrole worden uitgevoerd en moeten de risicopunten via screenshots of een checklist aan de klant worden teruggekoppeld.
Modelrisico’s betekenen niet dat productie onmogelijk is; ze vereisen alleen een duidelijke verwerkingsstrategie. Als poeder in een interne holte niet verwijderd kan worden, kan bijvoorbeeld een ontluchtings- of poederafvoergat worden toegevoegd of kan het onderdeel worden opgesplitst. Als een dunne wand snel breekt, kan lokaal worden verdikt of kunnen ribben worden toegevoegd. Als een zichtbaar vlak supportschade zou krijgen, kan de oriëntatie worden aangepast of kan de deelstrategie veranderen. Door deze beslissingen vooraf te nemen, voorkom je dat de verantwoordelijkheid pas na productie wordt besproken.
3. Bevestiging van materiaal en proces: beslis niet op basis van één enkele indicator
Materiaalkeuze mag niet alleen op prijs of sterkte worden gebaseerd. Harsen zijn geschikt voor hoge detaillering en een sterke visuele afwerking, maar sommige materialen hebben beperkte weersbestendigheid en slagvastheid op de lange termijn. SLS-nylon biedt goede taaiheid en is geschikt voor complexe structuren, maar heeft een duidelijk korrelig oppervlak. Metaalprinten is geschikt voor onderdelen met hoge sterkte en complexiteit, maar vraagt meer budget, aandacht voor thermische spanningen en nabewerking.
De gestandaardiseerde bevestigingstabel moet aanbevolen materialen, alternatieve materialen, kritieke prestaties, potentiële risico’s en suggesties voor proefstukken bevatten. Voor projecten waarover de klant twijfelt, is het verstandiger om eerst een klein proefstuk of lokale functietest uit te voeren in plaats van direct het volledige eindproduct op ware grootte te produceren.
4. Eerste-artikelvalidatie: vóór een kleine serie moet een referentiemodel worden vastgesteld
Wanneer een project meer dan één onderdeel omvat of wanneer de eisen aan uiterlijk en passing hoog zijn, is eerste-artikelvalidatie cruciaal. Het eerste artikel is geen formaliteit, maar een kwaliteitspoort om de productierichting vast te stellen. Controleer maatvoering, uiterlijk, effect van de nabewerking, assemblagerelaties, verpakkingswijze en de subjectieve beleving van de klant. Pas nadat het eerste artikel is goedgekeurd, heeft de rest van de batch een stabiele referentie.
Voor kleur en oppervlaktestructuur is het aan te raden een fysiek monster of hoogwaardige foto’s als standaard te bewaren; voor maatvoering en assemblage zijn gemeten waarden van kritieke afmetingen wenselijk. Als de klant na goedkeuring van het eerste artikel de eisen wijzigt, moeten kosten en doorlooptijd opnieuw worden beoordeeld, in plaats van de nieuwe eisen stilzwijgend in de oorspronkelijke offerte op te nemen.
5. Opleveringsacceptatie: zet discussiepunten om in toetsbare criteria
Veelvoorkomende discussies in de opleverfase gaan over de vraag of laaglijnen acceptabel zijn, of kleurverschillen binnen de norm vallen, of supportsporen als defect gelden, of maatafwijkingen de assemblage beïnvloeden en hoe verantwoordelijkheid voor verpakkingsschade wordt verdeeld. De beste manier om deze problemen op te lossen is om de acceptatiecriteria al bij de start van het project vast te leggen, in plaats van ze pas na oplevering ad hoc te beoordelen.
De acceptatielijst kan worden opgesplitst in kritieke en algemene punten. Kritieke punten zijn onder meer assemblagematen, functionele prestaties, aantallen en schadegevallen; algemene punten zijn bijvoorbeeld lichte laaglijnen op niet-zichtbare oppervlakken, supportschade in niet-zichtbare zones en kleurverschillen binnen de toegestane marge. Zo worden de belangen van de klant beschermd en hoeft de fabrikant geen onbeperkte verantwoordelijkheid te dragen voor zaken die niet zijn gedefinieerd.
Samenvatting
De waarde van risicomanagement bij 3D-printprojecten is dat onzekerheden worden omgezet in onderwerpen die bespreekbaar, vastlegbaar en verifieerbaar zijn. Van eisenbevriezing, modelreview en bevestiging van materiaal en proces tot eerste-artikelvalidatie en opleveringsacceptatie: elke stap helpt om herwerk en discussies te verminderen. Voor zakelijke klanten biedt een platform met end-to-end managementcapaciteiten meer zekerheid voor projectsucces dan alleen de laagste prijs zoeken.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.