
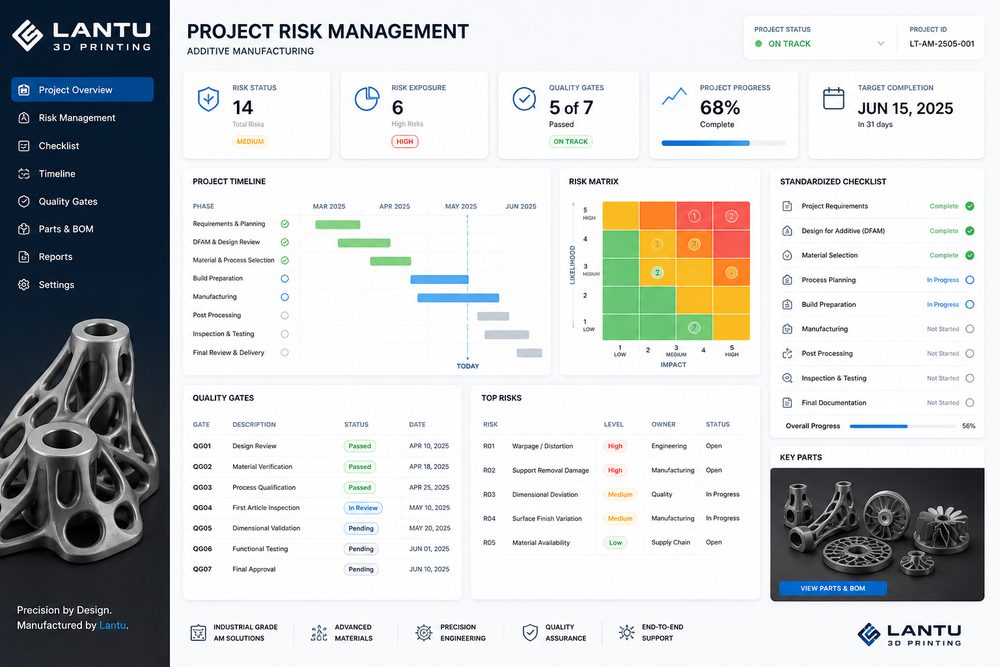
परिचय: 3D प्रिंटिंग परियोजना की विफलता अक्सर प्रिंटिंग की विफलता नहीं होती
एंटरप्राइज़-स्तरीय 3D प्रिंटिंग परियोजनाओं में, देरी, पुनःकार्य या विवाद का वास्तविक कारण अक्सर यह नहीं होता कि मशीन ने पुर्ज़ा प्रिंट नहीं किया, बल्कि यह होता है कि आवश्यकताएँ फ्रीज़ नहीं हुईं, मॉडल जोखिम स्पष्ट नहीं किए गए, सामग्री चयन उपयोग-परिदृश्य से मेल नहीं खाता, पोस्ट-प्रोसेसिंग अपेक्षाएँ असंगत हैं, या परियोजना के अंत में स्वीकृति मानदंड बदल गए। 3D प्रिंटिंग श्रृंखला छोटी और तेज़ है, लेकिन इसका अर्थ यह नहीं कि परियोजना प्रबंधन को छोड़ा जा सकता है।
ब्लूप्रिंट त्रि-आयामी 3D प्रिंटिंग सेवा को ब्लूप्रिंट डिज़ाइन से लेकर भौतिक डिलीवरी तक के जीवनचक्र प्रबंधन प्लेटफ़ॉर्म के रूप में स्थापित करता है। अनुसंधान प्रोटोटाइप, प्रदर्शन मॉडल, टूलिंग फिक्स्चर और छोटे-उत्पादन पुर्ज़ों के लिए, एक मानकीकृत जोखिम सूची बनाना ग्राहक, डिज़ाइनर और निर्माता को एक ही नियम-समूह के तहत सहयोग करने में मदद करता है, जिससे अस्पष्ट संचार से होने वाले नुकसान कम होते हैं।
1. आवश्यकता फ्रीज़: पहले पुर्ज़े के उपयोग और स्वीकृति प्राथमिकताओं को तय करें
परियोजना की शुरुआत में सबसे महत्वपूर्ण प्रश्न “कितने में प्रिंट होगा” नहीं, बल्कि “यह पुर्ज़ा किस काम आएगा” है। एक ही शेल मॉडल यदि केवल बाहरी प्रदर्शन के लिए है, तो ध्यान रंग, टेक्स्चर और जोड़-रेखाओं पर होगा; यदि यह असेंबली सत्यापन के लिए है, तो ध्यान छेद की स्थिति, स्नैप-फिट और फिटिंग गैप पर होगा; यदि यह कार्यात्मक परीक्षण के लिए है, तो मजबूती, ताप-प्रतिरोध, रासायनिक प्रतिरोध और थकान-प्रदर्शन पर ध्यान देना होगा। उपयोग बदलते ही सामग्री, प्रक्रिया, पोस्ट-प्रोसेसिंग और निरीक्षण विधियाँ भी बदल जाती हैं।
आवश्यकता फ्रीज़ सूची में कम से कम ये शामिल होने चाहिए: उपयोग-परिदृश्य, लोड स्थिति, बाहरी रूप स्तर, असेंबली संबंध, आयामी सहनशीलता, रंग आवश्यकताएँ, मात्रा, डिलीवरी समय, बजट सीमा और अस्वीकार्य दोष। यदि यह जानकारी अनुपस्थित हो, तो आपूर्तिकर्ता केवल एक सामान्य योजना के आधार पर कोटेशन दे सकता है, और बाद में “बन तो गया, लेकिन वैसा नहीं जैसा चाहिए था” जैसी स्थिति आसानी से पैदा हो सकती है।
2. मॉडल समीक्षा: उत्पादन से पहले जोखिम लिखें
मॉडल समीक्षा परियोजना जोखिम को कम करने का मुख्य चरण है। सामान्य समस्याओं में नॉन-मैनिफोल्ड सतहें, उल्टी नॉर्मल, अपर्याप्त दीवार मोटाई, नुकीले पतले किनारे, बहुत छोटे छेद, आंतरिक बंद कैविटी, हटाने में कठिन सपोर्ट, पाउडर निकालने में असमर्थता और स्केलिंग त्रुटियाँ शामिल हैं। जटिल मॉडल के लिए, कोटेशन से पहले निर्माण-योग्यता जाँच पूरी की जानी चाहिए, और जोखिम बिंदुओं को स्क्रीनशॉट या सूची के रूप में ग्राहक को भेजना चाहिए।
मॉडल जोखिम का अर्थ यह नहीं कि उत्पादन असंभव है, बल्कि यह है कि एक स्पष्ट निपटान रणनीति तय करनी होगी। उदाहरण के लिए, यदि आंतरिक कैविटी से पाउडर नहीं निकाला जा सकता, तो पाउडर-निकास छेद जोड़ा जा सकता है या भाग को विभाजित किया जा सकता है; यदि पतली दीवार टूटने की संभावना रखती है, तो स्थानीय रूप से मोटाई बढ़ाई जा सकती है या रिब जोड़ी जा सकती हैं; यदि बाहरी सतह पर सपोर्ट के निशान आएँगे, तो ओरिएंटेशन बदला जा सकता है या विभाजन विधि बदली जा सकती है। इन निर्णयों को पहले से तय करने से उत्पादन के बाद जिम्मेदारी पर बहस से बचा जा सकता है।
3. सामग्री और प्रक्रिया की पुष्टि: केवल एक मानक पर निर्णय न लें
सामग्री का चयन केवल कीमत या मजबूती देखकर नहीं करना चाहिए। रेज़िन उच्च विवरण और बाहरी रूप के लिए उपयुक्त है, लेकिन कुछ सामग्रियों की दीर्घकालिक मौसम-प्रतिरोधकता और आघात-प्रतिरोध क्षमता सीमित होती है; SLS नायलॉन में बेहतर लचीलापन और जटिल संरचनाओं के अनुकूलन की क्षमता होती है, लेकिन सतह पर दानेदार एहसास स्पष्ट होता है; धातु प्रिंटिंग उच्च-मजबूती वाले जटिल पुर्ज़ों के लिए उपयुक्त है, लेकिन इसकी लागत, ऊष्मीय तनाव और बाद की मशीनिंग आवश्यकताएँ अधिक होती हैं। प्रक्रिया चयन में आकार, सटीकता, मजबूती, सतह, मात्रा और पोस्ट-प्रोसेसिंग को समग्र रूप से देखना चाहिए।
मानकीकृत पुष्टि फ़ॉर्म में अनुशंसित सामग्री, वैकल्पिक सामग्री, प्रमुख प्रदर्शन, संभावित जोखिम और नमूना सत्यापन सुझाव सूचीबद्ध होने चाहिए। जिन परियोजनाओं में ग्राहक अनिश्चित हो, उनके लिए सीधे पूर्ण आकार के अंतिम भाग का उत्पादन करने के बजाय पहले छोटा नमूना या आंशिक विशेषता परीक्षण करना बेहतर होता है।
4. प्रथम-नमूना सत्यापन: छोटे बैच से पहले नमूना बनाना अनिवार्य है
जब परियोजना की मात्रा एकल-पीस से अधिक हो, या बाहरी रूप और असेंबली की आवश्यकताएँ उच्च हों, तो प्रथम-नमूना सत्यापन अत्यंत महत्वपूर्ण है। प्रथम-नमूना केवल औपचारिक प्रक्रिया नहीं, बल्कि उत्पादन दिशा तय करने का गुणवत्ता द्वार है। इसमें आयाम, बाहरी रूप, पोस्ट-प्रोसेसिंग प्रभाव, असेंबली संबंध, पैकेजिंग विधि और ग्राहक की व्यक्तिपरक धारणा की जाँच की जानी चाहिए। केवल प्रथम-नमूना की पुष्टि के बाद ही बाद के बैच के लिए स्थिर संदर्भ मिल सकता है।
रंग और सतह प्रभाव के लिए, भौतिक नमूने या उच्च-रिज़ॉल्यूशन तस्वीरों को मानक के रूप में रखना उचित है; आयाम और असेंबली के लिए, प्रमुख आयामों के वास्तविक मापन मान दर्ज करने चाहिए। यदि ग्राहक प्रथम-नमूना की पुष्टि के बाद आवश्यकताओं में बदलाव करता है, तो लागत और समय-सीमा का पुनर्मूल्यांकन किया जाना चाहिए, न कि नई माँगों को मौजूदा कोटेशन में मिला दिया जाए।
5. डिलीवरी स्वीकृति: विवाद बिंदुओं को मापनीय मानदंड में बदलें
डिलीवरी चरण में सामान्य विवादों में शामिल हैं: क्या लेयर लाइनें स्वीकार्य हैं, क्या रंग-भेद सीमा से अधिक है, क्या सपोर्ट के निशान दोष हैं, क्या आयामी विचलन असेंबली को प्रभावित करता है, और पैकेजिंग क्षति की जिम्मेदारी कैसे विभाजित होगी। इन समस्याओं का सबसे अच्छा समाधान यह है कि परियोजना की शुरुआत में स्वीकृति मानदंड परिभाषित किए जाएँ, न कि डिलीवरी के बाद अस्थायी निर्णय लिए जाएँ।
स्वीकृति सूची को प्रमुख मदों और सामान्य मदों में विभाजित किया जा सकता है। प्रमुख मदों में असेंबली आयाम, कार्यात्मक प्रदर्शन, मात्रा और क्षति की स्थिति शामिल हैं; सामान्य मदों में गैर-दृश्य सतहों पर हल्की लेयर लाइनें, अदृश्य क्षेत्रों में सपोर्ट निशान, और अनुमेय सीमा के भीतर रंग-भेद शामिल हैं। इससे ग्राहक के अधिकारों की रक्षा होती है और निर्माता पर अनिर्दिष्ट, असीमित जिम्मेदारी भी नहीं डाली जाती।
निष्कर्ष
3D प्रिंटिंग परियोजना जोखिम प्रबंधन का मूल्य यह है कि अनिश्चितता को ऐसे विषयों में बदला जाए जिन्हें चर्चा, रिकॉर्ड और सत्यापित किया जा सके। आवश्यकता फ्रीज़, मॉडल समीक्षा, सामग्री/प्रक्रिया पुष्टि, प्रथम-नमूना सत्यापन से लेकर डिलीवरी स्वीकृति तक, हर चरण पुनःकार्य और विवाद को कम कर सकता है। कॉर्पोरेट ग्राहकों के लिए, पूर्ण-प्रक्रिया प्रबंधन क्षमता वाले प्लेटफ़ॉर्म का चयन केवल सबसे कम इकाई मूल्य खोजने की तुलना में परियोजना की सफलता को बेहतर ढंग से सुनिश्चित करता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।