
Введение: от разовой печати к поставляемому инженерному циклу
Система управления качеством в 3D-печати — это не только про оборудование или материал, а про всю цепочку: проектирование, процесс, производство, контроль и поставку. Для специалистов отрасли сложность обычно не в том, можно ли сформировать деталь, а в том, можно ли поставить её со стабильной себестоимостью, прослеживаемым качеством и воспроизводимым процессом. lantu3D Printing делает акцент на управлении жизненным циклом от чертежа до физического изделия: после получения модели или чертежа одновременно оцениваются материал, конструкция, объём, постобработка, контроль и срок, чтобы не принимать решения только по цене одной детали или опыту одной печати.
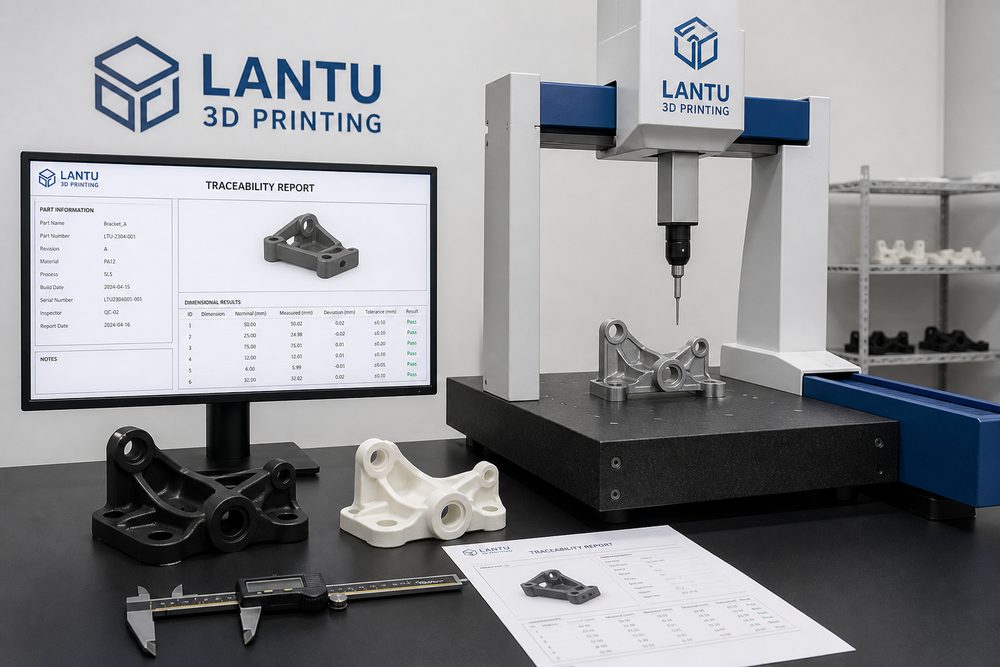
Ключевая задача — превратить эмпирические параметры в исполнимые стандарты. На этапе предварительного анализа подтверждаются толщина стенок, диаметр отверстий, монтажные зазоры, зоны поддержек и критические размеры; в производстве фиксируются толщина слоя, мощность, скорость сканирования, число циклов порошка или температура сопла; на этапе поставки сохраняются размерные отчёты, критерии внешнего вида и данные для последующего анализа. Так 3D-печать переходит от быстрого прототипирования к управляемому производству по запросу.
1. Ключевая проблема: объединить риски конструкции, процесса и поставки в прослеживаемую систему данных
Суть управления качеством — заранее выявить и количественно описать неопределённость. Во многих проектах при расчёте цены учитываются только стоимость материала и часы станка, но игнорируются скрытые затраты: доработка конструкции, удаление поддержек, термообработка, шлифовка или пескоструйная обработка, резьбовые вставки, повторный контроль размеров и упаковка для перевозки. Для металлических деталей SLM обычно контролируют толщину слоя 20–60 мкм, содержание кислорода, подогрев платформы, стратегию сканирования и снятие напряжений; для нейлоновых деталей SLS на деформацию, ударную вязкость и разницу цвета напрямую влияют обновление порошка, температура укладки, кривая охлаждения и окрашивание; для FDM-оснастки диаметр сопла, процент заполнения, число стенок и ориентация печати определяют анизотропию прочности.
С точки зрения управления важно не гнаться за экстремальным значением одного параметра, а задавать окно процесса. Например, инженерный образец может допускать более короткий цикл и меньшую степень финишной обработки, а деталь для проверки сборки должна включать контроль положения отверстий, защёлок и посадочных зазоров; демонстрационная деталь, наоборот, требует внимания к текстуре поверхности, адгезии краски и цветовой однородности. Если с самого начала определить назначение, риск и критерии приёмки, можно сократить переделки и сделать разницу в цене понятной для клиента.
2. Инженерные решения: как связаны материал, процесс и постобработка
Выбор материала должен исходить из сценария применения, а не из названия материала. К типовым контрольным параметрам относятся допуск по размерам ±0,1–0,3 мм, последующая обработка критических отверстий, фиксация шероховатости поверхности, партия материала, номер оборудования, толщина слоя и партия постобработки. Когда деталь должна быть ударопрочной и лёгкой, обычно первыми рассматривают PA12, PA11 или нейлон с стекловолокном; когда нужна очень тонкая поверхность и прозрачный эффект, лучше подходят SLA или DLP-смолы; когда требуются высокая термостойкость, усталостная прочность или сложные внутренние каналы, реальную инженерную ценность даёт металлическая печать из алюминия, титана или нержавеющей стали. Каждый вариант подразумевает дальнейшую обработку: нейлон может потребовать пескоструйной обработки, окрашивания и пропитки; смола — вторичного отверждения, шлифовки и покраски; металл — удаления поддержек, термообработки, механической обработки и неразрушающего контроля.
В lantu3D Printing при проектной проверке обычно DFAM-проектирование, маршрут процесса и способ контроля обсуждаются в одной таблице. Например, тонкостенный корпус может печататься, но если его затем будут красить и он должен выдерживать момент затяжки крепёжных винтов, нужно добавить рёбра жёсткости, плавные переходы и место под вставки; металлическая деталь с внутренними каналами, если остаточный порошок нельзя удалить, должна иметь отверстия для очистки и проверки или быть переориентирована. Чем раньше принимается инженерное решение, тем ниже последующие затраты.
3. Путь внедрения: использовать данные для стабильной поставки
В одном заказе на небольшую партию корпусов при подтверждении первой детали выяснилось, что отверстия под сборку слишком тугие. Команда увеличила припуск по диаметру на 0,15 мм и добавила контроль после нарезания резьбы; следующие 80 деталей собрали с первого раза. Общий опыт таких проектов таков: сначала проверять параметры на малой партии, затем масштабировать до стабильной серии; сначала подтверждать критические размеры и функциональные поверхности, затем улучшать внешний вид; сначала задавать образцы контроля и процент выборки, и только потом фиксировать срок поставки. Для НИОКР-образцов до 10 штук допустим поштучный контроль критических размеров; для заказов 50–200 штук необходимы подтверждение первой детали, межоперационный выборочный контроль, финальная проверка и изоляция отклонений. Это позволяет сохранить гибкость 3D-печати и при этом получить близкую к традиционному производству определённость качества.
Не менее важен цифровой учёт. Для каждой партии нужно сохранять версию модели, версию расчёта, партию материала, номер оборудования, параметры процесса, способ постобработки и результаты контроля. Если клиент позже делает дозаказ или меняет конструкцию, система быстро определяет, какие параметры следует унаследовать, а какие риски пересчитать. В проектах со сквозной кооперацией можно также включать ЧПУ-обработку, обработку поверхности и упаковку в единое представление заказа, уменьшая потери информации между поставщиками.
4. Практический чек-лист: превратить опыт в воспроизводимый стандарт
Чек-лист качества должен охватывать версию чертежа, критические характеристики CTQ, отчёт по первой детали, долю выборки, изоляцию отклонений, подтверждение клиента и архив итогов. Рекомендуется закрепить его в процессе расчёта и производства: во-первых, подтверждать назначение, нагрузку, температуру, уровень внешнего вида и сборочные связи; во-вторых, проверять минимальную толщину стенки, диаметр, угол нависания, каналы удаления порошка и доступность поддержек; в-третьих, выбирать материал и процесс с указанием окна ключевых параметров; в-четвёртых, определять постобработку, контроль, упаковку и способ поставки; в-пятых, фиксировать обратную связь клиента и выводы после поставки. Чек-лист не обязан быть сложным, но он должен выполняться в каждом проекте.
Для поставщика стандартизация не означает потерю гибкости. Напротив, только стандартизировав типовые риски, команда может сосредоточиться на действительно сложных инженерных задачах. Для заказчика прозрачный процесс помогает понять, обоснована ли цена, надёжен ли срок и ясна ли ответственность за качество. Конкуренция в 3D-печати смещается от вопроса «можно ли напечатать» к вопросу «можно ли стабильно поставить, постоянно улучшать и долго сотрудничать».
Заключение: повышать коммерческую ценность 3D-печати через жизненный цикл
Главный вывод системы управления качеством в 3D-печати таков: только если включить печать в полноценную производственную цепочку, можно раскрыть её истинную ценность. Материал, процесс, оборудование, качество, стоимость и сервис — это не отдельные модули, а взаимосвязанная система. lantu3D Printing связывает раннюю проверку, реализацию процесса, контроль после постобработки и обратную связь клиента через полное управление жизненным циклом, помогая компаниям получать более управляемые результаты в НИОКР-валидации, мелкосерийном производстве и поставке сложных деталей.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.