
Einleitung: Vom Einzelteil zum lieferfähigen Engineering-Kreislauf
Ein Qualitätsmanagementsystem für den 3D-Druck: von der Erstmusterfreigabe bis zur durchgängigen Rückverfolgbarkeit handelt nicht nur von einer Maschine oder einem Material. Es umfasst die gesamte Kette aus Design, Prozess, Fertigung, Prüfung und Auslieferung. Für Praktiker liegt die Herausforderung oft nicht darin, ob ein Bauteil aufgebaut werden kann, sondern ob es mit stabilen Kosten, nachvollziehbarer Qualität und reproduzierbaren Abläufen geliefert werden kann. lantu3D Printing betont konsequent das Lebenszyklusmanagement vom Entwurf bis zum physischen Bauteil: Sobald ein Modell oder eine Zeichnung eingeht, werden Material, Struktur, Stückzahl, Nachbearbeitung, Prüfung und Lieferzeit gemeinsam bewertet, statt nur nach Einzelteilpreis oder früheren Druckerfahrungen zu entscheiden.
Im Qualitätsmanagementsystem für den 3D-Druck müssen Erfahrungswerte in umsetzbare Standards überführt werden. In der Vorprüfung werden etwa Wandstärke, Bohrungsdurchmesser, Montageabstände, Stützstrukturen und kritische Maße festgelegt. In der Produktion werden Schichthöhe, Leistung, Scan-Geschwindigkeit, Pulverumlaufzahl oder Düsentemperatur dokumentiert. Bei der Auslieferung werden Maßberichte, Oberflächenanforderungen und Auswertungsdaten abgelegt, damit sie als Grundlage für das nächste Projekt dienen. Diese systematische Fähigkeit entscheidet darüber, ob 3D-Druck von „schnellem Prototyping“ zu „steuerbarer On-Demand-Fertigung“ wird.
1. Kernfrage: Design-, Prozess- und Liefertrisiken in einem rückverfolgbaren Datensystem vereinen
Der Kern des Qualitätsmanagements besteht darin, Unsicherheiten früh sichtbar und messbar zu machen und Design-, Prozess- und Lieferrisiken in einem rückverfolgbaren Datensystem zusammenzuführen. Viele Projekte konzentrieren sich in der Angebotsphase nur auf Materialpreis und Maschinenstunden und übersehen versteckte Kosten wie Designänderungen, Stützstrukturentfernung, Wärmebehandlung, Schleifen oder Glasperlenstrahlen, Gewindeeinsätze, Nachmessungen sowie Verpackung und Transport. Bei Metall-SLM-Bauteilen gehören 20–60 μm Schichtdicke, Sauerstoffüberwachung, Vorwärmung der Bauplattform, Scan-Strategie und Spannungsarmglühen zu den typischen Kontrollgrößen. Bei SLS-Teilen aus Nylon beeinflussen Pulvererneuerungsrate, Beschichtungstemperatur, Abkühlkurve und Nachfärbung direkt Verzug, Zähigkeit und Farbgleichmäßigkeit. Bei FDM-Lehren und Vorrichtungen bestimmen Düsendurchmesser, Füllgrad, Wandlinienzahl und Druckausrichtung die Anisotropie der Festigkeit.
Aus Managementsicht geht es nicht darum, einen einzelnen Parameter bis zum Extrem zu treiben, sondern um ein definiertes Parameterfenster. Engineering-Prototypen dürfen zum Beispiel kürzere Zyklen und weniger Oberflächenbearbeitung zulassen, während Validierungsteile für die Montage Bohrungspositionen, Schnappverbindungen und Passungen in die Prüfung aufnehmen müssen. Präsentationsteile hingegen erfordern mehr Aufmerksamkeit für Oberflächenstruktur, Lackhaftung und Farbkonsistenz. Wenn Zweck, Risiko und Abnahmekriterien zu Projektbeginn definiert werden, sinkt der Nacharbeitsaufwand und der Kunde versteht Preisunterschiede besser.
2. Technische Entscheidungen: Wie Material, Verfahren und Nachbearbeitung zusammenwirken
Die Materialwahl sollte sich am Einsatzszenario orientieren und nicht nur am Materialnamen. Zu den üblichen Kontrollgrößen zählen Maßtoleranzen von ±0,1–0,3 mm, Nachbearbeitung kritischer Bohrungen, Aufzeichnung der Oberflächenrauheit, Materialcharge, Maschinennummer, Schichthöhe und Nachbearbeitungscharge. Wenn ein Bauteil schlagzäh und leicht sein muss, werden PA12, PA11 oder glasfaserverstärktes Nylon bevorzugt geprüft. Wenn eine hochwertige Oberfläche oder ein transparenter Effekt erforderlich ist, sind SLA- oder DLP-Harze geeigneter. Wenn hohe Temperaturfestigkeit, Ermüdungsbeständigkeit oder komplexe innere Kanäle gefordert sind, bieten Aluminium, Titan oder Edelstahl im Metall-3D-Druck echten technischen Nutzen. Jede Wahl führt zu weiteren Arbeitsschritten: Nylonteile benötigen möglicherweise Glasperlenstrahlen, Färben und Infiltration; Harzteile benötigen Nachhärtung, Schleifen und Lackieren; Metallteile erfordern oft Stützstrukturentfernung, Wärmebehandlung, Zerspanung und zerstörungsfreie Prüfung.
In Projektbewertungen diskutiert lantu3D Printing in der Regel DFAM-Design, Prozessroute und Prüfmethoden in einer gemeinsamen Tabelle. Ein dünnwandiges Gehäuse kann zwar prinzipiell gedruckt werden, aber wenn es später lackiert und mit Schraubmoment belastet wird, sind lokale Verstärkungsrippen, Radien und Platz für Gewindeeinsätze erforderlich. Bei einem Metall-Strömungskanalteil mit schwer entfernbaren Pulverresten müssen bereits im Design Entpulverungs- und Prüföffnungen vorgesehen oder die Ausrichtung angepasst werden. Je früher die technische Entscheidung fällt, desto geringer sind die späteren Kosten.
3. Umsetzungsweg: Mit Daten stabile Lieferungen erreichen
Bei einem Kleinseriengehäuse zeigte die Erstmusterprüfung, dass die Montagebohrungen zu stramm waren. Das Team erhöhte das Bohrungsmaß um 0,15 mm und ergänzte eine Prüfung nach dem Gewindeschneiden. Die nächsten 80 Teile wurden anschließend beim ersten Montageschritt akzeptiert. Die gemeinsame Lehre solcher Projekte lautet: zuerst Parameter an einer kleinen Serie validieren und dann auf stabile Seriengrößen skalieren; zuerst kritische Maße und Funktionsflächen absichern und erst danach die Optik optimieren; zuerst Prüfmuster und Stichprobenquote festlegen und erst dann über die Lieferzeit sprechen. Für F&E-Muster von weniger als 10 Stück kann jedes kritische Maß einzeln geprüft werden. Bei Kleinserien von 50–200 Stück sind jedoch Erstmusterfreigabe, prozessbegleitende Stichprobe, Endprüfung und Mechanismen zur Sperrung von Abweichungen erforderlich. So bleibt die Flexibilität des 3D-Drucks erhalten, während der Kunde eine Qualitätssicherheit nahe der klassischen Fertigung erhält.
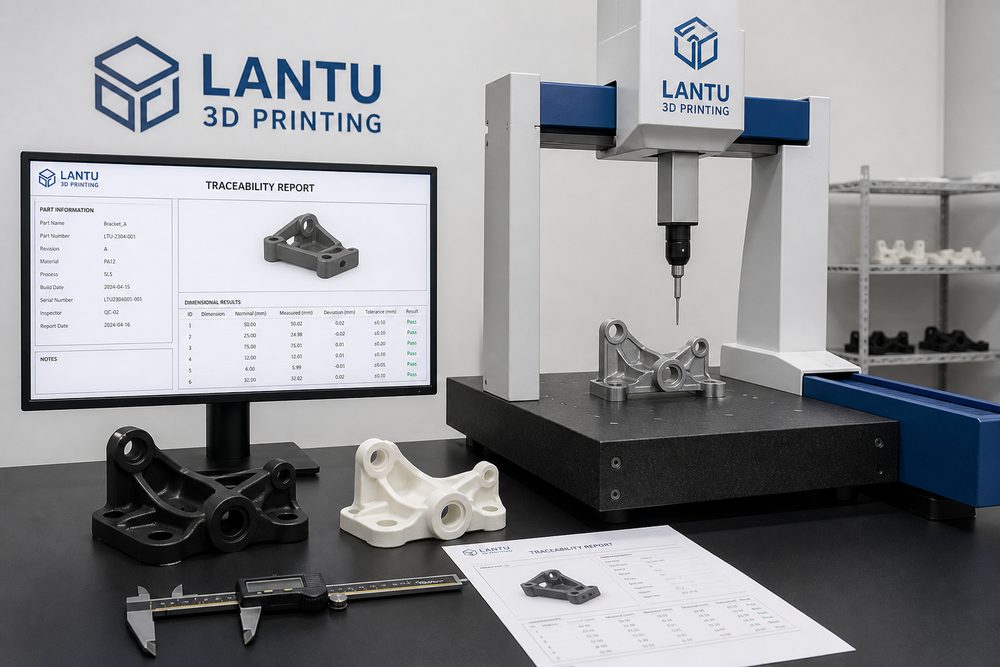
Digitale Aufzeichnungen sind ebenfalls wichtig. Jede Charge sollte Modellversion, Angebotsversion, Materialcharge, Maschinennummer, Prozessparameter, Nachbearbeitungsverfahren und Prüfergebnisse enthalten. Wenn ein Kunde nachbestellt oder das Design ändert, lässt sich schnell bestimmen, welche Parameter übernommen und welche Risiken neu bewertet werden müssen. Bei Supply-Chain-Projekten können auch CNC-Bearbeitung, Oberflächenbehandlung, Montage und Verpackung in einer gemeinsamen Auftragsansicht zusammengeführt werden, um Informationsverluste zwischen Zulieferern zu reduzieren.
4. Praxistaugliche Checkliste: Erfahrung in wiederholbare Standards überführen
Eine Qualitätscheckliste sollte Zeichnungsversion, CTQ-Merkmale, Erstmusterbericht, Stichprobenquote, Sperrung von Abweichungen, Kundenfreigabe und Archivierung der Auswertung abdecken. Unternehmen sollten diese Checkliste fest in Angebots- und Fertigungsabläufe integrieren: Erstens Zweck, Last, Temperatur, optische Anforderung und Montagebeziehung bestätigen; zweitens Mindestwandstärke, Bohrungsdurchmesser, Überhangwinkel, Entpulverungskanäle und Zugänglichkeit der Stützen prüfen; drittens Material und Verfahren auswählen und das relevante Parameterfenster festlegen; viertens Nachbearbeitung, Prüfung, Verpackung und Auslieferung definieren; fünftens nach der Lieferung Kundenfeedback und Lessons Learned dokumentieren. Die Checkliste muss nicht komplex sein, aber sie muss in jedem Projekt angewendet werden.
Für Dienstleister bedeutet Standardisierung nicht weniger Flexibilität. Im Gegenteil: Nur wenn Routine-Risiken standardisiert sind, bleibt dem Team Zeit für wirklich komplexe technische Probleme. Für Einkäufer hilft ein transparenter Prozess dabei, Preisangemessenheit, Lieferzuverlässigkeit und klare Qualitätsverantwortung zu bewerten. Der Wettbewerb im 3D-Druck verlagert sich von der Frage „Kann es gedruckt werden?“ hin zu „Kann es stabil geliefert, kontinuierlich verbessert und langfristig gemeinsam entwickelt werden?“
Fazit: Den wirtschaftlichen Wert des 3D-Drucks mit Lebenszyklusblick steigern
Die zentrale Erkenntnis des Qualitätsmanagementsystems für den 3D-Druck: von der Erstmusterfreigabe bis zur durchgängigen Rückverfolgbarkeit ist, dass 3D-Druck nur dann seinen wahren Wert entfaltet, wenn er in einer vollständigen Fertigungskette geführt wird. Material, Prozess, Maschine, Qualität, Kosten und Service sind keine isolierten Module, sondern ein System, das sich gegenseitig beeinflusst. lantu3D Printing verbindet durch Lebenszyklusmanagement vom Entwurf bis zur physischen Auslieferung frühe Bewertungen, Prozessumsetzung, Nachbearbeitungsprüfung und Kundenfeedback, um in F&E-Validierung, Kleinserienfertigung und der Auslieferung komplexer Teile besser steuerbare Ergebnisse zu erzielen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.