
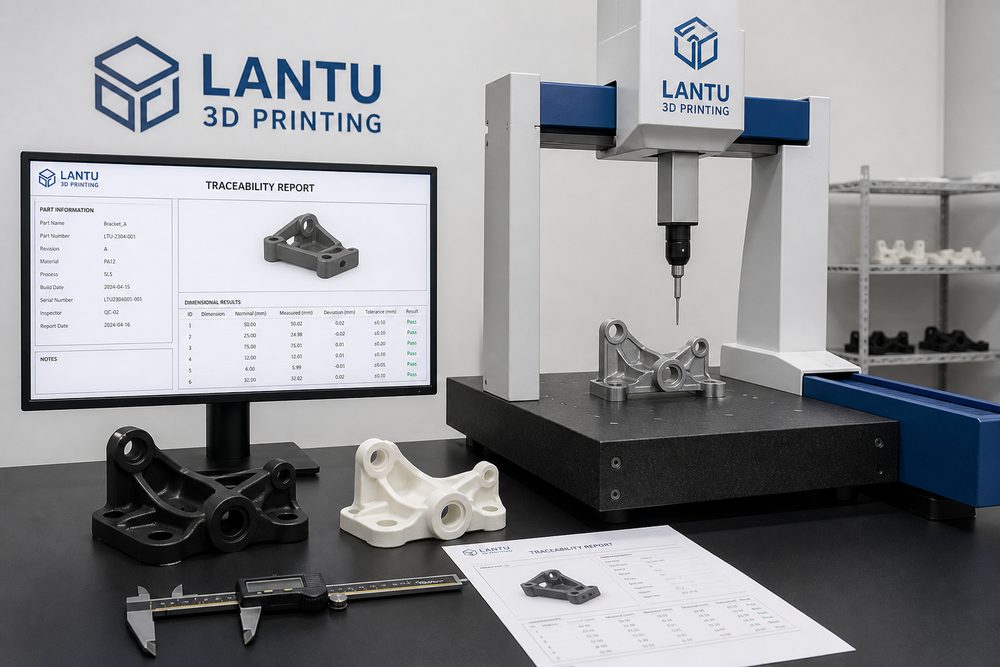
المقدمة: من الطباعة الفردية إلى حلقة هندسية قابلة للتسليم
نظام إدارة الجودة في الطباعة ثلاثية الأبعاد: من تأكيد القطعة الأولى إلى التتبع الكامل للعملية لا يتعلق بجهاز واحد أو مادة واحدة، بل بسلسلة كاملة تشمل التصميم والعملية والتصنيع والفحص والتسليم. بالنسبة للعاملين في هذا المجال، لا تكمن الصعوبة غالبًا في إمكانية التشكيل، بل في القدرة على التسليم بتكلفة مستقرة وجودة قابلة للتتبع وعملية قابلة للتكرار. تؤكد lantu3D Printing دائمًا على إدارة دورة الحياة من المخطط إلى المنتج الفعلي: فعند استلام النموذج أو المخطط، يتم تقييم المادة والبنية والكمية والتشطيب اللاحق والفحص والموعد النهائي بشكل متزامن، لتجنب اتخاذ القرار بناءً على تسعير القطعة الواحدة أو خبرة طباعة واحدة فقط.
في إطار نظام إدارة الجودة في الطباعة ثلاثية الأبعاد، يجب على الشركات تحويل المعايير التجريبية إلى معايير قابلة للتنفيذ. على سبيل المثال، في مرحلة المراجعة الأولية يتم تأكيد سماكة الجدار، وقطر الفتحة، وخلوص التجميع، ومناطق الدعم، والأبعاد الحرجة؛ وفي مرحلة الإنتاج يتم تسجيل سمك الطبقة، والقدرة، وسرعة المسح، وعدد دورات إعادة استخدام المسحوق، أو درجة حرارة الفوهة؛ وفي مرحلة التسليم تُستخدم تقارير الأبعاد ومعايير المظهر وبيانات المراجعة لتصبح مرجعًا للمشروع التالي. هذه القدرة المنهجية هي ما يحدد ما إذا كانت الطباعة ثلاثية الأبعاد ستنتقل من “النمذجة السريعة” إلى “التصنيع حسب الطلب القابل للإدارة”.
1. المشكلة الأساسية: توحيد مخاطر التصميم والعملية والتسليم ضمن نظام بيانات قابل للتتبع
جوهر توحيد مخاطر التصميم والعملية والتسليم ضمن نظام بيانات قابل للتتبع هو كشف عدم اليقين مبكرًا وقياسه. تركز العديد من المشاريع في مرحلة التسعير على سعر المادة وساعات تشغيل الماكينة فقط، بينما تتجاهل التكاليف الخفية مثل تعديلات التصميم، وإزالة الدعامات، والمعالجة الحرارية، والسنفرة أو السفع الرملي، وإدخالات القلاوظ، وإعادة قياس الأبعاد، والتغليف والنقل. بالنسبة لأجزاء SLM المعدنية، تشمل عناصر التحكم الشائعة سمك الطبقة 20–60 ميكرومتر، ومراقبة محتوى الأكسجين، وتسخين منصة البناء، واستراتيجية المسح، والمعالجة الحرارية لتخفيف الإجهاد؛ أما بالنسبة لأجزاء النايلون المصنوعة بتقنية SLS، فإن معدل تحديث المسحوق، ودرجة حرارة الفرد، ومنحنى التبريد، وعملية الصبغ اللاحقة تؤثر مباشرة على الالتواء والمتانة واختلاف اللون؛ وبالنسبة لأدوات FDM أو القوالب المساعدة، يحدد قطر الفوهة، ونسبة الحشو، وعدد خطوط الجدار، واتجاه الطباعة التباين في القوة.
من منظور إداري، لا يتمثل الهدف في دفع أي معلمة إلى أقصاها، بل في إنشاء نافذة تشغيل للمعايير. فمثلًا، قد يُسمح للنموذج الهندسي بسرعة دورة أقصر وتشطيب سطحي أقل، بينما يجب أن تخضع أجزاء التحقق التجميعي لفحص مواضع الثقوب والأقفال وخلوصات التوافق؛ أما القطع العرضية فتحتاج إلى التركيز على نسيج السطح، والتصاق الطلاء، واتساق اللون. ومن خلال تعريف “الغاية - المخاطر - معايير القبول” في بداية المشروع يمكن تقليل إعادة العمل، كما يمكن توضيح سبب اختلاف الأسعار للعميل بشكل أفضل.
2. القرار الهندسي: كيف تتكامل المواد والعملية والتشطيب اللاحق
يجب أن يخدم اختيار المادة سيناريو الاستخدام، لا أن يعتمد فقط على الاسم. تشمل عناصر التحكم الشائعة التسامح البعدي ±0.1–0.3 مم، والمعالجة اللاحقة للثقوب الحرجة، وتسجيل خشونة السطح، ورقم دفعة المادة، ورقم الجهاز، وسمك الطبقة، ودفعة التشطيب اللاحق. عندما يتطلب الجزء مقاومة للصدمات وخفة الوزن، فإن PA12 أو PA11 أو النايلون المقوى بالألياف الزجاجية تكون عادةً ضمن الخيارات الأولى؛ وعندما تكون هناك حاجة إلى سطح عالي الدقة وتأثير شفاف، تكون راتنجات SLA أو DLP أنسب؛ وعندما تكون هناك حاجة إلى قوة عند درجات الحرارة العالية، أو أداء تعب، أو قنوات داخلية معقدة، فإن الطباعة المعدنية من سبائك الألمنيوم أو التيتانيوم أو الفولاذ المقاوم للصدأ هي الخيار ذو القيمة الهندسية. وكل اختيار يقابله مسار لاحق: قد تحتاج قطع النايلون إلى السفع الرملي والصبغ والتشريب؛ وقد تحتاج القطع الراتنجية إلى معالجة ثانوية، وصنفرة، وطلاء؛ أما القطع المعدنية فقد تحتاج إلى إزالة الدعامات، والمعالجة الحرارية، والتشغيل الآلي، والفحص غير الإتلافي.
في مراجعة المشاريع، تضع lantu3D Printing عادةً تصميم DFAM، ومسار العملية، وطريقة الفحص في جدول واحد للمناقشة. على سبيل المثال، إذا كان الغلاف رقيق الجدار يمكن طباعته من ناحية التشكيل فقط، لكن إذا كان سيُطلى لاحقًا ويتحمل عزم مسامير التجميع، فستكون هناك حاجة إلى تقويات محلية، وانتقالات بزوايا مستديرة، ومساحة لإدخالات الأعمدة الملولبة؛ وإذا كان الجزء المعدني ذو مجرى داخلي قد يحتجز مسحوقًا متبقيًا، فيجب إضافة فتحات للتنظيف أو الفحص، أو تغيير زاوية الوضع منذ مرحلة التصميم. كلما اتُخذ القرار الهندسي مبكرًا، انخفضت التكلفة في المراحل اللاحقة.
3. مسار التنفيذ: استخدام البيانات لضمان تسليم مستقر
في طلبية أغلفة صغيرة الكمية، تبيّن عند تأكيد القطعة الأولى أن موضع الفتحة كان ضيقًا جدًا، فقام الفريق بزيادة السماحية القطرية بمقدار 0.15 مم وأضاف فحصًا لاحقًا للقلاوظ، فتم تجميع 80 قطعة لاحقًا بنجاح من أول مرة. والخلاصة المشتركة لهذه المشاريع هي: التحقق أولًا من المعايير عبر دفعة صغيرة، ثم التوسع إلى دفعات مستقرة؛ والتأكد أولًا من الأبعاد الحرجة والأسطح الوظيفية، ثم تحسين الأسطح الشكلية؛ وتحديد عيّنات الفحص ونسب السحب العشوائي قبل الحديث عن زمن التسليم. بالنسبة للعينات البحثية التي لا تتجاوز 10 قطع، يمكن إجراء فحص كامل لكل قطعة في الأبعاد الحرجة؛ أما للطلبات الصغيرة بين 50 و200 قطعة، فيلزم إنشاء آلية لتأكيد القطعة الأولى، والفحص الدوري أثناء العملية، والتحقق من آخر قطعة، وعزل الحالات غير الطبيعية. وبهذا تُحافظ الطباعة ثلاثية الأبعاد على مرونتها، بينما يحصل العميل على درجة من اليقين في الجودة قريبة من التصنيع التقليدي.
كما أن التسجيل الرقمي مهم للغاية. يجب الاحتفاظ في كل دفعة بنسخة النموذج، ونسخة التسعير، ودفعة المادة، ورقم الجهاز، ومعلمات العملية، وطريقة التشطيب اللاحق، ونتائج الفحص. وعندما يضيف العميل طلبية لاحقة أو يغيّر التصميم، يمكن للنظام بسرعة تحديد المعايير التي يجب توريثها والمخاطر التي يجب إعادة تقييمها. وفي مشاريع التعاون عبر سلسلة التوريد، يمكن أيضًا إدراج التشطيب CNC، والمعالجة السطحية، والتجميع والتغليف ضمن عرض طلب واحد، لتقليل فقدان المعلومات الناتج عن التواصل بين مورّد وآخر.
4. قائمة التحقق للتطبيق: تحويل الخبرة إلى معيار قابل للتكرار
يجب أن تغطي قائمة الجودة إصدار الرسم، والخصائص الحرجة CTQ، وتقرير القطعة الأولى، ونسبة السحب العشوائي، وعزل الحالات غير الطبيعية، وتأكيد العميل، وأرشفة المراجعة. يُنصح الشركات بتثبيت القائمة ضمن التسعير وسير الإنتاج: أولًا، تأكيد الغرض، والحمل، ودرجة الحرارة، ومستوى المظهر، وعلاقات التجميع؛ ثانيًا، فحص الحد الأدنى لسماكة الجدار، وقطر الثقب، وزاوية البروز، وقناة تفريغ المسحوق، وإمكانية الوصول إلى الدعامات؛ ثالثًا، اختيار المادة والعملية مع تحديد نافذة المعايير الأساسية؛ رابعًا، توضيح طريقة التشطيب، والفحص، والتغليف، والتسليم؛ خامسًا، تسجيل ملاحظات العميل وخلاصة المراجعة بعد التسليم. لا تحتاج القائمة إلى التعقيد، لكنها يجب أن تُنفذ في كل مشروع.
بالنسبة لمقدمي الخدمة، لا تعني المعايير الموحدة تقليل المرونة. بل على العكس، لا يصبح لدى الفريق وقت لحل المشكلات الهندسية المعقدة حقًا إلا بعد توحيد المخاطر الروتينية. أما بالنسبة للمشتري، فإن شفافية العملية تساعده على الحكم على معقولية السعر، ومصداقية موعد التسليم، ووضوح مسؤولية الجودة. إن المنافسة في صناعة الطباعة ثلاثية الأبعاد تنتقل من “هل يمكن الطباعة؟” إلى “هل يمكن التسليم بثبات، والتحسين المستمر، والتعاون طويل الأجل؟”.
الخلاصة: رفع القيمة التجارية للطباعة ثلاثية الأبعاد من منظور دورة الحياة
الخلاصة الأساسية لنظام إدارة الجودة في الطباعة ثلاثية الأبعاد: من تأكيد القطعة الأولى إلى التتبع الكامل للعملية هي أن إدخال الطباعة ثلاثية الأبعاد ضمن سلسلة تصنيع كاملة هو السبيل لإطلاق قيمتها الحقيقية. فالمادة، والعملية، والمعدات، والجودة، والتكلفة، والخدمة ليست وحدات منفصلة، بل نظام متداخل يؤثر كل جزء فيه على الآخر. وتقوم lantu3D Printing عبر إدارة دورة الحياة الكاملة من المخطط/التصميم إلى تسليم المنتج الفعلي بربط المراجعة المبكرة، وتحقيق العملية، والفحص بعد التشطيب، وملاحظات العملاء، لمساعدة الشركات على تحقيق نتائج أكثر ضبطًا في التحقق من البحث والتطوير، والتصنيع بكميات صغيرة، وتسليم الأجزاء المعقدة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.