
บทนำ: จากการพิมพ์แบบจุดเดียวสู่ลูปวิศวกรรมที่ส่งมอบได้
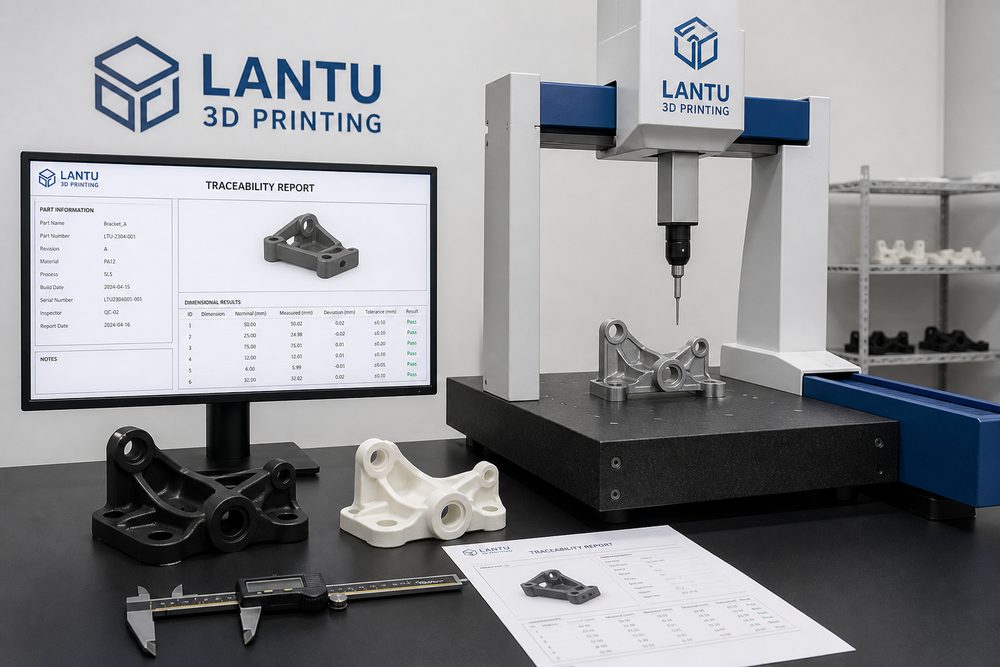
ระบบการจัดการคุณภาพงานพิมพ์ 3 มิติ: จากการยืนยันชิ้นงานแรกสู่การตรวจสอบย้อนกลับได้ตลอดกระบวนการ ไม่ได้หมายถึงการพูดถึงเครื่องจักรหรือวัสดุเพียงชนิดเดียว แต่คือการครอบคลุมห่วงโซ่ทั้งหมดตั้งแต่การออกแบบ กระบวนการ ผลิต ตรวจสอบ ไปจนถึงการส่งมอบ สำหรับผู้ทำงานในอุตสาหกรรม ความยากมักไม่ใช่ว่าชิ้นงานขึ้นรูปได้หรือไม่ แต่คือสามารถส่งมอบได้ด้วยต้นทุนที่เสถียร คุณภาพที่ตรวจสอบย้อนกลับได้ และกระบวนการที่ทำซ้ำได้หรือไม่ lantu3D Printing เน้นการบริหารวงจรชีวิตตั้งแต่แบบไปจนถึงชิ้นงานจริงเสมอ: เมื่อได้รับโมเดลหรือแบบ จะประเมินวัสดุ โครงสร้าง ปริมาณงาน การทำหลังการพิมพ์ การตรวจสอบ และระยะเวลาส่งมอบพร้อมกัน เพื่อหลีกเลี่ยงการตัดสินใจจากราคาชิ้นเดียวหรือประสบการณ์พิมพ์ครั้งเดียวเท่านั้น
ในระบบการจัดการคุณภาพงานพิมพ์ 3 มิติ บริษัทต้องแปลงค่าพารามิเตอร์จากประสบการณ์ให้เป็นมาตรฐานที่นำไปใช้ได้จริง ตัวอย่างเช่น ในขั้นตอนทบทวนเบื้องต้นต้องยืนยันความหนาผนัง เส้นผ่านศูนย์กลางรู ระยะเผื่อประกอบ พื้นที่รองรับ และมิติสำคัญ; ในการผลิตต้องบันทึกความหนาชั้น กำลังงาน ความเร็วสแกน จำนวนรอบการหมุนเวียนผง หรืออุณหภูมิหัวฉีด; ในการส่งมอบใช้รายงานมิติ มาตรฐานด้านรูปลักษณ์ และข้อมูลทบทวนเป็นฐานสำหรับโครงการถัดไป ความสามารถเชิงระบบเช่นนี้เป็นตัวกำหนดว่างานพิมพ์ 3 มิติจะก้าวจาก “การทำต้นแบบเร็ว” ไปสู่ “การผลิตตามต้องการที่บริหารจัดการได้” หรือไม่
1. ประเด็นหลัก: ผสานความเสี่ยงด้านการออกแบบ กระบวนการ และการส่งมอบไว้ในระบบข้อมูลที่ตรวจสอบย้อนกลับได้
แก่นของการผสานความเสี่ยงด้านการออกแบบ กระบวนการ และการส่งมอบไว้ในระบบข้อมูลที่ตรวจสอบย้อนกลับได้ คือการเปิดเผยและวัดความไม่แน่นอนตั้งแต่เนิ่นๆ หลายโครงการในขั้นตอนเสนอราคามองเพียงราคาวัสดุและเวลาการทำงานของเครื่อง แต่ละเลยต้นทุนแฝง เช่น การปรับแบบ การเอา support ออก การอบชุบความร้อน การขัดผิวหรือพ่นทราย อินเสิร์ตเกลียว การวัดซ้ำ และการแพ็กกิ้ง/ขนส่ง สำหรับชิ้นงานโลหะ SLM รายการควบคุมที่พบบ่อยคือความหนาชั้น 20–60 ไมครอน การตรวจสอบปริมาณออกซิเจน การอุ่นฐาน สไตล์การสแกน และการอบคลายความเค้น; สำหรับชิ้นงานไนลอน SLS อัตราการเติมผง อุณหภูมิการปาดผง เส้นโค้งการเย็นตัว และการย้อมสีภายหลังมีผลโดยตรงต่อการบิดงอ ความเหนียว และความต่างของสี; สำหรับฟิกซ์เจอร์หรือจิ๊ก FDM เส้นผ่านศูนย์กลางหัวฉีด อัตรา fill จำนวนเส้นผนัง และทิศทางการพิมพ์เป็นตัวกำหนดความไม่เท่ากันของความแข็งแรง
ในมุมมองการจัดการ สิ่งสำคัญไม่ใช่การดันพารามิเตอร์ใดพารามิเตอร์หนึ่งให้สุด แต่คือการสร้างช่วงพารามิเตอร์ที่เหมาะสม ตัวอย่างเช่น ชิ้นงานต้นแบบวิศวกรรมอาจยอมรับรอบเวลาที่สั้นกว่าและการตกแต่งผิวน้อยกว่าได้ แต่ชิ้นงานสำหรับตรวจสอบการประกอบต้องตรวจรู ตะขอเกี่ยว และระยะเผื่อการสวมประกบ ส่วนชิ้นงานโชว์ต้องเน้นผิวสัมผัส การยึดเกาะสี และความสม่ำเสมอของสี การกำหนด “วัตถุประสงค์ - ความเสี่ยง - เกณฑ์รับมอบ” ตั้งแต่เริ่มโครงการจะช่วยลดการแก้ไขซ้ำ และทำให้ลูกค้าเข้าใจความต่างของราคาได้ชัดเจนขึ้น
2. การตัดสินใจทางวิศวกรรม: วัสดุ กระบวนการ และหลังการพิมพ์เชื่อมโยงกันอย่างไร
การเลือกวัสดุต้องตอบโจทย์การใช้งาน ไม่ใช่ดูแค่ชื่อวัสดุ รายการควบคุมที่พบบ่อยคือค่าคลาดเคลื่อนมิติ ±0.1–0.3 มม. การแมชชีนหลังพิมพ์บริเวณรูสำคัญ การบันทึกความหยาบผิว หมายเลขล็อตวัสดุ หมายเลขเครื่อง ความหนาชั้น และล็อตของกระบวนการหลังพิมพ์ เมื่อชิ้นส่วนต้องทนแรงกระแทกและมีน้ำหนักเบา PA12, PA11 หรือไนลอนเสริมใยแก้วมักถูกพิจารณาเป็นอันดับแรก; เมื่อจำเป็นต้องได้ผิวละเอียดและเอฟเฟกต์โปร่งใส เรซิน SLA หรือ DLP เหมาะกว่า; เมื่อจำเป็นต้องมีความแข็งแรงที่อุณหภูมิสูง สมรรถนะต่อความล้า หรือช่องทางไหลภายในที่ซับซ้อน การพิมพ์โลหะด้วยอะลูมิเนียม ไทเทเนียม หรือสแตนเลสจึงมีคุณค่าทางวิศวกรรม แต่ละทางเลือกมีการทำต่อเนื่องที่ต่างกัน เช่น ชิ้นงานไนลอนอาจต้องพ่นทราย ย้อมสี และอัดซึม; ชิ้นงานเรซินต้องอบแข็งซ้ำ ขัด และพ่นสี; ชิ้นงานโลหะอาจต้องเอา support ออก อบชุบความร้อน กลึง และตรวจแบบไม่ทำลาย
ในการทบทวนโครงการ lantu3D Printing มักนำการออกแบบ DFAM เส้นทางกระบวนการ และวิธีตรวจสอบมาพูดในตารางเดียวกัน ตัวอย่างเช่น โครงบางผนังหากมองแค่การขึ้นรูปอาจพิมพ์ได้ แต่ถ้าต้องพ่นสีและทนแรงบิดจากสกรูประกอบ ก็ต้องเพิ่ม rib เสริมเฉพาะจุด การเปลี่ยนผ่านโค้งมน และพื้นที่สำหรับอินเสิร์ตเกลียว; ชิ้นส่วนโลหะที่มีช่องทางไหลภายใน หากผงตกค้างออกยาก ต้องเพิ่มรูระบายผง รูตรวจสอบ หรือเปลี่ยนมุมการวางตั้งแต่ขั้นออกแบบ การตัดสินใจเชิงวิศวกรรมยิ่งเร็ว ต้นทุนภายหลังยิ่งต่ำ
3. แนวทางการดำเนินงาน: ใช้ข้อมูลเพื่อส่งมอบอย่างมั่นคง
ในออร์เดอร์กล่องขนาดเล็กจำนวนไม่มาก เมื่อตรวจยืนยันชิ้นงานแรกพบว่าตำแหน่งรูประกอบแน่นเกินไป ทีมงานจึงเพิ่มเผื่อเส้นผ่านศูนย์กลาง 0.15 มม. และเพิ่มการตรวจหลังต๊าป ผลคือชิ้นงาน 80 ชิ้นถัดมาประกอบผ่านตั้งแต่ครั้งแรก ประสบการณ์ร่วมของโครงการลักษณะนี้คือ: เริ่มจากการทดสอบพารามิเตอร์ด้วยล็อตเล็กก่อน แล้วค่อยขยายเป็นล็อตที่เสถียร; เริ่มจากยืนยันมิติสำคัญและพื้นผิวการทำงานก่อน แล้วค่อยปรับผิวภายนอก; กำหนดตัวอย่างตรวจและสัดส่วนการสุ่มตรวจให้ชัดก่อนพูดถึงระยะเวลาส่งมอบ สำหรับชิ้นงาน R&D ไม่เกิน 10 ชิ้น สามารถตรวจมิติสำคัญทุกชิ้นได้; สำหรับออร์เดอร์ขนาดเล็ก 50–200 ชิ้น ต้องมีระบบยืนยันชิ้นแรก การสุ่มตรวจระหว่างกระบวนการ การตรวจชิ้นสุดท้าย และการแยกชิ้นงานผิดปกติ วิธีนี้ช่วยรักษาความยืดหยุ่นของงานพิมพ์ 3 มิติ และทำให้ลูกค้าได้รับความแน่นอนด้านคุณภาพใกล้เคียงการผลิตแบบดั้งเดิม
การบันทึกแบบดิจิทัลก็สำคัญไม่แพ้กัน ชิ้นงานแต่ละล็อตควรเก็บเวอร์ชันโมเดล เวอร์ชันราคา ล็อตวัสดุ หมายเลขเครื่อง พารามิเตอร์กระบวนการ วิธีหลังการพิมพ์ และผลการตรวจ เมื่อมีการสั่งเพิ่มหรือแก้แบบ ระบบจะระบุได้อย่างรวดเร็วว่าพารามิเตอร์ใดควรสืบทอด และความเสี่ยงใดต้องประเมินใหม่ สำหรับโปรเจ็กต์ที่ทำงานร่วมกันในซัพพลายเชน ยังสามารถรวมงาน CNC, การทำผิว, การประกอบ และการแพ็กกิ้งไว้ในมุมมองออร์เดอร์เดียวเพื่อลดการสูญหายของข้อมูลจากการสื่อสารข้ามผู้ให้บริการหลายราย
4. เช็กลิสต์การใช้งานจริง: เปลี่ยนประสบการณ์ให้เป็นมาตรฐานที่ทำซ้ำได้
เช็กลิสต์คุณภาพควรรวมเวอร์ชันแบบ, คุณลักษณะสำคัญ CTQ, รายงานชิ้นแรก, สัดส่วนการสุ่มตรวจ, การแยกชิ้นงานผิดปกติ, การยืนยันจากลูกค้า และการจัดเก็บบทสรุป ควรทำให้เช็กลิสต์นี้เป็นส่วนหนึ่งของกระบวนการเสนอราคาและการผลิต: หนึ่ง ยืนยันการใช้งาน โหลด อุณหภูมิ ระดับรูปลักษณ์ และความสัมพันธ์การประกอบ; สอง ตรวจความหนาผนังขั้นต่ำ เส้นผ่านศูนย์กลางรู มุมยื่น ช่องระบายผง และการเข้าถึง support; สาม เลือกวัสดุและกระบวนการ พร้อมระบุช่วงพารามิเตอร์สำคัญ; สี่ ระบุวิธีหลังการพิมพ์ การตรวจสอบ การแพ็กกิ้ง และการส่งมอบ; ห้า บันทึกคำติชมลูกค้าและข้อสรุปหลังส่งมอบ เช็กลิสต์ไม่จำเป็นต้องซับซ้อน แต่ต้องถูกใช้งานในทุกโครงการ
สำหรับผู้ให้บริการ การทำมาตรฐานไม่ได้แปลว่าความยืดหยุ่นลดลง ตรงกันข้าม เมื่อความเสี่ยงประจำถูกทำให้เป็นมาตรฐาน ทีมงานก็จะมีเวลาไปจัดการปัญหาทางวิศวกรรมที่ซับซ้อนจริงๆ สำหรับผู้ซื้อ กระบวนการที่โปร่งใสช่วยให้ประเมินได้ว่าราคาเหมาะสมหรือไม่ ระยะเวลาส่งมอบน่าเชื่อถือหรือไม่ และความรับผิดชอบด้านคุณภาพชัดเจนหรือไม่ การแข่งขันในอุตสาหกรรมงานพิมพ์ 3 มิติกำลังเปลี่ยนจาก “พิมพ์ได้ไหม” ไปสู่ “ส่งมอบได้อย่างเสถียร พัฒนาอย่างต่อเนื่อง และร่วมงานระยะยาวได้ไหม”
สรุป: เพิ่มมูลค่าธุรกิจของงานพิมพ์ 3 มิติด้วยมุมมองตลอดวงจรชีวิต
ข้อสรุปหลักของระบบการจัดการคุณภาพงานพิมพ์ 3 มิติ: จากการยืนยันชิ้นงานแรกสู่การตรวจสอบย้อนกลับได้ตลอดกระบวนการ คือเมื่อวางงานพิมพ์ 3 มิติไว้ในสายการผลิตที่ครบถ้วนเท่านั้นจึงจะปลดปล่อยคุณค่าที่แท้จริงได้ วัสดุ กระบวนการ อุปกรณ์ คุณภาพ ต้นทุน และบริการไม่ใช่โมดูลแยกส่วน แต่เป็นระบบที่ส่งผลต่อกัน lantu3D Printing ใช้การบริหารวงจรชีวิตครบถ้วนตั้งแต่แบบ/การออกแบบไปจนถึงการส่งมอบจริง เชื่อมการทบทวนระยะแรก การทำให้กระบวนการเกิดขึ้นจริง การตรวจหลังการพิมพ์ และความคิดเห็นของลูกค้าเข้าด้วยกัน ช่วยให้บริษัทได้ผลลัพธ์ที่ควบคุมได้มากขึ้นในการตรวจสอบ R&D การผลิตจำนวนน้อย และการส่งมอบชิ้นส่วนที่ซับซ้อน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง