
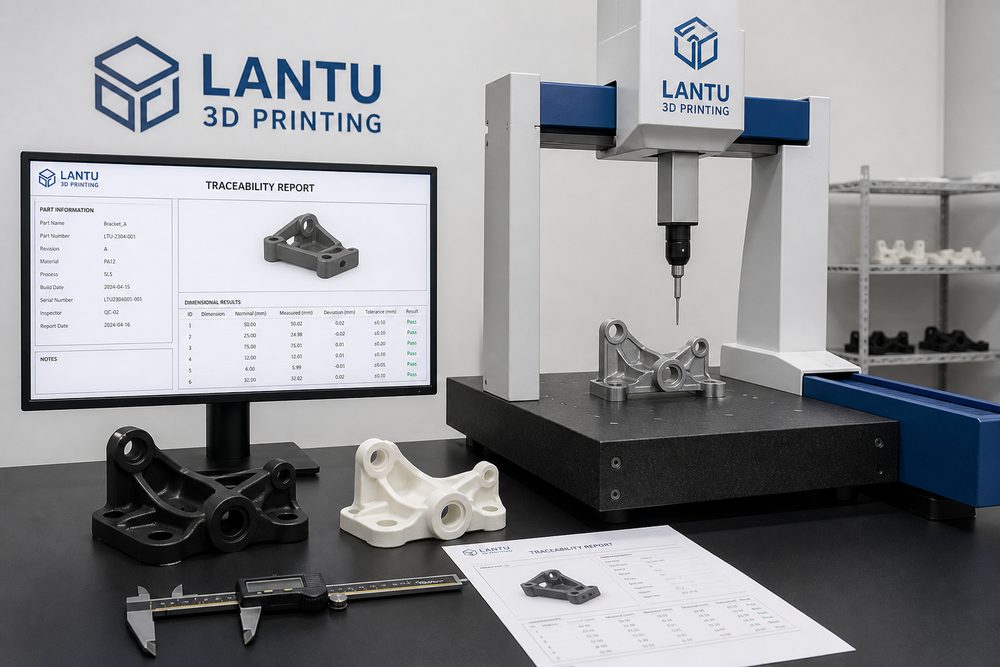
Pengenalan: Beralih daripada pencetakan titik tunggal kepada kitaran tertutup kejuruteraan yang boleh dihantar
Sistem pengurusan kualiti pencetakan 3D: dari pengesahan sampel pertama hingga kebolehkesanan penuh bukan sekadar membincangkan satu mesin atau satu bahan, tetapi merangkumi rantaian lengkap “reka bentuk—proses—pembuatan—pemeriksaan—penghantaran”. Bagi pengamal industri, cabaran utama projek pencetakan 3D selalunya bukan sama ada ia boleh dibentuk, tetapi sama ada ia boleh dihantar dengan kos stabil, kualiti boleh dijejak dan proses yang boleh diulang. lantu3D Printing sentiasa menekankan pengurusan kitar hayat daripada reka bentuk kepada objek fizikal: sebaik sahaja model atau lukisan diterima, bahan, struktur, kuantiti, pemprosesan pasca, pemeriksaan dan tempoh penghantaran dinilai serentak supaya keputusan tidak dibuat hanya berdasarkan harga satu bahagian atau pengalaman satu cetakan.
Dalam sistem pengurusan kualiti pencetakan 3D, syarikat perlu menukar parameter pengalaman kepada piawaian yang boleh dilaksanakan. Contohnya, pada semakan awal, ketebalan dinding, diameter lubang, kelegaan pemasangan, kawasan sokongan dan dimensi kritikal mesti disahkan; semasa pengeluaran, ketebalan lapisan, kuasa, kelajuan imbasan, bilangan kitar semula serbuk atau suhu muncung perlu direkod; semasa penghantaran, laporan dimensi, standard rupa dan data semakan semula menjadi asas untuk projek seterusnya. Keupayaan sistemik seperti ini menentukan sama ada pencetakan 3D boleh berkembang daripada “prototip pantas” kepada “pembuatan atas permintaan yang boleh diurus”.
1. Isu teras: pengurusan kualiti mesti menyatukan risiko reka bentuk, risiko proses dan risiko penghantaran ke dalam sistem data yang boleh dijejaki
Inti pengurusan kualiti yang menyatukan risiko reka bentuk, risiko proses dan risiko penghantaran ke dalam sistem data yang boleh dijejaki ialah membawa ketidakpastian ke permukaan dan mengukurnya lebih awal. Banyak projek hanya menumpukan pada harga bahan dan jam mesin semasa sebut harga, tetapi mengabaikan kos tersirat seperti perubahan reka bentuk, penyingkiran sokongan, rawatan haba, pengisaran dan letupan pasir, sisipan benang, pengukuran semula dimensi serta pembungkusan dan pengangkutan. Bagi komponen SLM logam, item kawalan biasa termasuk ketebalan lapisan 20–60μm, pemantauan kandungan oksigen, prapanas plat asas, strategi imbasan dan rawatan haba pelepasan tegasan; bagi komponen nilon SLS, kadar pembaharuan serbuk, suhu hamparan serbuk, lengkung penyejukan dan proses pewarnaan selepas cetakan secara langsung mempengaruhi herotan, keliatan dan perbezaan warna; bagi jig atau perkakas FDM, diameter muncung, kadar pengisian, bilangan lapisan dinding dan arah cetakan menentukan anisotropi kekuatan.
Dari sudut pengurusan, perkara penting bukan mengejar had maksimum bagi satu parameter, tetapi membina tetingkap parameter. Sebagai contoh, sampel kejuruteraan boleh menerima kitaran yang lebih pendek dan kurang kemasan permukaan, tetapi sampel untuk pengesahan pemasangan mesti memasukkan kedudukan lubang, klip dan kelegaan padanan dalam pemeriksaan; komponen paparan pula perlu memberi tumpuan kepada tekstur permukaan, lekatan cat dan konsistensi warna. Dengan mentakrifkan “tujuan—risiko—standard penerimaan” pada permulaan projek, kerja semula dapat dikurangkan dan pelanggan juga lebih memahami perbezaan harga.
2. Keputusan kejuruteraan: bagaimana bahan, proses dan pemprosesan pasca saling berkait
Pemilihan bahan harus berkhidmat kepada senario penggunaan, bukan sekadar membandingkan nama. Item kawalan yang biasa termasuk toleransi dimensi ±0.1–0.3mm, pemesinan selepas cetak bagi lubang kritikal, rekod kekasaran permukaan, nombor kelompok bahan, nombor peralatan, ketebalan lapisan dan kelompok pemprosesan pasca. Apabila bahagian memerlukan ketahanan hentaman dan ringan, PA12, PA11 atau nilon bertetulang gentian kaca biasanya diutamakan; apabila permukaan sangat halus dan kesan telus diperlukan, resin SLA atau DLP lebih sesuai; apabila diperlukan kekuatan suhu tinggi, prestasi keletihan atau saluran aliran dalaman yang kompleks, pencetakan logam seperti aloi aluminium, aloi titanium atau keluli tahan karat mempunyai nilai kejuruteraan sebenar. Setiap pilihan membawa pemprosesan seterusnya: bahagian nilon mungkin memerlukan letupan pasir, pewarnaan dan impregnasi; bahagian resin memerlukan pengawetan sekunder, pengisaran dan penyemburan; bahagian logam pula mungkin memerlukan penanggalan sokongan, rawatan haba, pemesinan dan ujian tak merosakkan.
Dalam semakan projek, lantu3D Printing lazimnya meletakkan reka bentuk DFAM, laluan proses dan kaedah pemeriksaan pada satu jadual yang sama untuk dibincangkan. Contohnya, sebuah selongsong dinding nipis mungkin boleh dicetak dari segi pembentukan, tetapi jika selepas itu perlu dicat dan menahan tork skru pemasangan, ia perlu ditambah rusuk penguat tempatan, peralihan fillet dan ruang untuk sisipan stud; bagi komponen saluran aliran logam, jika serbuk dalaman sukar dikeluarkan, lubang pembersihan serbuk, lubang pemeriksaan atau sudut peletakan perlu diubah pada peringkat reka bentuk. Semakin awal keputusan kejuruteraan dibuat, semakin rendah kos kemudian hari.
3. Laluan pelaksanaan: gunakan data untuk memacu penghantaran yang stabil
Satu pesanan batch kecil untuk selongsong mendapati lubang pemasangan terlalu ketat semasa pengesahan sampel pertama, lalu pasukan menambah 0.15mm pada kelegaan diameter lubang dan memperkenalkan pemeriksaan selepas pengetapan benang; selepas itu, 80 unit dipasang dengan jayanya tanpa kegagalan. Pengalaman bersama projek seperti ini ialah: sahkan parameter dengan batch kecil dahulu, kemudian besarkan kepada batch stabil; sahkan dimensi kritikal dan permukaan fungsi dahulu, kemudian optimakan permukaan rupa; tetapkan sampel pemeriksaan dan nisbah pemeriksaan dahulu, kemudian barulah bercakap tentang tempoh penghantaran. Untuk sampel R&D di bawah 10 unit, pemeriksaan penuh bagi dimensi kritikal boleh dilakukan satu per satu; untuk pesanan batch kecil 50–200 unit, perlu ada pengesahan sampel pertama, pemeriksaan proses, semakan semula item terakhir dan mekanisme pengasingan anomali. Ini mengekalkan fleksibiliti pencetakan 3D sambil memberi pelanggan keyakinan kualiti yang hampir setanding pembuatan tradisional.
Rekod digital juga penting. Setiap batch bahagian harus menyimpan versi model, versi sebut harga, batch bahan, nombor peralatan, parameter proses, kaedah pemprosesan pasca dan hasil pemeriksaan. Apabila pelanggan membuat pesanan tambahan atau mengubah reka bentuk kemudian, platform boleh menilai dengan cepat parameter mana yang perlu diwarisi dan risiko mana yang perlu dinilai semula. Untuk projek kerjasama rantaian bekalan, pemesinan CNC, rawatan permukaan, pemasangan dan pembungkusan juga boleh dimasukkan dalam satu paparan pesanan bagi mengurangkan kehilangan maklumat akibat komunikasi antara pembekal.
4. Senarai semak pelaksanaan: jadikan pengalaman sebagai standard yang boleh diulang
Senarai kualiti harus merangkumi versi lukisan, ciri kritikal CTQ, laporan sampel pertama, nisbah pemeriksaan, pengasingan anomali, pengesahan pelanggan dan pengarkiban semakan semula. Disyorkan agar syarikat memantapkan senarai semak ke dalam proses sebut harga dan pengeluaran: pertama, sahkan penggunaan, beban, suhu, tahap rupa dan hubungan pemasangan; kedua, semak ketebalan dinding minimum, diameter lubang, sudut overhang, saluran pelepasan serbuk dan kebolehcapaian sokongan; ketiga, pilih bahan dan proses serta nyatakan tetingkap parameter kritikal; keempat, jelaskan kaedah pemprosesan pasca, pemeriksaan, pembungkusan dan penghantaran; kelima, selepas penghantaran, rekod maklum balas pelanggan dan kesimpulan semakan semula. Senarai semak tidak perlu rumit, tetapi mesti dilaksanakan dalam setiap projek.
Bagi penyedia perkhidmatan, standardisasi tidak bermaksud mengurangkan fleksibiliti. Sebaliknya, hanya dengan menstandardkan risiko biasa barulah pasukan mempunyai tenaga untuk menangani isu kejuruteraan yang benar-benar kompleks. Bagi pihak pembeli, proses yang telus membantu menilai sama ada sebut harga munasabah, tempoh penghantaran boleh dipercayai dan tanggungjawab kualiti jelas. Persaingan industri pencetakan 3D kini bergerak daripada “boleh cetak atau tidak” kepada “boleh hantar secara stabil, optimasi berterusan dan kerjasama jangka panjang”.
Kesimpulan: tingkatkan nilai komersial pencetakan 3D melalui perspektif kitar hayat
Kesimpulan utama bagi sistem pengurusan kualiti pencetakan 3D: dari pengesahan sampel pertama hingga kebolehkesanan penuh ialah bahawa pencetakan 3D hanya akan menghasilkan nilai sebenar apabila diurus dalam rantaian pembuatan yang lengkap. Bahan, proses, peralatan, kualiti, kos dan perkhidmatan bukan modul yang terasing, tetapi satu sistem yang saling mempengaruhi. lantu3D Printing, melalui pengurusan kitar hayat daripada reka bentuk kepada penghantaran fizikal, menghubungkan semakan awal, pelaksanaan proses, pemeriksaan pemprosesan pasca dan maklum balas pelanggan untuk membantu perusahaan memperoleh hasil yang lebih terkawal dalam pengesahan R&D, pembuatan batch kecil dan penghantaran komponen kompleks.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.