
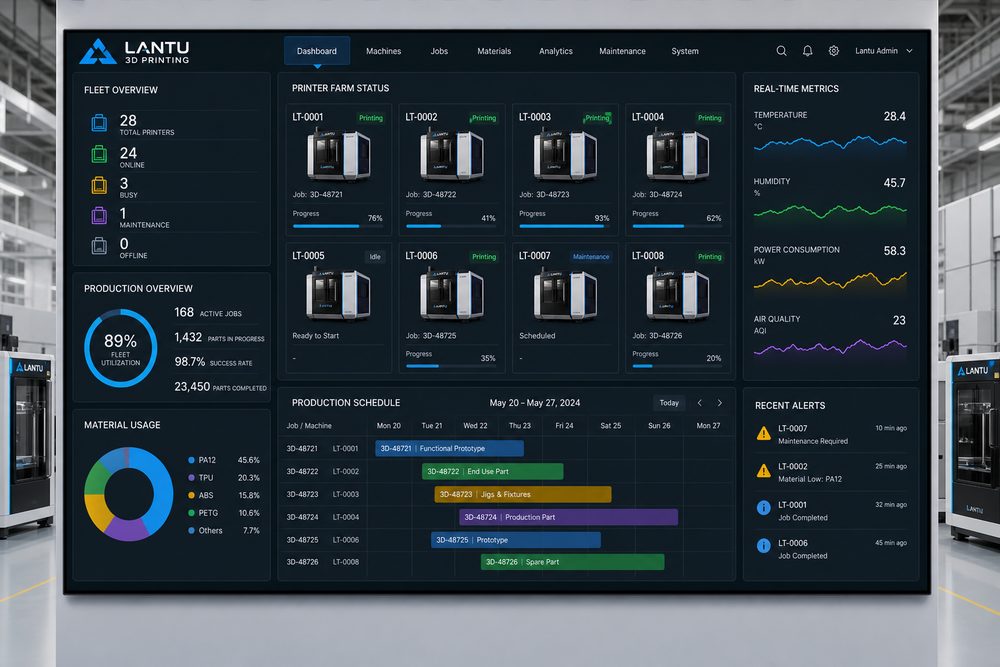
Введение: от разовой печати к инженерному циклу поставки
Цифровая трансформация и интеллектуальное производство в 3D-печати — это не вопрос одной машины или одного материала, а вся цепочка “проектирование — процесс — производство — контроль — поставка”. Для специалистов отрасли сложность часто заключается не в том, можно ли изготовить деталь, а в том, можно ли поставить её со стабильной себестоимостью, прослеживаемым качеством и воспроизводимым процессом. lantu3D Printing делает акцент на управлении жизненным циклом: при получении модели или чертежа одновременно оцениваются материал, конструкция, тираж, постобработка, контроль и сроки, чтобы не принимать решения только по цене за штуку или по опыту одной печати.
В этой логике компаниям нужно превращать опыт в исполняемые параметры. На этапе предварительного анализа следует зафиксировать толщину стенок, диаметр отверстий, зазоры сборки, зоны поддержки и критические размеры; на производстве — записывать толщину слоя, мощность, скорость сканирования, количество циклов рециркуляции порошка или температуру сопла; а на этапе поставки — сохранять отчёты по размерам, стандарты внешнего вида и данные разбора для следующего проекта. Именно такая системность позволяет перейти от “быстрого прототипирования” к “управляемому производству по запросу”.
I. Ключевая проблема: первый шаг цифровой трансформации — не покупка системы, а связка заказов, моделей, параметров, оборудования и данных о качестве
Первый шаг — не приобретение ПО, а объединение данных о заказах, моделях, параметрах, оборудовании и качестве, чтобы заранее выявлять и измерять неопределённость. Во многих проектах в смете учитывают только стоимость материала и машинное время, забывая о правках конструкции, удалении поддержек, термообработке, шлифовке или пескоструйной обработке, резьбовых вставках, повторных размерных измерениях и упаковке/транспортировке. Для металлических деталей SLM обычно контролируют толщину слоя 20–60 мкм, содержание кислорода, предварительный подогрев платформы, стратегию сканирования и снятие напряжений; для нейлоновых деталей SLS на качество напрямую влияют коэффициент обновления порошка, температура укладки, кривая охлаждения и постокрашивание; для FDM-приспособлений и оснастки диаметр сопла, коэффициент заполнения, число стенок и ориентация печати определяют анизотропию прочности.
С точки зрения управления важно не гнаться за экстремумом одного параметра, а формировать окно процесса. Например, инженерный образец может допускать более короткий срок и меньшую чистовую обработку, а для детали, проверяющей сборку, необходимо включать в контроль положение отверстий, защёлки и посадочные зазоры; демонстрационная деталь, напротив, должна в первую очередь отвечать за фактуру поверхности, адгезию краски и цветовую однородность. Если на старте определить “назначение — риск — критерий приёмки”, это сокращает переделки и помогает клиенту понять, откуда берётся разница в цене.
II. Инженерные решения: как взаимосвязаны материал, технология и постобработка
Выбор материала должен определяться сценарием применения, а не только его названием. К ключевым данным относятся требования клиента, версия CAD/STL, складской остаток, состояние оборудования, параметры процесса, статус операций, результаты контроля и запись о поставке. Когда деталь должна сочетать ударную стойкость и малый вес, первыми в рассмотрение обычно идут PA12, PA11 или нейлон, армированный стекловолокном; когда нужна очень тонкая поверхность и прозрачный эффект, лучше подходят смолы SLA или DLP; а когда требуются высокая термостойкость, усталостная прочность или сложные внутренние каналы, металлическая печать из алюминиевых, титановых или нержавеющих сплавов даёт реальную инженерную ценность. Каждый выбор ведёт к своей постобработке: нейлоновые детали могут требовать пескоструйной обработки, окрашивания и пропитки; смоляные — вторичного отверждения, шлифовки и окраски; металлические — удаления поддержек, термообработки, механической обработки и неразрушающего контроля.
При оценке проектов lantu3D Printing обычно сводит DFAM-проектирование, маршрут процесса и метод контроля в одну таблицу. Например, тонкостенный корпус может быть вполне печатаем с точки зрения формирования, но если затем его нужно красить и он должен выдерживать момент затяжки монтажных винтов, придётся добавить локальные рёбра жёсткости, скруглённые переходы и место под резьбовые вставки. Если в металлической детали с внутренними каналами трудно удалить остаточный порошок, на этапе проектирования нужно предусмотреть отверстия для очистки, контрольные отверстия или изменить угол расположения. Чем раньше принято инженерное решение, тем ниже последующие затраты.
III. Путь внедрения: использовать данные для стабильной поставки
Одна сервисная команда заменила Excel-планирование на доску заказов, и конфликты между оборудованием, а также пропуски операций, заметно сократились; кроме того, учёт исторического расхода материалов позволил складскому запасу нейлонового порошка точнее соответствовать реальному спросу. Общий опыт таких проектов таков: сначала проверять параметры на малых партиях, затем масштабировать до стабильных серий; сначала подтверждать критические размеры и функциональные поверхности, а потом улучшать внешний вид; сначала определять образцы контроля и долю выборки, и только потом обсуждать сроки поставки. Для НИОКР-образцов до 10 штук можно проверять критические размеры на каждой детали; для малых заказов 50–200 штук лучше ввести подтверждение первой детали, выборочный контроль в процессе, проверку последней детали и изоляцию отклонений. Так сохраняется гибкость 3D-печати и одновременно достигается уверенность в качестве, близкая к традиционному производству.
Цифровая фиксация данных не менее важна. Каждая партия деталей должна хранить версию модели, версию коммерческого предложения, партию материала, номер оборудования, параметры процесса, способ постобработки и результаты контроля. Когда клиент делает дозаказ или вносит изменения в конструкцию, платформа быстро определяет, какие параметры можно унаследовать, а какие риски нужно оценить заново. В проектах кооперации по цепочке поставок можно также включать ЧПУ-обработку, поверхностную обработку и упаковку для сборки в единое окно заказа, сокращая потери информации между подрядчиками.
IV. Практический чек-лист: превратить опыт в повторяемые стандарты
Цифровой чек-лист должен начинаться с шести типов данных: наименование, управление версиями, шаблоны параметров, статус операций, причины отклонений и обратная связь клиента. Рекомендуется встроить его в процесс расчёта и производства: во-первых, подтвердить назначение, нагрузку, температуру, уровень внешнего вида и схему сборки; во-вторых, проверить минимальную толщину стенки, диаметр отверстий, углы нависания, каналы вывода порошка и доступность поддержек; в-третьих, выбрать материал и технологию и указать окно ключевых параметров; в-четвёртых, определить постобработку, контроль, упаковку и поставку; в-пятых, после поставки зафиксировать отзыв клиента и выводы разбора. Чек-лист не обязан быть сложным, но он должен выполняться в каждом проекте.
Для поставщика стандартизация не означает потерю гибкости. Напротив, только стандартизировав типовые риски, команда получает время и ресурсы для решения действительно сложных инженерных задач. Для закупщика прозрачный процесс помогает понять, разумна ли цена, можно ли доверять срокам и насколько чётко распределена ответственность за качество. Конкуренция в 3D-печати постепенно смещается от вопроса “можно ли напечатать?” к вопросу “можно ли стабильно поставлять, постоянно улучшать и сотрудничать в долгую?”.
Заключение: повышать коммерческую ценность 3D-печати через жизненный цикл
Главный вывод цифровой трансформации и интеллектуального производства в 3D-печати состоит в том, что настоящая ценность раскрывается только тогда, когда 3D-печать рассматривается внутри полной производственной цепочки. Материалы, процессы, оборудование, качество, затраты и сервис — это не отдельные модули, а взаимозависимая система. lantu3D Printing связывает ранний анализ, реализацию процесса, контроль после постобработки и обратную связь клиента через управление жизненным циклом, помогая компаниям получать более управляемые результаты в НИОКР-валидации, мелкосерийном производстве и поставке сложных деталей.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.