
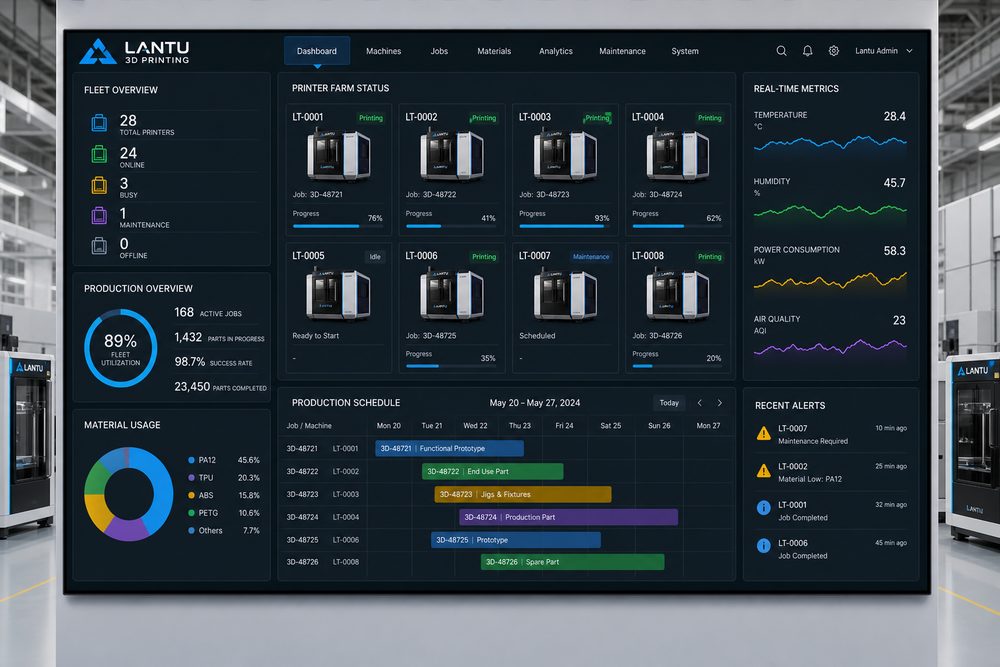
はじめに:単発造形から納品可能なエンジニアリング閉ループへ
3Dプリンティングのデジタルトランスフォーメーションとスマート製造は、単なる装置や材料の話ではありません。設計、工程、製造、検査、納品までを一連の流れとして捉える取り組みです。現場では、造形できるかどうかよりも、安定したコスト、追跡可能な品質、再現可能なプロセスで納品できるかが課題になります。lantu3D Printing は、図面やモデルを受け取った時点から、材料、構造、数量、後加工、検査、納期を同時に評価し、単価や過去の造形経験だけで判断しないライフサイクル管理を重視しています。
デジタル化とスマート製造を進めるには、経験値を実行可能な標準へ落とし込む必要があります。たとえば、事前レビューでは肉厚、穴径、組立クリアランス、サポート領域、重要寸法を確認し、製造段階では層厚、出力、走査速度、粉末更新率、ノズル温度などを記録し、納品段階では寸法レポート、外観基準、振り返りデータを残します。こうした体系化が、3Dプリンティングを迅速試作から管理可能なオンデマンド製造へ引き上げます。
1. 中核課題:デジタル化の第一歩はシステム購入ではなく、受注・モデル・パラメータ・設備・品質データをつなぐこと
本当に最初に行うべきことは、受注、モデル、パラメータ、設備、品質データを連携し、不確実性を早い段階で可視化・定量化することです。見積もり時に材料単価と機械工数だけを見ると、設計変更、サポート除去、熱処理、研磨やブラスト、ねじインサート、寸法再測定、梱包・輸送といった見えないコストを見落としがちです。金属SLMでは、20〜60μmの層厚、酸素濃度監視、基板予熱、走査戦略、応力除去熱処理が代表的な管理項目です。SLSナイロンでは、粉末更新率、ベッド温度、冷却曲線、後染色工程が反り、靭性、色差に直結します。FDMの治具や工具では、ノズル径、充填率、壁線数、造形方向が強度の異方性を左右します。
管理上の要点は、特定パラメータを極限まで追うことではなく、適切なパラメータウィンドウを定義することです。たとえば、工程試作では短納期や最小限の表面処理を許容できますが、組立検証品では穴位置、スナップフィット、嵌合クリアランスを検査対象に含める必要があります。一方、展示用途の部品では、表面質感、塗装の密着性、色の均一性が重要です。用途、リスク、受入基準を立ち上げ時に定義すれば、手戻りを減らし、見積もり差の理由も顧客に伝えやすくなります。
2. エンジニアリング判断:材料、工法、後加工をどう連動させるか
材料選定は名称比較ではなく、使用シーンに合わせて行うべきです。重要なデータ項目は、顧客要件、CAD/STLの版数、材料在庫、設備状態、工程パラメータ、進捗、検査結果、納品記録です。耐衝撃性と軽量化が必要なら、PA12、PA11、ガラス繊維強化ナイロンが第一候補になります。高精細な表面や透明感が必要ならSLAやDLP樹脂が適しています。高温強度、疲労性能、複雑な内部流路が必要なら、アルミ、チタン、ステンレスの金属造形に工学的価値があります。選択ごとに後工程も変わり、ナイロンはブラスト、染色、含浸、樹脂は二次硬化、研磨、塗装、金属はサポート除去、熱処理、機械加工、非破壊検査が必要になることがあります。
lantu3D Printing では、プロジェクトレビュー時にDFAM設計、工程ルート、検査方法を同じ表で議論します。たとえば、薄肉筐体は造形自体は可能でも、後で塗装し、締結トルクにも耐える必要があるなら、局所補強リブ、R形状、インサート用スペースを追加すべきです。金属流路部品で内部残粉が排出しにくい場合は、清掃孔や確認孔の追加、または造形姿勢の変更が必要です。工学判断は早いほど、後工程のコストを下げられます。
3. 実装パス:データで安定納品を実現する
あるサービスチームは、Excelベースの生産計画を受注ダッシュボードへ移行し、設備の競合や工程抜けを大幅に減らしました。過去の材料消費データを組み合わせたことで、ナイロン粉末の在庫準備も実需に近づきました。共通する教訓は、まず小ロットでパラメータを検証し、次に安定ロットへ拡大すること、まず重要寸法と機能面を確認し、その後に外観を最適化すること、まず検査サンプルと抜取率を定義し、そのうえで納期を議論することです。10個以内のR&D試作では重要寸法を全数検査し、50〜200個の小ロットでは初品承認、工程内抜取、最終品確認、異常隔離の仕組みが必要です。これにより、3Dプリンティングの柔軟性を保ちながら、従来製造に近い品質確実性を提供できます。
デジタル記録も重要です。各バッチには、モデル版数、見積版数、材料ロット、設備番号、工程パラメータ、後加工方法、検査結果を残すべきです。顧客の追加発注や設計変更があっても、どのパラメータを継承し、どのリスクを再評価するかを素早く判断できます。サプライチェーン連携案件では、CNC仕上げ、表面処理、組立、梱包も一つの受注画面で管理し、ベンダー間の情報損失を減らせます。
4. 実装チェックリスト:経験を再現可能な標準へ変える
デジタルチェックリストは、命名規則、版数管理、パラメータテンプレート、工程状態、異常原因、顧客フィードバックの6項目から始めるとよいでしょう。チェック項目は見積もりと生産フローに組み込みます。第一に、用途、荷重、温度、外観等級、組立関係を確認する。第二に、最小肉厚、穴径、オーバーハング角度、粉抜き経路、サポート到達性を確認する。第三に、材料と工法を選び、重要パラメータの範囲を明記する。第四に、後加工、検査、梱包、納品方法を決める。第五に、納品後の顧客フィードバックと振り返りを記録する。チェックリストは複雑である必要はありませんが、毎案件で必ず実行しなければなりません。
サービス提供側にとって、標準化は柔軟性の低下を意味しません。むしろ、通常リスクを標準化してこそ、チームは本当に複雑な工学課題に集中できます。購買側にとっては、透明なフローが価格の妥当性、納期の信頼性、品質責任の明確さを判断する助けになります。3Dプリンティング業界の競争は、造形できるかどうかから、安定して納品できるか、継続的に改善できるか、長期協業できるかへ移っています。
まとめ:ライフサイクル視点で3Dプリンティングの事業価値を高める
3Dプリンティングのデジタルトランスフォーメーションとスマート製造の核心は、3Dプリンティングを製造チェーン全体の中で管理してこそ真の価値が発揮されるという点です。材料、工法、設備、品質、コスト、サービスは独立した要素ではなく、相互に影響するシステムです。lantu3D Printing は、設計から実物納品までの全ライフサイクル管理を通じて、初期レビュー、工程実現、後加工検査、顧客フィードバックを結びつけ、研究開発検証、小ロット製造、複雑部品の納品で、より制御しやすい結果を実現します。