
المقدمة: الانتقال من الطباعة الفردية إلى حلقة هندسية قابلة للتسليم
التحول الرقمي للطباعة ثلاثية الأبعاد والتصنيع الذكي: من إدارة الملفات إلى الجدولة المعتمدة على البيانات لا يقتصر على مناقشة جهاز واحد أو مادة واحدة، بل يدور حول السلسلة الكاملة من التصميم إلى العملية ثم التصنيع والفحص والتسليم. وبالنسبة للعاملين في هذا المجال، لا تكمن الصعوبة غالبا في إمكانية تشكيل القطعة، بل في القدرة على التسليم بتكلفة مستقرة وجودة قابلة للتتبع وعملية قابلة للتكرار. وتؤكد lantu3D Printing دوما على إدارة دورة الحياة من المخطط إلى المنتج الفعلي: فعند استلام النموذج أو الرسم، يتم تقييم المادة والبنية والكمية والمعالجة اللاحقة والفحص والمهلة الزمنية بشكل متزامن، بدلا من الاكتفاء بالتسعير لكل قطعة أو الاعتماد على خبرة طباعة واحدة سابقة.
وفي سياق التحول الرقمي للطباعة ثلاثية الأبعاد والتصنيع الذكي، تحتاج الشركات إلى تحويل المعايير الخبرية إلى ضوابط قابلة للتنفيذ. فعلى سبيل المثال، يمكن في مرحلة المراجعة الأولية تحديد سماكة الجدار، وقطر الفتحات، وخلوص التجميع، ومناطق الدعامات، والأبعاد الحرجة؛ وفي مرحلة الإنتاج يتم تسجيل سماكة الطبقة، والقدرة، وسرعة المسح، وعدد مرات تدوير المسحوق، أو درجة حرارة الفوهة؛ وفي مرحلة التسليم تُستخدم تقارير الأبعاد ومعايير المظهر وبيانات المراجعة لتغذية المشروع التالي. هذه القدرة المنهجية هي ما يحدد ما إذا كانت الطباعة ثلاثية الأبعاد ستبقى مجرد نماذج سريعة أم ستتحول إلى تصنيع حسب الطلب قابل للإدارة.
1. المشكلة الأساسية: الخطوة الأولى في التحول الرقمي ليست شراء نظام، بل ربط بيانات الطلب والنموذج والمعايير والمعدات والجودة
إن الخطوة الأولى في التحول الرقمي ليست شراء نظام، بل ربط بيانات الطلب والنموذج والمعايير والمعدات والجودة، لأن جوهرها يتمثل في كشف حالة عدم اليقين مبكرا وقياسها. كثير من المشاريع في مرحلة التسعير تركز فقط على سعر المادة وساعات تشغيل الآلة، لكنها تغفل التكاليف غير الظاهرة مثل تعديل التصميم، وإزالة الدعامات، والمعالجة الحرارية، والصنفرة أو السفع الرملي، وإدخال الخيوط الملولبة، وإعادة قياس الأبعاد، والتغليف والنقل. وفي قطع SLM المعدنية، تشمل عناصر التحكم الشائعة سماكة طبقة بين 20 و60 ميكرومتر، ومراقبة محتوى الأكسجين، وتسخين منصة البناء، واستراتيجية المسح، والمعالجة الحرارية لتخفيف الإجهاد. أما في قطع النايلون SLS، فإن معدل تحديث المسحوق، ودرجة حرارة فرد المسحوق، ومنحنى التبريد، وعملية الصبغ اللاحقة تؤثر مباشرة في الالتواء والمتانة واختلاف اللون. وفي أدوات أو قوالب FDM، فإن قطر الفوهة، ونسبة الحشو، وعدد خطوط الجدار، واتجاه الطباعة هي ما يحدد التباين في القوة حسب الاتجاه.
ومن منظور إداري، لا يكمن الهدف في الوصول إلى الحد الأقصى لأي معيار واحد، بل في بناء نافذة تشغيلية للمعايير. فمثلا يمكن لعينات الهندسة أن تقبل دورة أقصر ومعالجة سطحية أقل، بينما يجب أن تخضع قطع التحقق التجميعي لفحص مواقع الثقوب، والأقفال، وخلوصات التداخل؛ أما القطع المعروضة فتحتاج إلى التركيز على نسيج السطح، والتصاق الطلاء، وتجانس اللون. ومن خلال تعريف الغرض والمخاطر ومعيار القبول عند بدء المشروع، يمكن تقليل الإعادات المتكررة، كما يصبح من الأسهل على العميل فهم اختلافات التسعير.
2. القرار الهندسي: كيف تتفاعل المواد والعمليات والمعالجة اللاحقة
يجب أن يخدم اختيار المادة سيناريو الاستخدام، لا أن يقتصر على مقارنة الأسماء. وتشمل بيانات القرار الأساسية: متطلبات العميل، وإصدارات CAD/STL، ومخزون المواد، وحالة المعدات، ومعايير العملية، وتقدم العمليات، ونتائج الفحص، وسجل التسليم. وعندما تحتاج القطعة إلى مقاومة الصدمات وخفة الوزن، فإن PA12 أو PA11 أو النايلون المقوى بالألياف الزجاجية تكون غالبا أولى المواد التي تدخل مرحلة التقييم. وعندما تكون هناك حاجة إلى سطح عالي الدقة وتأثير شفاف، تكون راتنجات SLA أو DLP أكثر ملاءمة. أما عند الحاجة إلى قوة في درجات حرارة عالية، أو أداء تعب، أو قنوات داخلية معقدة، فإن الطباعة المعدنية بالألمنيوم أو التيتانيوم أو الفولاذ المقاوم للصدأ هي التي تملك قيمة هندسية حقيقية. وكل خيار من هذه الخيارات يرتبط بعمليات لاحقة: فقد تحتاج قطع النايلون إلى السفع الرملي والصبغ والتشريب؛ بينما تحتاج قطع الراتنج إلى معالجة لاحقة ثانية، وصقل، وطلاء؛ أما القطع المعدنية فقد تتطلب إزالة الدعامات، والمعالجة الحرارية، والتشغيل الآلي، والفحص غير الإتلافي.
في مراجعة المشاريع، تضع lantu3D Printing عادة تصميم DFAM، ومسار العملية، وطريقة الفحص في جدول واحد للمناقشة. فعلى سبيل المثال، قد يبدو الغلاف الرقيق قابلا للطباعة من منظور التشكيل فقط، لكن إذا كان سيتعرض للطلاء ولعزم براغي التجميع، فيجب إضافة أضلاع تقوية موضعية، وانتقالات نصف قطرية، ومساحة لإدخال الأعمدة الملولبة. وإذا كان هناك جزء معدني بقنوات داخلية يصعب إخراج المسحوق المتبقي منها، فيجب في مرحلة التصميم إضافة فتحات لتفريغ المسحوق، أو فتحات للفحص، أو تغيير زاوية الوضع. وكلما اتُّخذ القرار الهندسي مبكرا، انخفضت تكلفة المراحل اللاحقة.
3. مسار التنفيذ: استخدام البيانات لضمان تسليم مستقر
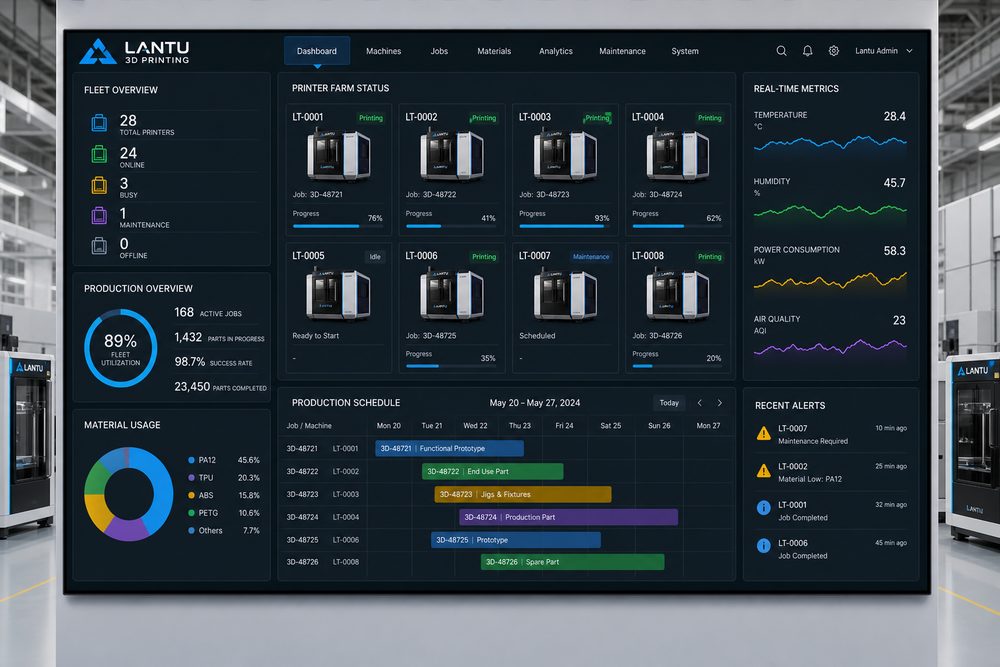
قام أحد فرق الخدمة بترقية جدولة Excel إلى لوحة للطلبات، مما خفف بشكل واضح من تعارضات المعدات والعمليات المنسية؛ ومع دمج استهلاك المواد التاريخي، أصبح إعداد مسحوق النايلون الشائع أقرب إلى الطلب الفعلي. والخبرة المشتركة في مثل هذه المشاريع هي: ابدأ بعملية تحقق على دفعات صغيرة ثم توسع إلى دفعات مستقرة؛ تحقّق أولا من الأبعاد الحرجة والوظيفية ثم حسّن المظهر؛ عرّف عينات الفحص ونسبة التحقق قبل مناقشة زمن التسليم. وفي العينات البحثية التي لا تتجاوز 10 قطع، يمكن فحص الأبعاد الحرجة لكل قطعة؛ أما في الطلبات الصغيرة من 50 إلى 200 قطعة، فتحتاج إلى آلية اعتماد أول قطعة، وفحص أثناء العملية، ومراجعة القطعة الأخيرة، وعزل الحالات الشاذة. بهذه الطريقة يمكن الحفاظ على مرونة الطباعة ثلاثية الأبعاد مع توفير يقين جودة قريب من التصنيع التقليدي.
كما أن التسجيل الرقمي مهم للغاية. فيجب الاحتفاظ بكل دفعة من القطع بإصدار النموذج، وإصدار التسعير، ورقم دفعة المادة، ورقم الجهاز، ومعايير العملية، وطريقة المعالجة اللاحقة، ونتائج الفحص. وعندما يطلب العميل طلبا إضافيا أو يعدل التصميم لاحقا، يمكن للنظام أن يحدد بسرعة المعايير التي يجب توريثها، والمخاطر التي تحتاج إلى إعادة تقييم. وفي مشاريع تنسيق سلسلة التوريد، يمكن أيضا إدراج التشغيل النهائي CNC، والمعالجة السطحية، والتجميع والتغليف ضمن نفس عرض الطلب، مما يقلل فقدان المعلومات الناتج عن التواصل بين الموردين المختلفين.
4. قائمة التحقق للتطبيق: تحويل الخبرة إلى معيار قابل للتكرار
يجب أن تبدأ قائمة التحقق الرقمية بخمس فئات من البيانات: قواعد التسمية، والتحكم في الإصدارات، وقوالب المعايير، وحالة العملية، وأسباب الاستثناء، وملاحظات العملاء. ويُنصح بأن تثبت الشركات هذه القائمة داخل التسعير وسير الإنتاج: أولا، تأكيد الغرض، والحمل، ودرجة الحرارة، ومستوى المظهر، وعلاقة التجميع؛ ثانيا، فحص الحد الأدنى لسماكة الجدار، وقطر الثقب، وزاوية البروز، وقناة تفريغ المسحوق، وإمكانية الوصول إلى الدعامات؛ ثالثا، اختيار المادة والعملية مع تحديد نافذة المعايير الحرجة؛ رابعا، توضيح المعالجة اللاحقة، والفحص، والتغليف، وطريقة التسليم؛ خامسا، تسجيل ملاحظات العميل وخلاصة المراجعة بعد التسليم. ولا تحتاج القائمة إلى أن تكون معقدة، لكنها يجب أن تُنفذ في كل مشروع.
وبالنسبة لمقدمي الخدمة، فإن التوحيد القياسي لا يعني تقليل المرونة. بل على العكس، فقط عندما تُوحَّد المخاطر المعتادة، يصبح لدى الفريق وقت لمعالجة القضايا الهندسية المعقدة بالفعل. وبالنسبة للمشتري، تساعده الشفافية في الحكم على مدى معقولية السعر، ومصداقية المدة، ووضوح مسؤولية الجودة. إن المنافسة في صناعة الطباعة ثلاثية الأبعاد تنتقل من هل يمكن الطباعة؟ إلى هل يمكن التسليم المستقر، والتحسين المستمر، والتعاون طويل الأمد؟
الخلاصة: رفع القيمة التجارية للطباعة ثلاثية الأبعاد من منظور دورة الحياة
الخلاصة الأساسية في التحول الرقمي للطباعة ثلاثية الأبعاد والتصنيع الذكي: من إدارة الملفات إلى الجدولة المعتمدة على البيانات هي أن وضع الطباعة ثلاثية الأبعاد داخل سلسلة التصنيع الكاملة هو الطريق الوحيد لإطلاق قيمتها الحقيقية. فالمواد، والعمليات، والمعدات، والجودة، والتكلفة، والخدمة ليست وحدات منفصلة، بل نظام متداخل يؤثر كل جزء فيه في الآخر. ومن خلال إدارة دورة الحياة الكاملة من المخطط أو التصميم إلى التسليم الفعلي، تربط lantu3D Printing بين المراجعة المبكرة، وتنفيذ العملية، وفحص المعالجة اللاحقة، وتعليقات العملاء، بما يساعد الشركات على تحقيق نتائج أكثر قابلية للسيطرة في التحقق البحثي، والتصنيع بكميات صغيرة، وتسليم القطع المعقدة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.