
Pendahuluan: dari pencetakan satu titik menuju siklus rekayasa yang dapat diserahkan
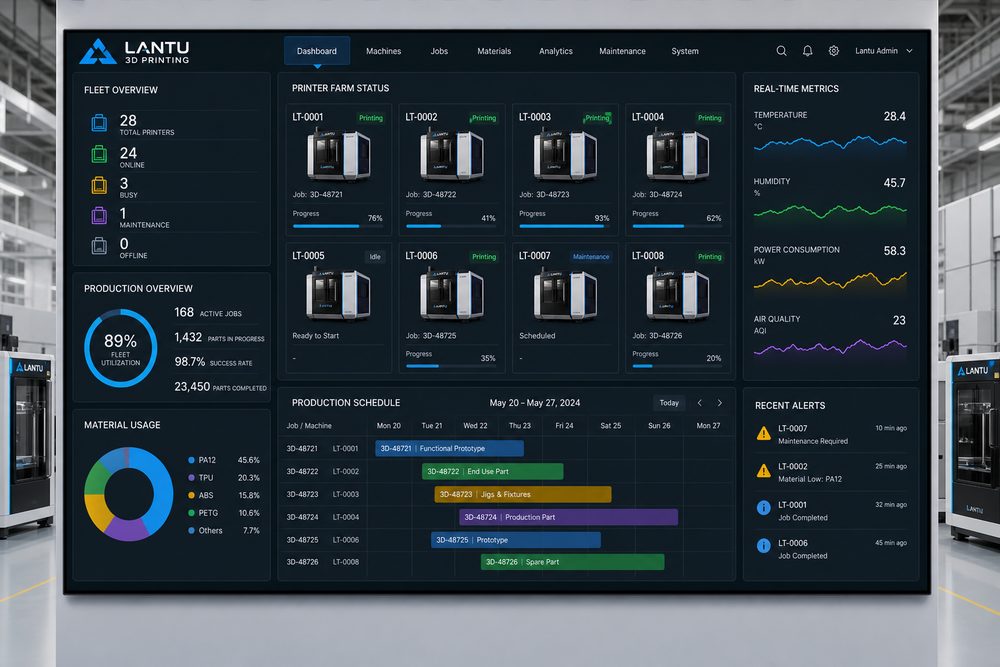
Transformasi digital dan manufaktur cerdas pada 3D printing: dari manajemen file ke penjadwalan berbasis data bukan sekadar membahas satu mesin atau satu material, melainkan seluruh rantai dari desain, proses, manufaktur, inspeksi, hingga pengiriman. Bagi pelaku industri, tantangan sering kali bukan apakah bagian dapat dibentuk, melainkan apakah proses penyerahan dapat dilakukan dengan biaya yang stabil, kualitas yang dapat ditelusuri, dan alur kerja yang dapat direplikasi. lantu3D Printing selalu menekankan manajemen siklus hidup dari blueprint ke produk nyata: saat model atau gambar diterima, material, struktur, kuantitas, proses lanjutan, inspeksi, dan waktu pengiriman harus dievaluasi secara bersamaan, bukan hanya berdasarkan harga per unit atau pengalaman cetak satu kali.
Dalam konteks transformasi digital dan manufaktur cerdas pada 3D printing, perusahaan perlu mengubah parameter berbasis pengalaman menjadi standar yang bisa dijalankan. Misalnya pada tahap peninjauan awal, ketebalan dinding, diameter lubang, celah perakitan, area support, dan dimensi kritis harus dikonfirmasi; pada tahap produksi, ketebalan layer, daya, kecepatan pemindaian, jumlah siklus serbuk, atau suhu nozzle harus dicatat; pada tahap penyerahan, laporan dimensi, standar tampilan, dan data evaluasi digunakan sebagai dasar proyek berikutnya. Kemampuan sistematis seperti ini menentukan apakah 3D printing dapat naik kelas dari sekadar prototyping cepat menjadi manufaktur on-demand yang terkelola.
1. Isu inti: langkah pertama transformasi digital bukan membeli sistem, melainkan menghubungkan data pesanan, model, parameter, mesin, dan kualitas
Langkah pertama transformasi digital bukan membeli sistem, melainkan menghubungkan data pesanan, model, parameter, mesin, dan kualitas; intinya adalah membuat ketidakpastian menjadi terlihat dan terukur sejak awal. Banyak proyek pada tahap penawaran hanya memperhatikan harga material dan jam mesin, tetapi mengabaikan biaya tersembunyi seperti revisi desain, pelepasan support, perlakuan panas, pengamplasan atau sandblasting, pemasangan insert ulir, pengukuran ulang, serta pengemasan dan pengiriman. Pada komponen logam SLM, item kontrol yang umum mencakup ketebalan layer 20–60 μm, pemantauan kadar oksigen, preheating platform, strategi pemindaian, dan stress relief heat treatment. Pada bagian nilon SLS, laju pembaruan serbuk, suhu penyebaran serbuk, kurva pendinginan, dan proses pewarnaan setelah cetak sangat memengaruhi warping, ketangguhan, dan perbedaan warna. Pada jig atau tooling FDM, diameter nozzle, rasio infill, jumlah garis dinding, dan arah cetak menentukan anisotropi kekuatan.
Dari sisi manajemen, yang penting bukan mengejar batas ekstrem dari satu parameter, melainkan membangun jendela parameter. Misalnya, sampel rekayasa dapat menerima siklus yang lebih singkat dan lebih sedikit finishing permukaan, tetapi part verifikasi perakitan harus memasukkan posisi lubang, kait, dan celah pasang ke dalam inspeksi. Sementara itu, part display harus fokus pada tekstur permukaan, daya rekat cat, dan konsistensi warna. Dengan mendefinisikan tujuan, risiko, dan kriteria penerimaan di awal proyek, pengerjaan ulang bisa dikurangi, dan pelanggan lebih mudah memahami perbedaan harga.
2. Keputusan rekayasa: bagaimana material, proses, dan pasca proses saling terhubung
Pemilihan material harus melayani skenario penggunaan, bukan hanya membandingkan nama. Objek data penting mencakup kebutuhan pelanggan, versi CAD/STL, stok material, status mesin, parameter proses, progres tahapan, hasil QC, dan catatan pengiriman. Saat komponen membutuhkan ketahanan bentur dan bobot ringan, PA12, PA11, atau nilon diperkuat serat kaca biasanya menjadi prioritas evaluasi. Saat membutuhkan permukaan sangat halus dan efek transparan, resin SLA atau DLP lebih sesuai. Saat membutuhkan kekuatan suhu tinggi, performa lelah, atau saluran internal yang kompleks, pencetakan logam dengan aluminium, titanium, atau stainless steel baru memiliki nilai rekayasa nyata. Setiap pilihan berkaitan dengan proses lanjutan: komponen nilon mungkin perlu sandblasting, pewarnaan, dan impregnasi; komponen resin memerlukan curing kedua, pengamplasan, dan pengecatan; komponen logam bisa memerlukan pelepasan support, perlakuan panas, machining, dan uji tidak merusak.
Dalam evaluasi proyek, lantu3D Printing biasanya membahas desain DFAM, jalur proses, dan metode inspeksi dalam satu tabel. Contohnya, sebuah housing berdinding tipis mungkin terlihat bisa dicetak dari sisi pembentukan, tetapi jika nanti akan dicat dan menerima torsi baut perakitan, maka perlu penambahan rusuk penguat lokal, transisi radius, dan ruang untuk insert ulir. Untuk komponen logam dengan saluran internal yang sulit mengeluarkan serbuk sisa, desain harus sejak awal menambahkan lubang pembersih serbuk, lubang inspeksi, atau mengubah sudut penempatan. Semakin awal keputusan rekayasa diambil, semakin rendah biaya di tahap berikutnya.
3. Jalur implementasi: menggunakan data untuk pengiriman yang stabil
Sebuah tim layanan mengubah penjadwalan dari Excel menjadi papan pesanan, sehingga konflik mesin dan langkah yang terlewat berkurang secara signifikan; dipadukan dengan data konsumsi material historis, stok serbuk nilon yang umum dipakai menjadi lebih mendekati kebutuhan nyata. Pengalaman bersama dari proyek semacam ini adalah: mulai dengan memvalidasi parameter pada batch kecil, lalu diperbesar ke batch yang stabil; validasi dulu dimensi kritis dan permukaan fungsional, baru optimalkan permukaan tampilan; tentukan sampel inspeksi dan rasio sampling sebelum membahas lead time. Untuk sampel R&D di bawah 10 unit, dimensi kritis dapat diperiksa satu per satu; untuk pesanan kecil 50–200 unit, perlu mekanisme first article inspection, sampling in-process, verifikasi unit terakhir, dan isolasi anomali. Dengan cara ini, fleksibilitas 3D printing tetap terjaga, sementara pelanggan memperoleh kepastian kualitas yang mendekati manufaktur konvensional.
Pencatatan digital juga sangat penting. Setiap batch komponen harus menyimpan versi model, versi penawaran, batch material, nomor mesin, parameter proses, metode pasca proses, dan hasil inspeksi. Ketika pelanggan melakukan repeat order atau mengubah desain, platform dapat dengan cepat menentukan parameter mana yang perlu diwariskan dan risiko mana yang harus dievaluasi ulang. Untuk proyek kolaborasi rantai pasok, proses finishing CNC, perlakuan permukaan, perakitan, dan pengemasan juga bisa dimasukkan ke dalam tampilan pesanan yang sama agar kehilangan informasi akibat komunikasi antar pemasok berkurang.
4. Daftar periksa implementasi: mengubah pengalaman menjadi standar yang dapat direplikasi
Daftar periksa digital harus dimulai dari enam kelompok data: aturan penamaan, kontrol versi, template parameter, status proses, penyebab anomali, dan umpan balik pelanggan. Disarankan agar perusahaan membakukan daftar periksa ini ke dalam proses penawaran dan produksi: pertama, konfirmasi tujuan penggunaan, beban, suhu, tingkat estetika, dan hubungan perakitan; kedua, periksa ketebalan dinding minimum, diameter lubang, sudut overhang, saluran pembuangan serbuk, dan aksesibilitas support; ketiga, pilih material dan proses sambil mencantumkan jendela parameter kunci; keempat, tentukan pasca proses, inspeksi, pengemasan, dan metode pengiriman; kelima, setelah pengiriman, catat umpan balik pelanggan dan hasil review. Daftar ini tidak perlu rumit, tetapi harus dijalankan pada setiap proyek.
Bagi penyedia layanan, standardisasi bukan berarti mengurangi fleksibilitas. Sebaliknya, ketika risiko rutin distandardisasi, tim punya lebih banyak waktu untuk menangani masalah rekayasa yang benar-benar kompleks. Bagi pembeli, proses yang transparan membantu menilai apakah harga wajar, lead time dapat dipercaya, dan tanggung jawab kualitas jelas. Persaingan industri 3D printing sedang bergeser dari apakah bisa dicetak menjadi apakah bisa dikirim stabil, terus ditingkatkan, dan bekerja sama jangka panjang.
Kesimpulan: meningkatkan nilai bisnis 3D printing dengan perspektif siklus hidup
Kesimpulan utama dari transformasi digital dan manufaktur cerdas pada 3D printing: dari manajemen file ke penjadwalan berbasis data adalah bahwa 3D printing harus dikelola di dalam rantai manufaktur yang lengkap agar nilai sebenarnya keluar. Material, proses, mesin, kualitas, biaya, dan layanan bukan modul yang terpisah, melainkan sistem yang saling memengaruhi. Dengan manajemen siklus hidup penuh dari blueprint/desain hingga penyerahan fisik, lantu3D Printing menghubungkan peninjauan awal, implementasi proses, inspeksi pasca proses, dan umpan balik pelanggan, sehingga perusahaan memperoleh hasil yang lebih terkendali dalam validasi R&D, manufaktur batch kecil, dan pengiriman komponen kompleks.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.