
บทนำ: จากการพิมพ์แบบจุดเดียวไปสู่ลูปวิศวกรรมที่ส่งมอบได้
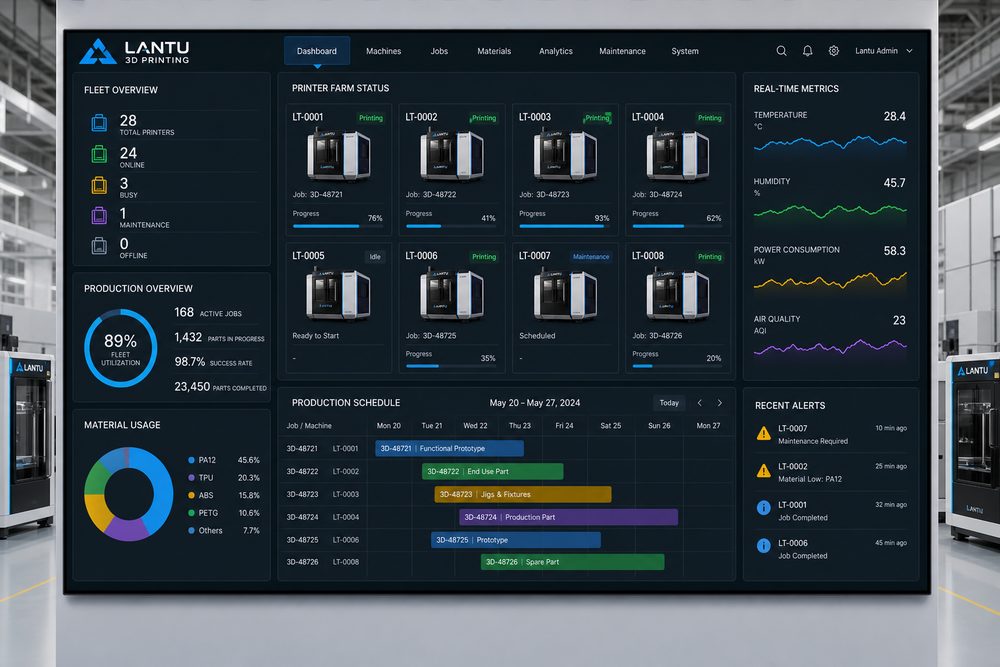
การเปลี่ยนผ่านสู่ดิจิทัลและการผลิตอัจฉริยะของการพิมพ์ 3 มิติ: จากการจัดการไฟล์สู่การวางแผนการผลิตด้วยข้อมูล ไม่ได้หมายถึงการพูดถึงเครื่องจักรเพียงเครื่องเดียวหรือวัสดุเพียงชนิดเดียว แต่ครอบคลุมห่วงโซ่ทั้งหมดตั้งแต่การออกแบบ กระบวนการ ผลิต ตรวจสอบ ไปจนถึงการส่งมอบ สำหรับคนในอุตสาหกรรม ปัญหามักไม่ใช่ว่าชิ้นงานขึ้นรูปได้หรือไม่ แต่คือจะส่งมอบได้ด้วยต้นทุนที่คงที่ คุณภาพที่ตรวจสอบย้อนกลับได้ และกระบวนการที่ทำซ้ำได้หรือไม่ lantu3D Printing เน้นการจัดการตลอดวงจรชีวิตตั้งแต่แบบร่างถึงชิ้นงานจริงเสมอ: เมื่อรับโมเดลหรือแบบมาแล้ว ต้องประเมินวัสดุ โครงสร้าง ปริมาณ งานหลังการพิมพ์ การตรวจสอบ และกำหนดส่งพร้อมกัน แทนที่จะตั้งราคาแค่รายชิ้นหรืออาศัยประสบการณ์การพิมพ์ครั้งเดียว
ภายใต้การเปลี่ยนผ่านสู่ดิจิทัลและการผลิตอัจฉริยะของการพิมพ์ 3 มิติ องค์กรจำเป็นต้องแปลงพารามิเตอร์จากประสบการณ์ให้กลายเป็นมาตรฐานที่นำไปใช้ได้จริง ตัวอย่างเช่น ในขั้นประเมินเบื้องต้นควรกำหนดความหนาผนัง ขนาดรู ช่องว่างในการประกอบ พื้นที่รองรับ และมิติสำคัญ ในขั้นผลิตควรบันทึกความหนาชั้น กำลัง ความเร็วสแกน จำนวนรอบการหมุนเวียนผง หรืออุณหภูมิหัวฉีด และในขั้นส่งมอบควรใช้รายงานมิติ มาตรฐานผิวงาน และข้อมูลสรุปย้อนกลับเป็นฐานสำหรับงานครั้งถัดไป ความสามารถเชิงระบบเช่นนี้เป็นตัวตัดสินว่าการพิมพ์ 3 มิติจะยกระดับจากการทำต้นแบบเร็วไปสู่การผลิตตามสั่งที่บริหารจัดการได้หรือไม่
1. ประเด็นหลัก: ก้าวแรกของการเปลี่ยนผ่านสู่ดิจิทัลไม่ใช่การซื้อระบบ แต่คือการเชื่อมข้อมูลคำสั่งซื้อ โมเดล พารามิเตอร์ เครื่องจักร และคุณภาพเข้าด้วยกัน
ก้าวแรกของการเปลี่ยนผ่านสู่ดิจิทัลไม่ใช่การซื้อระบบ แต่คือการเชื่อมข้อมูลคำสั่งซื้อ โมเดล พารามิเตอร์ เครื่องจักร และคุณภาพเข้าด้วยกัน เพราะแก่นแท้คือการทำให้ความไม่แน่นอนถูกเปิดเผยและวัดได้ตั้งแต่ต้น หลายโครงการในขั้นเสนอราคาให้ความสนใจแค่ราคาวัสดุต่อหน่วยและชั่วโมงเครื่องจักร แต่ละเลยต้นทุนแฝง เช่น การแก้ไขแบบ การตัด support การอบชุบความร้อน การขัดหรือพ่นทราย การใส่ insert เกลียว การวัดซ้ำ และการบรรจุขนส่ง สำหรับชิ้นส่วน SLM โลหะ จุดควบคุมที่พบบ่อยได้แก่ความหนาชั้น 20–60 ไมโครเมตร การเฝ้าระวังปริมาณออกซิเจน การอุ่นฐานพิมพ์ กลยุทธ์สแกน และการอบคลายความเค้น ส่วนชิ้นงานไนลอน SLS อัตราการเติมผงใหม่ อุณหภูมิการปาดผง เส้นโค้งการเย็นตัว และกระบวนการย้อมสีภายหลัง ล้วนส่งผลโดยตรงต่อการบิดงอ ความเหนียว และความแตกต่างของสี สำหรับฟิกซ์เจอร์หรืออุปกรณ์จับยึด FDM ขนาดหัวฉีด อัตราการเติม จำนวนเส้นผนัง และทิศทางการพิมพ์จะกำหนดความไม่เป็นเนื้อเดียวของความแข็งแรงตามแนวต่าง ๆ
ในมุมบริหาร สิ่งสำคัญไม่ใช่การผลักพารามิเตอร์ใดพารามิเตอร์หนึ่งให้ถึงขีดสุด แต่คือการสร้างช่วงค่าพารามิเตอร์ที่เหมาะสม ตัวอย่างเช่น ชิ้นงานวิศวกรรมอาจยอมรับรอบเวลาที่สั้นลงและการตกแต่งผิวที่น้อยลงได้ แต่ชิ้นงานยืนยันการประกอบต้องตรวจตำแหน่งรู ตะขอเกี่ยว และช่องว่างการสวมให้ครบ ส่วนชิ้นงานโชว์ต้องให้ความสำคัญกับพื้นผิว การยึดเกาะของสี และความสม่ำเสมอของสี การกำหนดวัตถุประสงค์ ความเสี่ยง และเกณฑ์รับมอบตั้งแต่เริ่มโครงการจะช่วยลดการแก้ไขซ้ำ และทำให้ลูกค้าเข้าใจความแตกต่างของราคาได้ชัดเจนขึ้น
2. การตัดสินใจทางวิศวกรรม: วัสดุ กระบวนการ และงานหลังการพิมพ์ทำงานร่วมกันอย่างไร
การเลือกวัสดุควรตอบโจทย์สถานการณ์การใช้งาน ไม่ใช่เปรียบเทียบแค่ชื่อวัสดุเท่านั้น ข้อมูลหลักที่ต้องพิจารณาได้แก่ความต้องการของลูกค้า เวอร์ชัน CAD/STL สต็อกวัสดุ สถานะเครื่องจักร พารามิเตอร์กระบวนการ ความคืบหน้าของขั้นตอน ผลการตรวจสอบคุณภาพ และบันทึกการส่งมอบ เมื่อชิ้นส่วนต้องทนแรงกระแทกและต้องการน้ำหนักเบา PA12, PA11 หรือไนลอนเสริมใยแก้วมักเป็นตัวเลือกแรก ๆ เมื่อจำเป็นต้องได้ผิวละเอียดสูงและความโปร่งใส เรซิน SLA หรือ DLP จะเหมาะกว่า เมื่อจำเป็นต้องทนความร้อนสูง ทนล้า หรือมีช่องทางไหลภายในซับซ้อน การพิมพ์โลหะด้วยอะลูมิเนียม ไทเทเนียม หรือสแตนเลสจึงมีคุณค่าทางวิศวกรรมจริง ทุกทางเลือกย่อมสัมพันธ์กับการทำงานต่อเนื่อง เช่น ชิ้นงานไนลอนอาจต้องพ่นทราย ย้อมสี และอัดซึม ชิ้นงานเรซินต้องอบให้แข็งตัวรอบสอง ขัด และพ่นสี ส่วนชิ้นงานโลหะอาจต้องตัด support อบชุบความร้อน กลึงแต่ง และตรวจสอบแบบไม่ทำลาย
lantu3D Printing มักใช้ตารางเดียวกันในการพิจารณาออกแบบ DFAM เส้นทางกระบวนการ และวิธีตรวจสอบ ตัวอย่างเช่น กล่องผนังบางแม้จะพิมพ์ได้ในเชิงรูปทรง แต่ถ้าต้องพ่นสีและรับแรงขันสกรูประกอบ ก็ควรเพิ่มครีบเสริมความแข็ง แถบโค้งมน และพื้นที่สำหรับ insert เกลียว หากเป็นชิ้นส่วนโลหะที่มีช่องทางไหลภายในและผงค้างระบายออกยาก ก็ต้องเพิ่มรูระบายผง รูตรวจสอบ หรือเปลี่ยนมุมจัดวางตั้งแต่ขั้นออกแบบ ยิ่งตัดสินใจทางวิศวกรรมได้เร็วเท่าไร ต้นทุนในระยะหลังยิ่งต่ำลงเท่านั้น
3. เส้นทางการดำเนินงาน: ใช้ข้อมูลเพื่อการส่งมอบที่เสถียร
ทีมบริการหนึ่งได้อัปเกรดการวางแผนงานจาก Excel เป็นบอร์ดคำสั่งซื้อ ทำให้ปัญหาความขัดแย้งของเครื่องจักรและงานที่ตกหล่นลดลงอย่างชัดเจน และเมื่อผสานข้อมูลการใช้วัสดุย้อนหลัง ปริมาณสำรองผงไนลอนที่ใช้บ่อยก็ใกล้เคียงความต้องการจริงมากขึ้น ประสบการณ์ร่วมของโครงการลักษณะนี้คือ เริ่มจากยืนยันพารามิเตอร์ด้วยล็อตเล็กก่อน แล้วจึงขยายสู่ล็อตที่เสถียร ตรวจสอบขนาดสำคัญและพื้นผิวการทำงานก่อน แล้วจึงปรับปรุงพื้นผิวภายนอก กำหนดตัวอย่างตรวจและสัดส่วนการสุ่มตรวจให้ชัดก่อนคุยเรื่องระยะเวลาส่งมอบ สำหรับต้นแบบวิจัยไม่เกิน 10 ชิ้น สามารถตรวจขนาดสำคัญทุกชิ้นได้ ส่วนออเดอร์ขนาดเล็ก 50–200 ชิ้น ต้องมีการยืนยันชิ้นแรก การสุ่มตรวจระหว่างกระบวนการ การตรวจซ้ำชิ้นสุดท้าย และการแยกของผิดปกติ วิธีนี้ช่วยคงความยืดหยุ่นของการพิมพ์ 3 มิติไว้ และทำให้ลูกค้าได้รับความแน่นอนด้านคุณภาพใกล้เคียงการผลิตแบบดั้งเดิม
การบันทึกข้อมูลดิจิทัลก็สำคัญเช่นกัน ทุกล็อตของชิ้นงานควรเก็บเวอร์ชันโมเดล เวอร์ชันใบเสนอราคา หมายเลขล็อตวัสดุ หมายเลขเครื่อง พารามิเตอร์กระบวนการ วิธีหลังการพิมพ์ และผลการตรวจสอบไว้ เมื่อมีการสั่งเพิ่มหรือแก้แบบในภายหลัง ระบบจะสามารถระบุได้อย่างรวดเร็วว่าพารามิเตอร์ใดควรถูกสืบทอด และความเสี่ยงใดต้องประเมินใหม่ สำหรับโครงการที่ต้องประสานซัพพลายเชน ยังสามารถนำงาน CNC การทำผิว การประกอบ และการแพ็กกิ้งเข้ามาอยู่ในมุมมองคำสั่งซื้อเดียวกัน เพื่อลดการสูญเสียข้อมูลจากการสื่อสารข้ามผู้ให้บริการหลายราย
4. รายการตรวจสอบเพื่อการใช้งานจริง: เปลี่ยนประสบการณ์ให้เป็นมาตรฐานที่ทำซ้ำได้
รายการตรวจสอบดิจิทัลควรเริ่มจากข้อมูล 6 กลุ่ม ได้แก่ มาตรฐานการตั้งชื่อ การควบคุมเวอร์ชัน เทมเพลตพารามิเตอร์ สถานะกระบวนการ สาเหตุของความผิดปกติ และข้อเสนอแนะจากลูกค้า ขอแนะนำให้องค์กรฝังรายการตรวจสอบนี้ไว้ในขั้นตอนเสนอราคาและการผลิต ได้แก่ หนึ่ง ยืนยันการใช้งาน ภาระรับแรง อุณหภูมิ ระดับความสวยงาม และความสัมพันธ์ในการประกอบ สอง ตรวจสอบความหนาผนังขั้นต่ำ เส้นผ่านศูนย์กลางรู มุมยื่น ช่องทางระบายผง และความสามารถในการเข้าถึงของ support สาม เลือกวัสดุและกระบวนการพร้อมระบุช่วงค่าพารามิเตอร์สำคัญ สี่ ระบุงานหลังการพิมพ์ การตรวจสอบ การบรรจุ และวิธีส่งมอบให้ชัด ห้า หลังส่งมอบ บันทึกข้อเสนอแนะของลูกค้าและบทสรุปการทบทวน รายการไม่จำเป็นต้องซับซ้อน แต่ต้องถูกนำไปใช้ในทุกโครงการ
สำหรับผู้ให้บริการ การทำมาตรฐานไม่ได้หมายถึงการลดความยืดหยุ่น ตรงกันข้าม เมื่อความเสี่ยงทั่วไปถูกทำให้เป็นมาตรฐาน ทีมจึงมีเวลารับมือกับปัญหาวิศวกรรมที่ซับซ้อนจริง ๆ สำหรับฝั่งผู้ซื้อ กระบวนการที่โปร่งใสช่วยประเมินได้ว่าราคาสมเหตุสมผลหรือไม่ ระยะเวลาส่งมอบน่าเชื่อถือหรือไม่ และความรับผิดชอบด้านคุณภาพชัดเจนหรือไม่ การแข่งขันในอุตสาหกรรมการพิมพ์ 3 มิติ กำลังเปลี่ยนจากพิมพ์ได้หรือไม่ ไปสู่ส่งมอบได้อย่างเสถียร ปรับปรุงต่อเนื่อง และร่วมมือระยะยาวได้หรือไม่
สรุป: เพิ่มมูลค่าทางธุรกิจของการพิมพ์ 3 มิติด้วยมุมมองวงจรชีวิต
ข้อสรุปหลักของการเปลี่ยนผ่านสู่ดิจิทัลและการผลิตอัจฉริยะของการพิมพ์ 3 มิติ: จากการจัดการไฟล์สู่การวางแผนการผลิตด้วยข้อมูล คือเมื่อวางการพิมพ์ 3 มิติไว้ในห่วงโซ่การผลิตที่สมบูรณ์ คุณค่าที่แท้จริงจึงจะถูกปลดปล่อย วัสดุ กระบวนการ เครื่องจักร คุณภาพ ต้นทุน และบริการ ไม่ใช่โมดูลที่แยกจากกัน แต่เป็นระบบที่ส่งผลต่อกันและกัน lantu3D Printing ใช้การจัดการวงจรชีวิตเต็มรูปแบบตั้งแต่แบบร่าง/การออกแบบไปจนถึงการส่งมอบจริง เชื่อมการประเมินตั้งแต่ต้น การนำกระบวนการไปใช้ การตรวจสอบงานหลังการพิมพ์ และข้อเสนอแนะจากลูกค้า เพื่อช่วยให้องค์กรได้ผลลัพธ์ที่ควบคุมได้มากขึ้นในการยืนยันงานวิจัย การผลิตล็อตเล็ก และการส่งมอบชิ้นส่วนซับซ้อน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง