
Introdução: por que esta questão está se tornando crucial
A satisfação vem da entrega previsível: como o atendimento ao cliente na impressão 3D evolui da resposta à proatividade trata, em essência, da construção da capacidade da impressão 3D de passar de “conseguir fazer” para “ser estável, explicável e entregável”. À medida que os clientes deixam de buscar apenas amostras visuais e passam a exigir peças funcionais, pequenas séries e peças de reposição rápidas, confiar apenas em orçamentos baseados em experiência e ajustes temporários de máquina já não atende mais aos requisitos de prazo, qualidade e custo. A proposta da lantu3D é uma plataforma de gestão e realização do ciclo de vida, do projeto/design ao produto físico entregue; portanto, cada etapa precisa ser gerida de forma estruturada.
1. A experiência do cliente vem de expectativas estáveis
O que mais preocupa os clientes do setor é a falta de transparência: não saber se o modelo pode ser impresso, quando será programada a produção, por que houve acréscimo de preço ou como serão tratados os problemas. A equipe de atendimento deve explicar claramente o status dos marcos, os motivos de risco e as alternativas. Em projetos reais, o engenheiro não pode olhar apenas para um único indicador; é necessário colocar a finalidade da peça, a direção do esforço, a relação de montagem, os requisitos de superfície, o ambiente de resistência térmica e o orçamento na mesma tabela de decisão. Por exemplo, peças de aparência de precisão normalmente priorizam SLA ou resina de alta precisão; peças estruturais resistentes ao desgaste podem optar por nylon SLS; e peças com alta exigência de carga e resistência térmica precisam avaliar liga de alumínio SLM, liga de titânio ou aço inoxidável.
Os parâmetros críticos devem formar um registro verificável: a faixa comum de espessura de camada é de 0,05-0,2mm; para peças funcionais, geralmente não se recomenda espessura de parede inferior a 1,2-2,0mm; e posições de furos, roscas e travas precisam prever compensação de processo. Somente ao antecipar essas limitações para a equipe de design é que a fabricação posterior deixará de gerar retrabalho repetido.
2. Da análise de problemas à decisão de engenharia
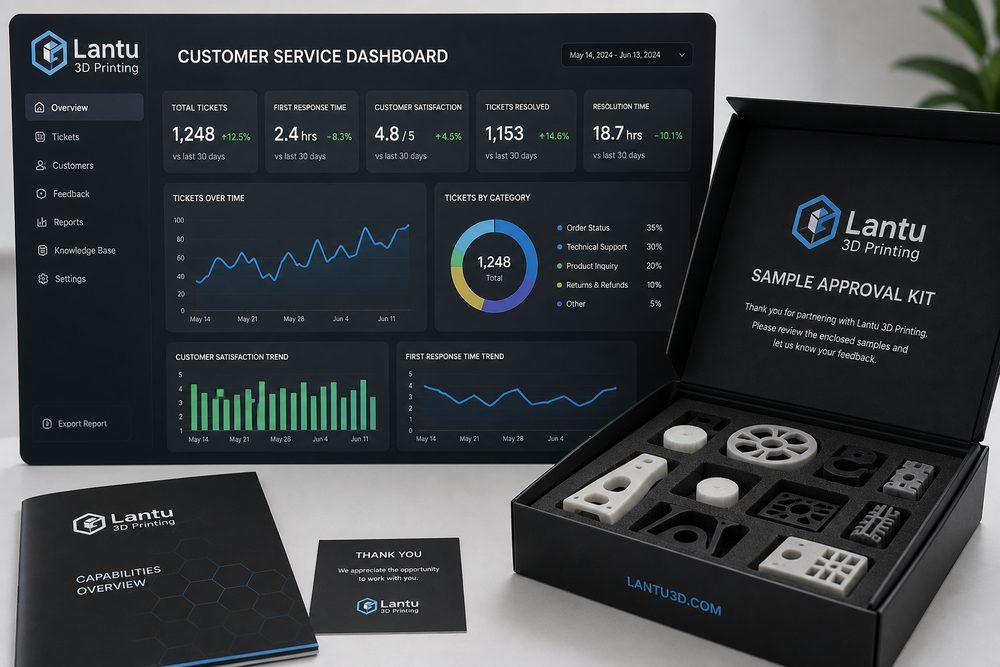
A satisfação pode ser aumentada por meio de roteiros padronizados, notificações de progresso, formulários de confirmação de amostras e uma base de conhecimento de problemas de pós-venda. Muitas falhas comuns não vêm necessariamente do equipamento em si, mas do desalinhamento entre entrada de requisitos, design do modelo, seleção de material, direção de impressão, pós-processamento e critérios de inspeção. Por exemplo, se o cliente exige “alta resistência, boa superfície, preço baixo e entrega amanhã”, sem priorização clara, é fácil ocorrer retrabalho no fim da produção.
Recomenda-se concluir três julgamentos na fase de abertura do projeto: primeiro, se a peça é uma amostra de apresentação, uma amostra de montagem ou uma peça funcional; segundo, quais são os indicadores críticos — dimensão, resistência, aparência, resistência térmica ou prazo; terceiro, quem assume o custo da falha e se é necessária confirmação da primeira peça. Quanto mais cedo esse julgamento for concluído, mais fácil será o projeto avançar conforme o planejado.
3. Métodos de implementação viáveis
Na implementação, pode-se adotar a combinação “biblioteca de parâmetros padrão + formulário de revisão do projeto + retrospectiva de anomalias”. A biblioteca de parâmetros padrão registra as configurações recomendadas para diferentes materiais, equipamentos e espessuras de camada; o formulário de revisão do projeto é usado para confirmar a integridade do modelo, a espessura mínima de parede, os riscos de suporte, o método de pós-processamento e os critérios de inspeção; e a retrospectiva de anomalias transforma problemas como empenamento, delaminação, porosidade, desvios dimensionais e defeitos de superfície em regras que podem ser evitadas na próxima vez.
Para pedidos de pequenas séries, deve-se primeiro realizar uma validação da primeira peça ou de uma amostra pequena e só então entrar na programação em lote. As dimensões críticas podem ser verificadas com paquímetro, máquina de medição por coordenadas ou comparação por escaneamento; peças de aparência devem ter padrões claros de lixamento, pintura, tingimento ou polimento; e peças de montagem precisam passar por testes reais de encaixe antes da entrega. Assim, reduz-se o risco do cliente e também o retrabalho interno.
4. Indicadores de gestão e otimização contínua
A empresa deve observar não o pico de velocidade de uma única máquina, mas a eficiência global do recebimento do pedido até a entrega. Recomenda-se acompanhar continuamente o tempo de resposta do orçamento, a taxa de aprovação na primeira revisão, a taxa de aprovação da primeira peça, a taxa de perda de material, a taxa de utilização dos equipamentos, a taxa de retrabalho, a taxa de entrega no prazo e a taxa de recompra dos clientes. Cada indicador corresponde a uma etapa que pode ser otimizada.
Quando os dados acumularem em certa escala, a plataforma poderá oferecer suporte adicional a cotação automática, programação inteligente da produção, alertas de risco e recomendações de base de conhecimento. A lantu3D deve consolidar essas experiências em processos reutilizáveis no atendimento, para que o cliente receba não apenas uma peça, mas um caminho de fabricação mais seguro e definido.
Conclusão
A competição no setor de impressão 3D está mudando do número de equipamentos para a capacidade de engenharia, a capacidade de processo e a capacidade de entrega. Seja em materiais, processos, aplicações, equipamentos, atendimento, qualidade, custo, experiência do cliente, digitalização ou cadeia de suprimentos, a prática realmente valiosa é identificar, quantificar e gerenciar a incerteza com antecedência. Para os profissionais do setor, estabelecer padrões, acumular dados e realizar revisões contínuas é o caminho central para transformar a impressão 3D em uma produtividade estável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.