
مقدمة: لماذا تصبح هذه المشكلة أكثر أهمية الآن
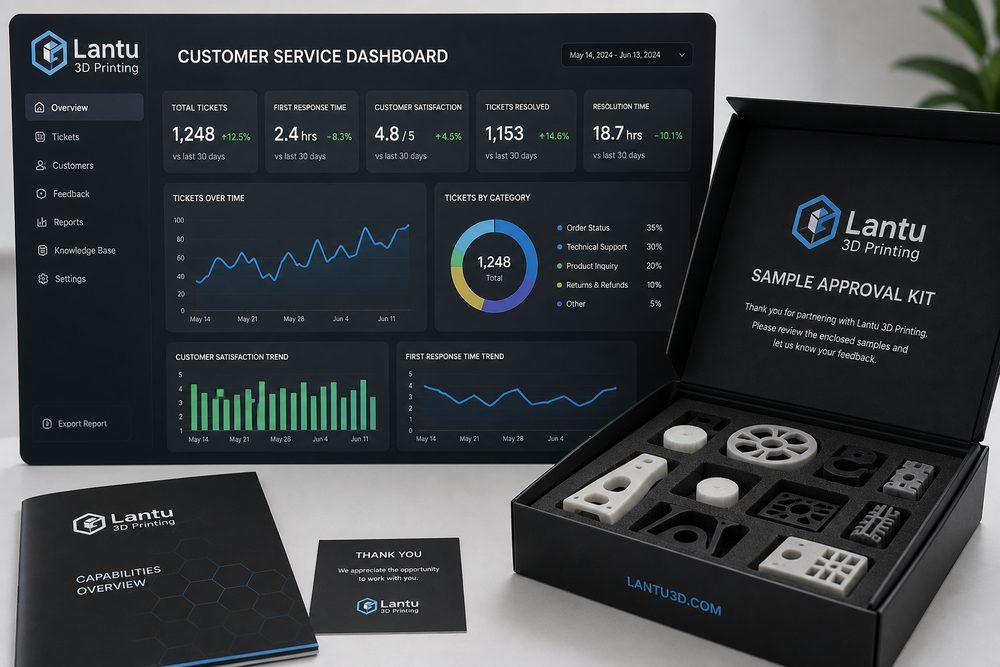
الرضا يأتي من التسليم المتوقع: كيف تنتقل منظومة خدمة عملاء الطباعة ثلاثية الأبعاد من الاستجابة إلى المبادرة، يناقش في جوهره بناء القدرة في الطباعة ثلاثية الأبعاد من مرحلة «يمكن إنتاجه» إلى مرحلة «مستقر، قابل للتفسير، وقابل للتسليم». ومع انتقال العملاء من العينات الشكلية إلى القطع الوظيفية، والدفعات الصغيرة، وقطع الغيار السريعة، لم يعد الاعتماد على التسعير المبني على الخبرة وضبط الإعدادات بشكل مؤقت كافيًا لتلبية متطلبات زمن التسليم والجودة والتكلفة. يتمثل موقع لانتو ثلاثي الأبعاد في منصة لإدارة دورة الحياة وتحقيقها من المخطط/التصميم إلى تسليم المنتج المادي، ولذلك يجب إدارة كل حلقة بطريقة منظمة.
أولًا: تجربة العميل تأتي من استقرار التوقعات
أكثر ما يخشاه عملاء القطاع هو غياب الشفافية في المعلومات: هل يمكن طباعة النموذج أم لا؟ متى سيتم إدراجه في جدول الإنتاج؟ لماذا توجد زيادة في السعر؟ وكيف ستتم معالجة الحالات غير الطبيعية؟ ينبغي لفريق الخدمة أن يوضح حالة كل مرحلة، وأسباب المخاطر، والبدائل الممكنة. وفي المشاريع الفعلية، لا يمكن للمهندس أن ينظر إلى مؤشر واحد فقط، بل يجب أن يضع استخدام القطعة، واتجاه التحميل، وعلاقة التجميع، ومتطلبات السطح، وبيئة مقاومة الحرارة، والميزانية ضمن جدول قرار واحد. فمثلًا، عادةً ما تُفضَّل تقنية SLA أو الراتنج عالي الدقة للقطع الدقيقة ذات المظهر الجيد، بينما قد تُختار مادة النايلون بتقنية SLS للقطع الهيكلية المقاومة للاهتراء، أما القطع ذات متطلبات التحمل ومقاومة الحرارة العالية فتحتاج إلى تقييم سبائك الألومنيوم أو التيتانيوم أو الفولاذ غير القابل للصدأ بتقنية SLM.
يجب أن تتحول المعلمات الأساسية إلى سجلات قابلة للمراجعة: يتراوح سمك الطبقة الشائع بين 0.05-0.2mm، ولا يُنصح عادةً بأن يقل سمك الجدار في القطع الوظيفية عن 1.2-2.0mm، كما ينبغي ترك تعويضات عملية للمنافذ، والسنون اللولبية، ومواقع المشابك. وعندما تُبلَّغ هذه القيود إلى جهة التصميم مسبقًا، فلن تتكرر أعمال الإعادة والتصحيح لاحقًا في التصنيع.
ثانيًا: من تحليل المشكلة إلى القرار الهندسي
يمكن رفع مستوى الرضا من خلال العبارات القياسية، وإشعارات التقدم، ونماذج تأكيد العينات، وقاعدة بيانات مشكلات ما بعد البيع. فالأعطال الشائعة لا تنشأ بالضرورة من الجهاز نفسه، بل غالبًا من عدم مواءمة مدخلات الطلب، وتصميم النموذج، واختيار المادة، واتجاه الطباعة، والمعالجة اللاحقة، ومعايير الفحص. مثلًا، إذا طلب العميل «قوة عالية، ومظهرًا جيدًا، وسعرًا منخفضًا، وتسليمًا غدًا»، فمن دون ترتيب الأولويات قد تظهر الحاجة إلى إعادة العمل في المراحل المتأخرة من الإنتاج.
يُستحسن إكمال ثلاثة أحكام في مرحلة بدء المشروع: أولًا، هل القطعة نموذج عرض، أم نموذج تجميعي، أم قطعة وظيفية؟ ثانيًا، ما المؤشر الحاسم: الأبعاد، أم القوة، أم المظهر، أم مقاومة الحرارة، أم زمن التسليم؟ ثالثًا، من يتحمل تكلفة الفشل، وهل يلزم تأكيد القطعة الأولى؟ وكلما أُنجز هذا التقييم مبكرًا، أصبح تقدم المشروع وفق الخطة أسهل.
ثالثًا: طرق تنفيذ قابلة للتطبيق
أثناء التنفيذ يمكن اعتماد مزيج «قاعدة معلمات قياسية + نموذج مراجعة المشروع + مراجعة الحالات غير الطبيعية». تسجل قاعدة المعلمات القياسية الإعدادات الموصى بها لمختلف المواد والأجهزة وسماكات الطبقات؛ ويُستخدم نموذج مراجعة المشروع للتأكد من سلامة النموذج، وأقل سماكة للجدار، ومخاطر الدعامات، وطريقة المعالجة اللاحقة، ومعايير الفحص؛ أما مراجعة الحالات غير الطبيعية فتحول مشكلات مثل الالتواء، والانفصال بين الطبقات، والمسامية، وانحراف الأبعاد، وعيوب السطح إلى قواعد يمكن تجنبها في المرة التالية.
بالنسبة للطلبات الصغيرة، ينبغي أولًا إجراء قطعة أولى أو عينة صغيرة للتحقق، ثم الانتقال إلى الإنتاج الكمي. ويمكن استخدام القدمة ذات الورنية، أو آلة القياس ثلاثية الإحداثيات، أو المقارنة بالمسح الضوئي للقياسات الحرجة؛ كما يجب تحديد معايير الصقل، أو الطلاء، أو الصباغة، أو التلميع للقطع ذات المظهر الخارجي؛ أما القطع التجميعية فيجب إتمام اختبار الملاءمة الفعلية قبل التسليم. وبهذا يمكن خفض مخاطر العميل وتقليل إعادة العمل الداخلية في الوقت نفسه.
رابعًا: مؤشرات الإدارة والتحسين المستمر
ما ينبغي على الشركات متابعته ليس السرعة القصوى لآلة واحدة، بل الكفاءة الشاملة من استلام الطلب إلى التسليم. ومن المستحسن تتبع زمن الاستجابة للتسعير، ومعدل اجتياز المراجعة من أول مرة، ومعدل مطابقة القطعة الأولى، ومعدل هدر المواد، ومعدل استغلال المعدات، ومعدل إعادة العمل، ومعدل التسليم في الموعد، ومعدل إعادة الشراء من العملاء. وكل مؤشر من هذه المؤشرات يرتبط بحلقة قابلة للتحسين.
وعندما تتراكم البيانات إلى حجم معين، يمكن للمنصة أن تدعم أكثر التسعير الآلي، والجدولة الذكية للإنتاج، والإنذار المبكر بالمخاطر، وتوصيات قاعدة المعرفة. وينبغي لانتو ثلاثي الأبعاد في الخدمة أن يحول هذه الخبرات إلى عمليات قابلة لإعادة الاستخدام، بحيث لا يحصل العميل على قطعة فقط، بل على مسار تصنيع أكثر يقينًا.
خلاصة
تنتقل المنافسة في صناعة الطباعة ثلاثية الأبعاد اليوم من عدد المعدات إلى القدرة الهندسية، وقدرة العمليات، وقدرة التسليم. وسواء تعلق الأمر بالمواد، أو العمليات، أو التطبيقات، أو المعدات، أو الخدمة، أو الجودة، أو التكلفة، أو تجربة العميل، أو الرقمنة، أو سلسلة الإمداد، فإن الممارسات ذات القيمة الحقيقية هي تلك التي تحدد عدم اليقين مبكرًا، وتُقيسه، وتديره. وبالنسبة للعاملين في هذا القطاع، فإن بناء المعايير، وتراكم البيانات، والاستمرار في المراجعة، هو المسار الأساسي لتحويل الطباعة ثلاثية الأبعاد إلى قوة إنتاج مستقرة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.