
Введение: почему эта проблема становится ключевой
Удовлетворенность рождается из предсказуемой поставки: как система клиентского сервиса в 3D-печати переходит от реакции к проактивности, — по сути, речь идет о построении способности 3D-печати переходить от «можно сделать» к «стабильно, объяснимо и поставляемо». По мере того как клиенты переходят от образцов внешнего вида к функциональным деталям, мелкосерийному производству и быстрым запасным частям, одного лишь опыта в расчете цены и временной настройки оборудования уже недостаточно для соблюдения сроков, качества и бюджета. Позиционирование Ланьту 3D заключается в управлении жизненным циклом и реализации от чертежа/проекта до физической поставки, поэтому каждый этап должен управляться структурированно.
I. Опыт клиента рождается из стабильных ожиданий
Больше всего отраслевые клиенты боятся информационной непрозрачности: неизвестно, можно ли напечатать модель, когда она пойдет в производство, почему выросла цена и как будут решаться нештатные ситуации. Команда сервиса должна четко объяснять статус этапов, причины рисков и возможные альтернативы. В реальных проектах инженер не может смотреть только на один показатель — нужно одновременно учитывать назначение детали, направление нагрузки, сопряжение, требования к поверхности, термостойкость и бюджет в одной таблице принятия решений. Например, для прецизионных внешних деталей обычно в приоритете SLA или высокоточная смола, износостойкие конструкционные детали могут изготавливаться методом SLS с нейлоном, а детали с высокими требованиями к несущей способности и температуре требуют оценки SLM-сплавов алюминия, титана или нержавеющей стали.
Ключевые параметры должны фиксироваться в проверяемой записи: типичная толщина слоя составляет 0.05-0.2mm, для функциональных деталей обычно не рекомендуется опускаться ниже 1.2-2.0mm, а для отверстий, резьб и мест защелок необходимо закладывать технологическую компенсацию. Только если эти ограничения заранее доведены до проектной стороны, последующее производство не будет снова и снова уходить в переделки.
II. От анализа проблемы к инженерному решению
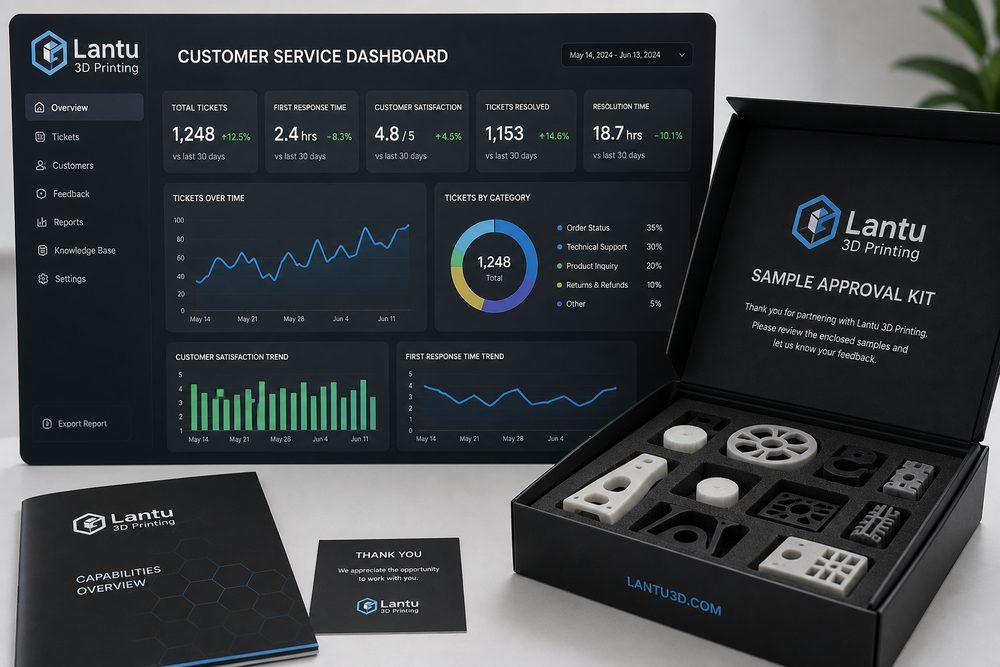
Повысить удовлетворенность можно с помощью стандартных формулировок, уведомлений о ходе работ, листов подтверждения образца и базы послепродажных вопросов. Типичные сбои не всегда связаны с оборудованием как таковым — чаще несогласованы ввод требований, конструкция модели, выбор материала, ориентация печати, постобработка и стандарты контроля. Например, если клиент требует «высокую прочность, хорошую поверхность, низкую цену и доставку на завтра», но при этом не расставлены приоритеты, на поздней стадии производства легко возникает переделка.
На этапе запуска проекта рекомендуется выполнить три вида оценки: во-первых, деталь является демонстрационным образцом, сборочным образцом или функциональной деталью; во-вторых, ключевой показатель — это размеры, прочность, внешний вид, термостойкость или сроки; в-третьих, кто несет стоимость возможного брака и требуется ли подтверждение первой детали. Чем раньше завершена такая оценка, тем проще проекту двигаться по плану.
III. Практические методы внедрения
При внедрении можно использовать комбинацию «база стандартных параметров + лист проектного ревью + разбор нештатных ситуаций». База стандартных параметров фиксирует рекомендуемые настройки для разных материалов, оборудования и толщины слоя; лист проектного ревью используется для проверки полноты модели, минимальной толщины стенки, рисков по поддержкам, способа постобработки и стандартов контроля; разбор нештатных ситуаций превращает такие проблемы, как коробление, расслоение, пористость, отклонения по размерам и дефекты поверхности, в правила, которых можно избежать в следующий раз.
Для мелкосерийных заказов сначала следует выполнить подтверждение первой детали или малой пробы, а уже потом переходить к серийному планированию. Ключевые размеры можно проверять штангенциркулем, координатно-измерительной машиной или путем скан-сравнения; для внешних деталей необходимо заранее определить стандарты шлифовки, окраски, окрашивания или полировки; для сборочных деталей перед передачей нужно выполнить фактическую проверку сопряжения. Это позволяет одновременно снижать риски для клиента и сокращать внутренние переделки.
IV. Показатели управления и непрерывная оптимизация
Компании следует отслеживать не пиковую скорость одной машины, а совокупную эффективность от приема заказа до поставки. Рекомендуется постоянно контролировать время реакции на расчет, процент успешного прохождения первого ревью, процент годности первой детали, коэффициент потерь материала, загрузку оборудования, долю переделок, уровень своевременной поставки и частоту повторных заказов клиентов. Каждый показатель соответствует своему участку, который можно улучшать.
Когда объем данных достигает определенного масштаба, платформа может дополнительно поддерживать автоматический расчет цены, интеллектуальное планирование производства, предупреждение рисков и рекомендации из базы знаний. В сервисе Ланьту 3D эти наработки должны накапливаться в виде повторно используемых процессов, чтобы клиент получал не просто одну деталь, а более определенный путь производства.
Заключение
Конкуренция в отрасли 3D-печати смещается от количества оборудования к инженерным компетенциям, процессным возможностям и способности выполнять поставки. Будь то материалы, технологии, применение, оборудование, сервис, качество, стоимость, клиентский опыт, цифровизация или цепочка поставок — по-настоящему ценный подход заключается в том, чтобы заранее выявлять, количественно оценивать и управлять неопределенностью. Для специалистов отрасли выстраивание стандартов, накопление данных и постоянный разбор результатов — это и есть ключевой путь к тому, чтобы превратить 3D-печать в стабильную производительную силу.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.