
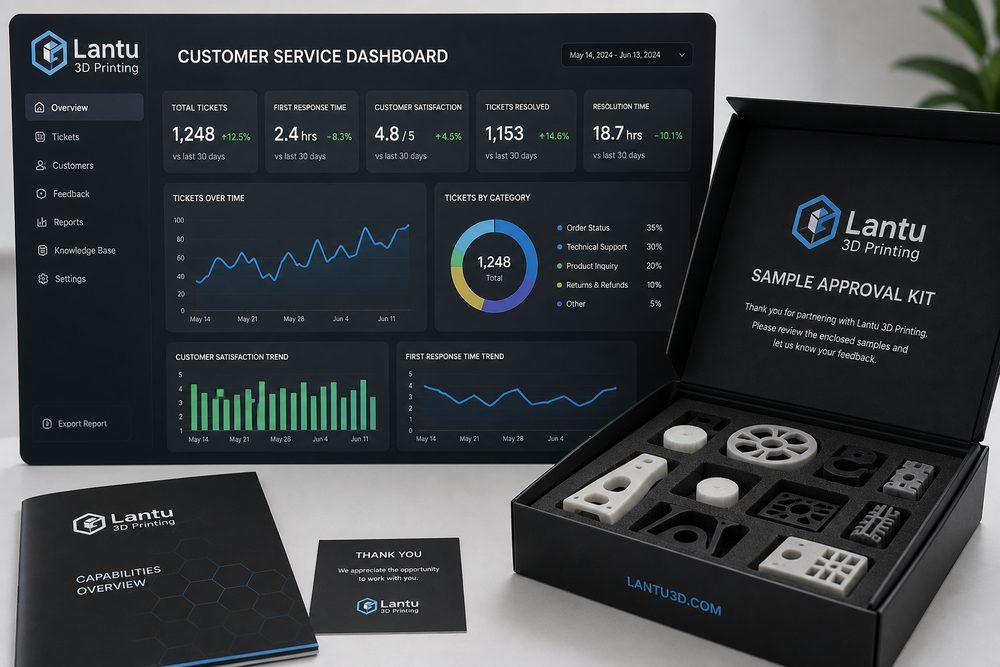
परिचय: यह मुद्दा क्यों तेजी से महत्वपूर्ण हो रहा है
पूर्वानुमेय डिलीवरी से मिलती है संतुष्टि: 3D प्रिंटिंग ग्राहक सेवा प्रणाली कैसे प्रतिक्रिया से सक्रियता की ओर बढ़े, मूल रूप से 3D प्रिंटिंग की “बना लेने” की क्षमता से “स्थिर, समझाने योग्य और डिलीवर करने योग्य” क्षमता तक की निर्माण-प्रक्रिया पर चर्चा करती है। जैसे-जैसे ग्राहक बाहरी नमूनों से कार्यात्मक पुर्जों, छोटे बैचों और त्वरित स्पेयर पार्ट्स की ओर बढ़ रहे हैं, केवल अनुभव-आधारित कोटेशन और तात्कालिक मशीन सेटिंग अब डिलीवरी समय, गुणवत्ता और लागत की आवश्यकताओं को पूरा नहीं कर सकते। ब्लूप्रिंट 3डी की स्थिति ब्लूप्रिंट/डिज़ाइन से वास्तविक वस्तु की डिलीवरी तक के जीवनचक्र प्रबंधन और कार्यान्वयन प्लेटफ़ॉर्म की है, इसलिए हर चरण का संरचित प्रबंधन आवश्यक है।
एक. ग्राहक अनुभव स्थिर अपेक्षाओं से आता है
उद्योग के ग्राहक सबसे अधिक जानकारी की अपारदर्शिता से परेशान होते हैं: मॉडल प्रिंट होगा या नहीं, कब उत्पादन में जाएगा, अतिरिक्त शुल्क क्यों लगा, और असामान्यता का समाधान कैसे होगा। सेवा टीम को चरणों की स्थिति, जोखिम के कारण और विकल्प स्पष्ट रूप से बताने चाहिए। वास्तविक परियोजनाओं में, इंजीनियर को केवल एक ही संकेतक नहीं देखना चाहिए, बल्कि पुर्जे के उपयोग, बल की दिशा, असेंबली संबंध, सतह की आवश्यकता, तापमान-प्रतिरोधी वातावरण और बजट को एक ही निर्णय तालिका में रखना चाहिए। उदाहरण के लिए, सटीक बाहरी-प्रदर्शन वाले पुर्जों में आमतौर पर SLA या उच्च-परिशुद्धता रेज़िन को प्राथमिकता दी जाती है; घिसाव-रोधी संरचनात्मक पुर्जों के लिए SLS नायलॉन चुना जा सकता है; और उच्च भार तथा उच्च ताप-प्रतिरोध वाली आवश्यकताओं के लिए SLM एल्युमिनियम मिश्रधातु, टाइटेनियम मिश्रधातु या स्टेनलेस स्टील का मूल्यांकन करना चाहिए।
मुख्य पैरामीटरों का पुनः-जांच योग्य रिकॉर्ड बनना चाहिए: लेयर मोटाई का सामान्य दायरा 0.05-0.2mm है, कार्यात्मक पुर्जों की दीवार मोटाई सामान्यतः 1.2-2.0mm से कम नहीं होनी चाहिए, तथा छेदों, थ्रेड्स और स्नैप-फिट स्थानों के लिए प्रक्रिया-संबंधी क्षतिपूर्ति पहले से रखनी चाहिए। केवल इन सीमाओं को डिज़ाइन चरण में पहले से बता देने से बाद में निर्माण के दौरान बार-बार पुनर्कार्य नहीं करना पड़ेगा।
दो. समस्या विश्लेषण से लेकर इंजीनियरिंग निर्णय तक
मानक संवाद, प्रगति सूचना, नमूना पुष्टि फॉर्म और बाद-बिक्री समस्या डेटाबेस के माध्यम से संतुष्टि बढ़ाई जा सकती है। आम विफलताएँ हमेशा उपकरण से नहीं आतीं; अक्सर कारण यह होता है कि आवश्यकता इनपुट, मॉडल डिज़ाइन, सामग्री चयन, प्रिंट दिशा, बाद-प्रक्रिया और निरीक्षण मानक आपस में मेल नहीं खाते। उदाहरण के लिए, यदि ग्राहक कहता है “मजबूती अधिक, सतह अच्छी, कीमत कम, कल डिलीवरी”, और प्राथमिकता क्रम निर्धारित न हो, तो उत्पादन के अंतिम चरण में पुनर्कार्य की संभावना बढ़ जाती है।
परियोजना शुरू होने के चरण में तीन प्रकार के निर्णय लेने की सिफारिश की जाती है: पहला, पुर्जा प्रदर्शन नमूना है, असेंबली नमूना है या कार्यात्मक पुर्जा; दूसरा, प्रमुख संकेतक आयाम, मजबूती, बाहरी रूप, ताप-प्रतिरोध या डिलीवरी समय है; तीसरा, विफलता की लागत कौन उठाएगा और क्या प्रथम-नमूना पुष्टि आवश्यक है। यह निर्णय जितना जल्दी पूरा होगा, परियोजना उतनी ही आसानी से योजना के अनुसार आगे बढ़ेगी।
तीन. लागू करने योग्य कार्यान्वयन विधियाँ
कार्यान्वयन के समय “मानक पैरामीटर लाइब्रेरी + परियोजना समीक्षा फ़ॉर्म + असामान्यता समीक्षा” के संयोजन का उपयोग किया जा सकता है। मानक पैरामीटर लाइब्रेरी विभिन्न सामग्रियों, उपकरणों और लेयर मोटाई के लिए अनुशंसित सेटिंग्स दर्ज करती है; परियोजना समीक्षा फ़ॉर्म मॉडल की पूर्णता, न्यूनतम दीवार मोटाई, सपोर्ट जोखिम, बाद-प्रसंस्करण विधि और निरीक्षण मानकों की पुष्टि के लिए होता है; जबकि असामान्यता समीक्षा टेढ़ापन, परत-छूट, छिद्र, आयाम विचलन, सतह दोष आदि समस्याओं को अगली बार टालने योग्य नियमों में बदल देती है।
छोटे बैच के ऑर्डरों के लिए पहले प्रथम-नमूना या छोटे नमूने का सत्यापन करना चाहिए, फिर बैच उत्पादन में जाना चाहिए। महत्वपूर्ण आयामों के लिए कैलीपर, CMM या स्कैन तुलना का उपयोग किया जा सकता है; बाहरी-प्रदर्शन वाले पुर्जों के लिए पीसने, स्प्रे पेंट, रंगाई या पॉलिशिंग मानक स्पष्ट होने चाहिए; असेंबली पुर्जों की डिलीवरी से पहले वास्तविक फिट-टेस्ट पूरा करना चाहिए। इससे न केवल ग्राहक जोखिम घटता है, बल्कि आंतरिक पुनर्कार्य भी कम होता है।
चार. प्रबंधन संकेतक और सतत अनुकूलन
कंपनियों को केवल एक मशीन की चरम गति पर नहीं, बल्कि ऑर्डर से डिलीवरी तक की समग्र दक्षता पर ध्यान देना चाहिए। सुझाव है कि लगातार कोटेशन प्रतिक्रिया समय, प्रथम समीक्षा पास दर, प्रथम-नमूना उत्तीर्ण दर, सामग्री हानि दर, उपकरण उपयोग दर, पुनर्कार्य दर, समय पर डिलीवरी दर और ग्राहक पुनर्खरीद दर को ट्रैक किया जाए। प्रत्येक संकेतक एक ऐसे चरण से जुड़ा है जिसे बेहतर बनाया जा सकता है।
जब डेटा एक निश्चित पैमाने तक जमा हो जाता है, तो प्लेटफ़ॉर्म स्वचालित कोटेशन, बुद्धिमान शेड्यूलिंग, जोखिम चेतावनी और ज्ञान-आधार अनुशंसा को और समर्थन दे सकता है। सेवा के दौरान ब्लूप्रिंट 3डी को इन अनुभवों को पुन: उपयोग योग्य प्रक्रियाओं में संचित करना चाहिए, ताकि ग्राहक को केवल एक पुर्जा नहीं, बल्कि एक अधिक निश्चित निर्माण पथ मिले।
सारांश
3D प्रिंटिंग उद्योग में प्रतिस्पर्धा अब उपकरणों की संख्या से हटकर इंजीनियरिंग क्षमता, प्रक्रिया क्षमता और डिलीवरी क्षमता की ओर बढ़ रही है। चाहे सामग्री हो, प्रक्रिया हो, अनुप्रयोग हो, उपकरण हो, सेवा हो, गुणवत्ता हो, लागत हो, ग्राहक अनुभव हो, डिजिटलीकरण हो या आपूर्ति श्रृंखला—वास्तव में मूल्यवान तरीका यही है कि अनिश्चितताओं को पहले ही पहचाना जाए, मापा जाए और प्रबंधित किया जाए। उद्योग के पेशेवरों के लिए मानक स्थापित करना, डेटा संचित करना और निरंतर समीक्षा करना ही 3D प्रिंटिंग को स्थिर उत्पादकता में बदलने का मुख्य मार्ग है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।