
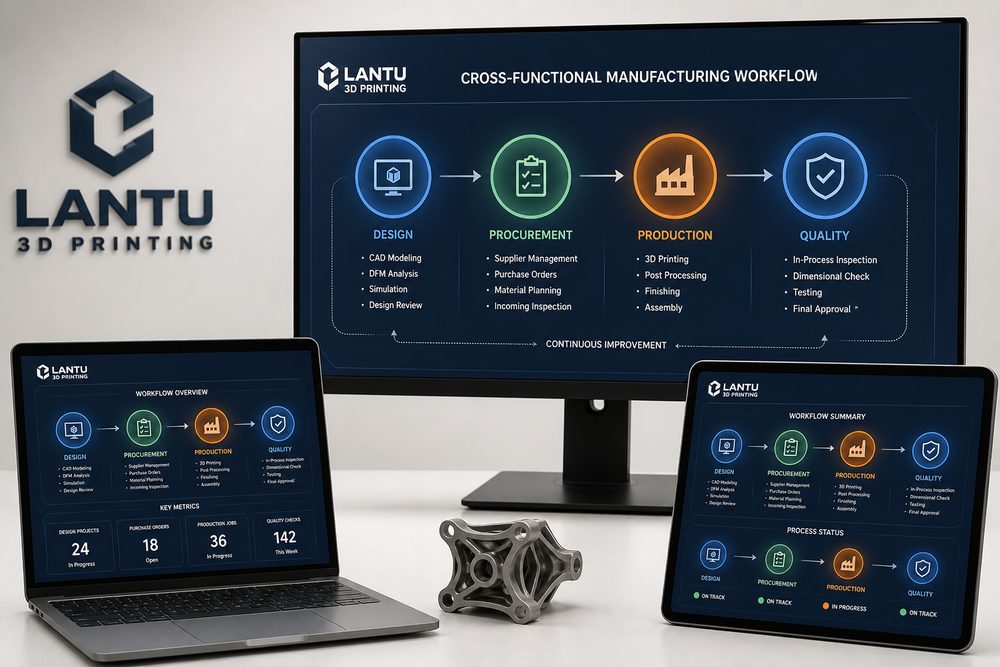
Inleiding: het cross-departementale samenwerkingsmechanisme voor 3D-printen wordt steeds meer een scheidslijn in leveringscapaciteit
In de perceptie van veel bedrijven wordt 3D-printen nog steeds gezien als een hulpmiddel om “snel een proefmodel te maken”. Maar zodra orders verschuiven van enkelvoudige prototyping naar echte zakelijke scenario’s met meerdere batches, meerdere materialen en samenwerking tussen verschillende afdelingen, bepaalt niet langer alleen de machineprestatie de leveringskwaliteit. Dan worden procesontwerp, gegevensregistratie, technische beoordeling en het vermogen tot continue verbetering doorslaggevend. lantu3D Printing richt zich vooral op het volledige levenscyclusbeheer van ontwerptekening tot fysieke oplevering: aan de voorkant moet men de functie van het model en de acceptatiecriteria begrijpen, in het midden moeten het juiste proces, materiaal en nabehandelingstraject worden gekozen, en aan de achterkant moeten inspectie, verpakking, transport, nazorg en evaluatie worden afgerond. De waarde van het cross-departementale samenwerkingsmechanisme voor 3D-printen ligt precies in het opbouwen van stabiele verbindingen tussen deze stappen.
Veelvoorkomende problemen in de sector zijn onder meer: onvolledige vraagomschrijvingen die leiden tot herhaald modelleren, ondoorzichtige productieplanning die de levertijd uit de hand laat lopen, samples die wel slagen maar kleine-batchconsistentie missen, en verspreide inspectieregistraties waardoor problemen moeilijk terug te volgen zijn. Om deze problemen op te lossen, volstaat het niet om simpelweg “meer machines te kopen” of “overuren te draaien”; er moet een beheersmechanisme worden opgezet dat door het team kan worden uitgevoerd, met data kan worden gevalideerd en voor klanten duidelijk uitlegbaar is.
1. Definieer eerst het object duidelijk: van technische taak naar beheersbare werkorder
De eerste stap in het samenwerkingsmechanisme voor 3D-printen is het omzetten van vage wensen in een technisch uitgewerkte werkorder. Zo’n werkorder moet ten minste het gebruiksdoel, materiaal, aantal, maattolerantie, oppervlakte-eisen, assemblagerelaties, nabehandeling, levertijd en acceptatiemethode bevatten. Voor functionele onderdelen moeten ook de belastingrichting, bedrijfstemperatuur, contactmedium en verwachte levensduur worden vastgelegd; voor presentatieonderdelen ligt de nadruk juist op kleur, textuur, naadvorming, spuitafwerking en zichtvlakken.
In de uitvoering is het aan te raden om een uniforme invoer voor wensen, een technische review, inkoopbevestiging, productieplanning en kwaliteitscontrole bij oplevering als basiscontrolepunten op te zetten. Het voordeel hiervan is dat elke communicatieactie in duidelijke velden wordt vastgelegd in plaats van in losse chatberichten te verdwijnen. Wanneer een klant bijvoorbeeld alleen zegt dat “de sterkte goed moet zijn”, is dat onvoldoende om de productie aan te sturen; de ingenieur moet dan verder verifiëren of het gaat om buigsterkte, treksterkte, slagvastheid of schroefvergrendelingssterkte. Als een klant zegt dat “het oppervlak glad moet zijn”, moet dat ook worden vertaald naar concrete nabehandelingsopties zoals zandstralen, polijsten, spuiten of galvaniseren.
In projectmanagement werkt lantu3D Printing doorgaans met drie informatielagen: de vraaglaag registreert de doelen van de klant, de engineeringlaag registreert de procesbeslissingen, en de productielaag registreert apparatuur, batch en operationele resultaten. Alleen wanneer deze drie informatielagen met elkaar verbonden zijn, kan men bij latere kwaliteitsherleidbaarheid, levertijdanalyse en kostenanalyse een echte gesloten lus vormen.
2. Beheer onzekerheid met data: kernparameters moeten registreerbaar en vergelijkbaar zijn
De kracht van 3D-printen is flexibiliteit, maar flexibiliteit brengt ook onzekerheid met zich mee. Verschillende materialen, machines, bouworiëntaties, laagdiktes, ondersteuningsstrategieën en nabehandelingsmethoden beïnvloeden allemaal het eindresultaat. Zonder parametregistratie is het team aangewezen op individuele ervaring; zodra personeel wisselt of het aantal orders toeneemt, wordt kwaliteitsvariatie snel zichtbaarder. Daarom moet het cross-departementale samenwerkingsmechanisme voor 3D-printen worden ondersteund door gedigitaliseerde registratie.
In een praktijkproject geldt bijvoorbeeld dat een cross-departementaal project de bestandsversie, verantwoordelijke, deadline en wijzigingshistorie op hetzelfde bord moet vastleggen. Zulke parameters zijn niet bedoeld om onnodig complexe tabellen te creëren, maar om het team inzicht te geven in onder welke omstandigheden het resultaat stabiel is en onder welke omstandigheden het risico toeneemt. Voor SLS-nylononderdelen moeten poederbatch, refresh-ratio, dichtheid van de opstelling, afkoeltijd en verf-/kleurbatch worden geregistreerd; voor SLA-harsonderdelen moeten laagdikte, steuncontactpunten, reinigingstijd, secundaire uithardingstijd en herstelmethode van het oppervlak worden vastgelegd; voor metaalgeprinte onderdelen moet bovendien worden gelet op warmtebehandeling, spanningsontlasting, bewerkingsmarge en eisen voor niet-destructief onderzoek.
Datagedreven werken heeft nog een belangrijk voordeel: het maakt klantcommunicatie professioneler. Wanneer een klant de levertijd wil inkorten of kosten wil verlagen, kan het team op basis van data uitleggen welke stappen kunnen worden geoptimaliseerd en welke stappen juist extra risico opleveren. Het inkorten van de wachttijd na nabehandeling kan bijvoorbeeld de stabiliteit van coatings beïnvloeden, terwijl het te sterk verkorten van de afkoeltijd vervorming bij poederonderdelen kan veroorzaken. Met data uitleggen waar de afweging zit, wekt meer vertrouwen dan simpelweg zeggen dat iets “niet kan”.
3. Breng kwaliteitscontrole naar voren: wacht niet tot vlak voor levering om problemen te ontdekken
Bij veel 3D-printprojecten ontstaat herstelwerk niet aan het einde van de productie, maar door onduidelijke definities aan de voorkant en ontbrekende controles in het midden. Een effectief beheersmechanisme moet kwaliteitscontrole naar voren halen naar de modelreview, procesreview en eerste-artikelgoedkeuring. De modelreview richt zich op wanddikte, gatdiameter, overhanghoek, assemblagespeling en breukgevoelige structuren; de procesreview kijkt naar materiaalkeuze, bouworiëntatie, steunen, batchconsistentie en haalbaarheid van nabehandeling; en de eerste-artikelbeoordeling controleert of het werkelijke onderdeel aan de verwachting voldoet.
Minder mondelinge overdracht is de eerste stap om herstelwerk te verminderen. Dat betekent dat het team een checklist moet opstellen in plaats van volledig te vertrouwen op de ter plekke gemaakte inschatting van een engineer. De checklist hoeft niet ingewikkeld te zijn, maar moet wel de kritieke punten dekken: is de modelversie de nieuwste, komt de offertehoeveelheid overeen, is het materiaal geschikt voor de gebruiksomgeving, passen toleranties bij de procescapaciteit, verandert nabehandeling de maatvoering, en beschermt de verpakking kwetsbare structuren voldoende?
Door kwaliteitscontrole naar voren te halen, worden ook de communicatiekosten lager. Als in de eerste-artikelfase blijkt dat een assemblage te strak zit, zijn model- en parameteraanpassingen meestal nog beheersbaar; als het probleem pas na voltooiing van de hele batch wordt ontdekt, lopen de verliezen op in materiaal, machinetijd, nabehandeling en leveringsreputatie. Voor een platform als lantu3D Printing, dat de hele weg van blauwdruk tot oplevering benadrukt, is kwaliteit geen laatste inspectiehandeling, maar een ontwerpbeginsel dat het volledige projecttraject doordringt.
4. Vorm een gesloten lus: evaluatie, kennisopbouw en continue verbetering
Het afronden van één project betekent niet dat het management klaar is. Een volwassen 3D-printdienst zet elke afwijking, klacht, vertraging en succesvolle aanpak om in herbruikbare kennis. Evaluatie moet niet alleen de vraag beantwoorden “van wie was de schuld?”, maar vooral onderzoeken waar de proceskloof zit: zijn de wensen correct vastgelegd, hebben de procesparameters een basis, is de productieplanning rekening houdend met bottlenecks in nabehandeling, zijn inspectiestandaarden vooraf gedeeld en zijn de verwachtingen van de klant correct gemanaged?
Het is aan te raden om per project ten minste vier soorten documenten te bewaren: eerste, vraag- en offertedocumenten, inclusief klantdoel, aantal, materiaal en levertijd; tweede, engineeringdocumenten, inclusief modelversie, DFM-advies, procesroute en parameters; derde, productie- en kwaliteitsdocumenten, inclusief apparatuur, batch, inspectieresultaten en foto’s; en vierde, leverings- en feedbackdocumenten, inclusief verpakkingsregistratie, logistieke informatie, klantbevestiging en aftersalesproblemen. Hoe completer de gegevens, hoe sneller soortgelijke projecten later kunnen worden beoordeeld.
Continue verbetering kan beginnen met drie indicatoren: on-time delivery rate, first-pass yield en de verdeling van herwerkredenen. De leveringsbetrouwbaarheid weerspiegelt planning- en supplychaincapaciteit, de eerste-keer-goed-rate weerspiegelt engineering- en productiestabiliteit, en de herwerkredenen leggen proceszwaktes bloot. Na drie tot vijf batches dataverzameling kan het team meestal al terugkerende problemen identificeren, zoals kleurvariatie bij een bepaald materiaal, breukgevoelige dunwandige structuren of te lange wachttijden in een bepaald nabehandelingsproces.
Conclusie: maak van 3D-printcapaciteit een reproduceerbaar dienstensysteem
Het cross-departementale samenwerkingsmechanisme voor 3D-printen is geen extra administratieve last, maar een noodzakelijke basis om van “kunnen maken” naar “stabiel leveren” te groeien. Apparatuur bepaalt de bovengrens van productie, processen bepalen de leveringsstabiliteit en data bepalen de snelheid van continue verbetering. Voor professionals in de sector zal de concurrentie in de toekomst niet alleen draaien om wie meer machines heeft of een lagere prijs kan bieden, maar om wie sneller behoeften begrijpt, nauwkeuriger processen kiest, kwaliteit stabieler beheerst en elke levering omzet in organisatorische capaciteit.
lantu3D Printing positioneert zich niet als een gewone bewerkingslocatie voor 3D-printen, maar als een uitvoeringsplatform dat ontwerp, engineering, productie, nabehandeling, kwaliteitscontrole en levering met elkaar verbindt. Door een systematische aanpak rond het cross-departementale samenwerkingsmechanisme voor 3D-printen op te bouwen, kunnen klanten hun trial-and-error kosten verlagen en kan het serviceteam efficiënter werken, minder herstelwerk hebben en de traceerbaarheid versterken. Alleen wanneer ervaring wordt omgezet in processen, processen in data en data in verbetering, kan 3D-printen echt een betrouwbare kracht worden binnen de onderzoeks- en productiesystemen van een onderneming.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.