
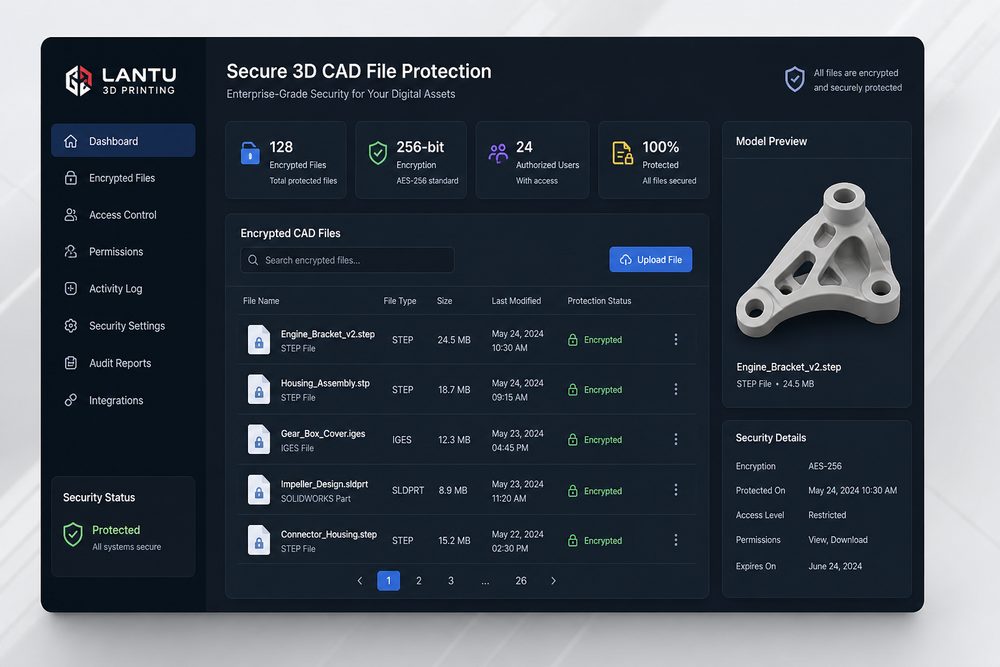
Inleiding: digitale bestanden versnellen productie, maar maken beschermingsgrenzen belangrijker
De bescherming van intellectuele eigendom bij 3D-printing is geen losstaande processtap, maar een systeemvraagstuk dat loopt van behoefteverheldering, modelbeoordeling, materiaal- en proceskeuze en productieplanning tot oplevering en acceptatie. Voor lantu3D, een platform voor het volledige traject van blueprint/ontwerp naar fysieke oplevering, moet de constatering dat digitale bestanden productie versnellen, maar ook de grenzen van bescherming belangrijker maken worden opgedeeld in meetbare, terugkoppelbare en continu te verbeteren taken: zijn de invoerbestanden compleet, zijn kritieke afmetingen aangegeven, zijn materiaalbatch en machine-instellingen traceerbaar en ondersteunen de inspectierapporten de beslissingen van de klant? Alleen wanneer deze informatie al vroeg in het project wordt vastgelegd, hoeven offertes, prototypes, kleine series en kwaliteitsfeedback later niet te leunen op persoonlijke ervaring of een ad-hoc oordeel.
In de praktijk beschouwen bedrijven de bescherming van intellectuele eigendom bij 3D-printing vaak als een gespecialiseerde taak van één functie, maar in werkelijkheid wordt het resultaat bepaald door samenwerking over meerdere schakels heen. Een ogenschijnlijk eenvoudig prototype kan tegelijk vragen om een laagdikte van 0,1-0,2 mm, maatbeheersing op het niveau van ±0,2 mm, behandeling van steuncontactpunten, risico op thermische vervorming, een doel voor oppervlakteruwheid en een geschikte transportbescherming. Zonder uniforme werkwijze lopen de herstelkosten vaak pas vlak voor oplevering op.
I. Definieer duidelijk de eigendomsgrenzen van modellen, tekeningen en procesdata
Allereerst moet een duidelijke technische basis worden vastgelegd. Bij de start van het project moet worden bevestigd wat de toepassing van het onderdeel is, in welke richting het wordt belast, hoe de assemblage verloopt, welke esthetische kwaliteit vereist is en hoeveel exemplaren moeten worden geleverd, waarna deze voorwaarden in procesparameters worden vertaald. Een functioneel testonderdeel vraagt bijvoorbeeld meer aandacht voor sterkte en maatvastheid, een display-onderdeel meer voor textuur, kleur en oppervlakteconsistentie, en een kleine serie meer voor stukskosten, tacttijd en consistentie tussen batches. Verschillende doelen vragen om verschillende combinaties van materialen en processen; één set ervaring kan niet voor alle scenario's worden gebruikt.
Het is aan te raden om de belangrijkste parameters op te nemen in een projectkaart: aanbevolen materiaal, bouwrichting, laagdikterange, toleranties voor kritieke afmetingen, nabewerkingseisen, inspectiemethode en risicoklasse. Voor SLA-harsdelen moet worden gelet op kromtrekken van dunne wanden, steunsporen en de brosse eigenschappen na UV-uitharding; voor SLS-nylondelen op de refresh-rate van poeder, porositeit en kleuruniformiteit; en voor metalen SLM-delen vooral op restspanningen, warmtebehandelingsschema's en de nabewerkingsmarge voor kritieke gaten.
II. Gebruik autorisaties, versies en watermerken om bestandsstromen te beheersen
Probleemanalyse mag niet blijven steken bij een resultaatomschrijving zoals 'het printen is mislukt', maar moet worden teruggevoerd naar vijf dimensies: ontwerp, materiaal, machine, parameters en bediening. Zo kan het scheuren van een onderdeel voortkomen uit een plotselinge verandering in wanddikte, interne spanningsconcentratie of een ongeschikte warmtebehandelingscurve; een afwijking in een gat kan worden veroorzaakt door de bouwrichting, onvoldoende stijfheid van de support of een onduidelijke referentie voor nabewerking; en een ongelijk oppervlak kan gelijktijdig samenhangen met de supportopstelling, het straalmiddel, het polijsttraject en de reinigings- en droogcondities.
lantu3D legt in projectmanagement daarom meer nadruk op de bewijsketen: bewaar screenshots van slicing, batchgegevens van de machine, batchnummers van materialen, kernparameters, procesfoto's en inspectiedata. De waarde daarvan ligt niet alleen in het kunnen toewijzen van verantwoordelijkheid, maar vooral in het geven van onderbouwde richting aan de volgende ontwerpoptimalisatie. Zo is het vaak effectiever om een lokale wanddikte te verhogen van 1,0 mm naar 1,5 mm, een overhanghoek binnen 45° te houden of aan de achterkant van een groot vlak ribben toe te voegen, dan simpelweg van machine te wisselen.
III. Opleverregistraties zijn belangrijk bewijs bij intellectuele-eigendomsconflicten
Een uitvoerbaar plan moet processen, rollen en acceptatiecriteria omvatten. Qua proces kan een zesstappenmethode worden gebruikt: 'behoeftebeoordeling - DFAM-ontwerpcontrole - procesbeoordeling - proefproductievalidatie - bevestiging vóór serieproductie - opleverterugkoppeling'; qua rollen nemen ontwerp, proces, productie, kwaliteitscontrole en projectmanager samen deel aan de kritieke mijlpalen; en bij acceptatie moet naast afmetingen ook de uiterlijke kwaliteit, assemblagetest, sterktevalidatie, verpakkingsconditie en feedback van de klant worden vastgelegd.
Bij kleine en middelgrote series is het verstandig om een gelaagde beheersing in te voeren: klasse A voor veiligheidskritische onderdelen of onderdelen die essentieel zijn voor de assemblage, waarvoor een eerste-stukinspectie en volledige controle van kritieke afmetingen verplicht zijn; klasse B voor functionele testonderdelen, met steekproeven en assemblagevalidatie; en klasse C voor visuele of display-onderdelen, met focus op oppervlak en kleurconsistentie. Door deze indeling worden middelen gerichter ingezet en kan de klant de kosten- en kwaliteitsgrenzen beter begrijpen.
IV. Spreek in samenwerkingsprocessen vooraf geheimhouding en hergebruikregels af
Wat in de praktijk het vaakst over het hoofd wordt gezien, is het evaluatiemechanisme. Na elk project moeten de werkelijke doorlooptijd, het aantal mislukkingen, de oorzaken van herbewerking, de wijzigingspunten van de klant en de uiteindelijke parameters worden vastgelegd, zodat ervaring uit een eenmalige oplevering wordt omgezet in een organisatieasset. Voor terugkerende sectoren zoals medische hulpmiddelen, automotive fixtures, behuizingen voor consumentenelektronica en lucht- en ruimtevaartprototypes kunnen de evaluatiegegevens uitmonden in een materialenbibliotheek, parameterbibliotheek, risicolijst en offertesjabloon.
Tegelijkertijd moet worden vermeden om 3D-printing simpelweg te zien als 'snel een onderdeel maken'. De kernwaarde zit in het verkorten van de validatiecyclus, het verlagen van de drempel voor complexe structuren en het verbinden van ontwerp-, productie-, inspectie- en opleverdata. Wanneer bedrijven de bescherming van intellectuele eigendom bij 3D-printing opnemen in hun standaardprocessen, kan 3D-printing doorgroeien van een prototypingtool naar een stabiele digitale productiemogelijkheid.
Samenvatting
De kern van bescherming van intellectuele eigendom is ervoor zorgen dat innovatieresultaten, klantassets en proceservaringen duidelijke grenzen hebben. Voor professionals in de sector ligt de echte concurrentiekracht niet in het bezit van één bepaald type machine, maar in het vermogen om onder complexe eisen snel te beoordelen, betrouwbaar uit te voeren en ervaring continu vast te leggen. lantu3D blijft zich richten op ontwerpbeoordeling, materiaal- en proceskeuze, productiemanagement en oplevervalidatie om klanten volledige ondersteuning te bieden van blueprint tot fysiek object.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.