
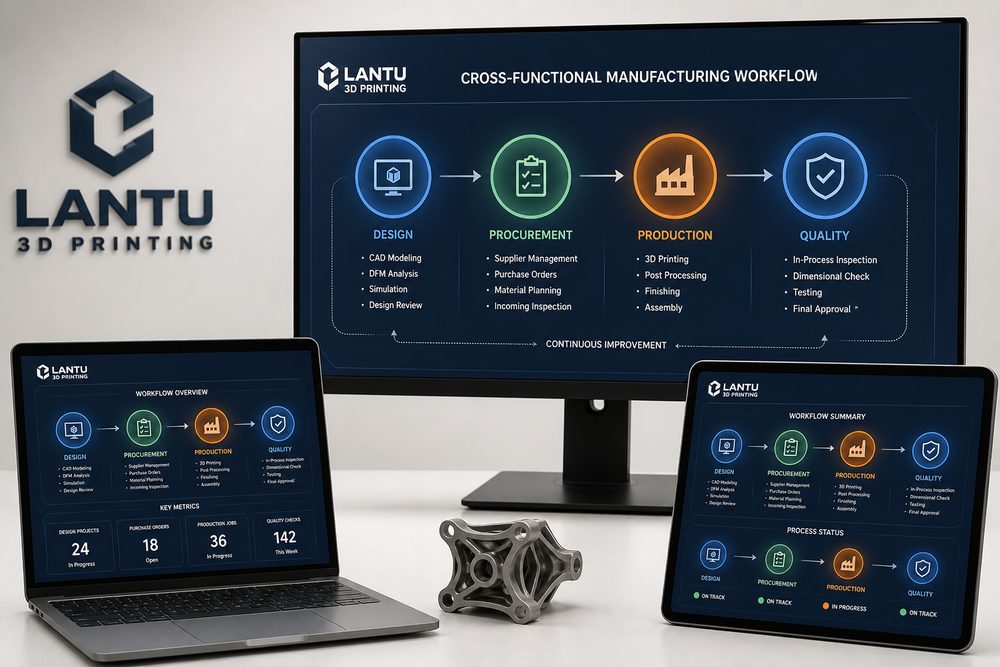
Introduzione: il meccanismo di collaborazione interdipartimentale nella stampa 3D sta diventando il vero spartiacque della capacità di consegna
In molte aziende, la stampa 3D è ancora percepita come uno strumento per realizzare rapidamente un prototipo. Ma quando gli ordini passano da singoli campioni a scenari reali con lotti multipli, materiali diversi e collaborazione tra più reparti, a determinare la qualità della consegna non è più soltanto la prestazione della macchina: entrano in gioco la progettazione del flusso, la registrazione dei dati, il giudizio ingegneristico e la capacità di miglioramento continuo. lantu3D Printing si concentra proprio sulla gestione dell’intero ciclo di vita, dal disegno tecnico alla consegna del pezzo finito: il front-end deve comprendere l’uso del modello e gli standard di accettazione, la fase intermedia deve selezionare il processo, il materiale e il percorso di post-processing più adeguati, mentre il back-end deve completare ispezione, imballaggio, trasporto, assistenza post-vendita e analisi finale. Il valore del meccanismo di collaborazione interdipartimentale nella stampa 3D sta esattamente nel creare collegamenti stabili tra tutte queste fasi.
I problemi più frequenti nel settore includono: requisiti descritti in modo incompleto che portano a continue modifiche del modello, trasparenza insufficiente nella coda di produzione che fa slittare le consegne, campioni conformi ma scarsa coerenza nei lotti piccoli, registri di controllo frammentati che rendono difficile la ricostruzione dei problemi. Per risolvere questi problemi non basta acquistare più macchine o chiedere straordinari: serve un sistema gestionale che il team possa eseguire, che i dati possano verificare e che il cliente possa comprendere.
1. Definire chiaramente l’oggetto: da attività tecnica a commessa gestibile
Il primo passo del meccanismo di collaborazione interdipartimentale nella stampa 3D consiste nel trasformare una richiesta vaga in una commessa ingegnerizzata. La commessa dovrebbe includere almeno: destinazione d’uso, materiale, quantità, tolleranze dimensionali, requisiti superficiali, relazioni di assemblaggio, post-processing, tempi di consegna e modalità di accettazione. Per i componenti funzionali è necessario specificare anche direzione dei carichi, temperatura di esercizio, fluidi di contatto e vita utile prevista; per i pezzi espositivi, invece, bisogna chiarire colori, texture, linee di giunzione, verniciatura e superfici visibili.
A livello operativo, si consiglia di adottare come punti di controllo di base un canale unico per la raccolta dei requisiti, la revisione ingegneristica, la conferma degli acquisti, la pianificazione di produzione e la consegna del controllo qualità. Il vantaggio è che ogni scambio informativo viene ricondotto a campi chiari invece di restare confinato nelle chat. Per esempio, quando il cliente dice solo che la resistenza deve essere buona, l’ingegnere deve chiarire se si parla di resistenza a flessione, trazione, urto o forza di bloccaggio delle filettature; quando il cliente dice che la superficie deve essere liscia, bisogna tradurlo in una scelta concreta tra sabbiatura, lucidatura, verniciatura o elettrodeposizione.
Nel lavoro di lantu3D Printing, la commessa viene di solito suddivisa in tre livelli: il livello dei requisiti registra l’obiettivo del cliente, il livello ingegneristico registra le decisioni di processo, il livello produttivo registra macchina, lotto e risultati operativi. Solo con informazioni collegate tra loro è possibile costruire un ciclo chiuso per la tracciabilità della qualità, l’analisi dei tempi di consegna e il riesame dei costi.
2. Gestire l’incertezza con i dati: i parametri chiave devono essere registrabili e confrontabili
Il vantaggio della stampa 3D è la flessibilità, ma la flessibilità comporta anche incertezza. Materiali diversi, macchine diverse, orientamento del pezzo, spessore di layer, strategia dei supporti e metodi di post-processing influenzano tutti il risultato finale. Se i parametri non vengono registrati, il team può contare soltanto sull’esperienza personale; quando il personale cambia o il numero degli ordini cresce, le fluttuazioni di qualità diventano molto più evidenti. Per questo il meccanismo di collaborazione interdipartimentale nella stampa 3D deve essere accompagnato da una registrazione dei dati strutturata.
Prendendo come esempio un progetto reale, il lavoro interdipartimentale dovrebbe inserire versione del file, responsabile, scadenza e storico delle modifiche nella stessa bacheca. Questi dati non servono a creare tabelle complicate, ma a far capire al team in quali condizioni il risultato è stabile e in quali condizioni il rischio aumenta. Per i pezzi in nylon prodotti con SLS, è opportuno registrare lotto di polvere, percentuale di riciclo, densità di disposizione, tempo di raffreddamento e lotto di tintura; per i pezzi in resina SLA, bisogna registrare spessore del layer, punti di contatto dei supporti, tempo di lavaggio, tempo di post-polimerizzazione e metodo di ritocco superficiale; per i pezzi metallici, occorre considerare anche trattamento termico, distensione, sovrametallo per la lavorazione meccanica e requisiti di controllo non distruttivo.
La digitalizzazione dei dati ha anche un altro vantaggio importante: rende la comunicazione con il cliente più professionale. Quando il cliente chiede di ridurre i tempi o abbassare i costi, il team può spiegare sulla base dei dati quali fasi sono ottimizzabili e quali invece aumentano il rischio. Ad esempio, ridurre troppo l’attesa nel post-processing può compromettere la stabilità del rivestimento, mentre comprimere eccessivamente il tempo di raffreddamento può causare deformazioni nei pezzi in polvere. Spiegare le scelte con i dati è molto più efficace che limitarsi a dire che una cosa non si può fare.
3. Spostare in avanti il controllo qualità: non aspettare la fine per scoprire i problemi
Molti progetti di stampa 3D non generano rilavorazioni nella fase finale della produzione, ma nascono da una definizione iniziale poco chiara e da controlli intermedi insufficienti. Un sistema gestionale efficace dovrebbe quindi spostare il controllo qualità alle fasi di revisione del modello, revisione del processo e approvazione del primo pezzo. La revisione del modello si concentra su spessore delle pareti, diametro dei fori, angoli in sospensione, giochi di assemblaggio e strutture fragili; la revisione del processo valuta la scelta del materiale, l’orientamento, il posizionamento dei supporti, la coerenza dei lotti e la fattibilità del post-processing; l’approvazione del primo pezzo verifica poi se il componente reale corrisponde alle aspettative.
Ridurre il passaggio di informazioni verbali è il primo passo per abbassare le rilavorazioni. Questo significa che il team deve adottare checklist, invece di affidarsi completamente al giudizio estemporaneo degli ingegneri. La checklist può essere semplice, ma deve coprire i punti critici: la versione del modello è l’ultima disponibile, la quantità in preventivo coincide, il materiale può soddisfare l’ambiente d’uso, le tolleranze sono compatibili con le capacità del processo, il post-processing altererà le dimensioni, l’imballaggio potrà proteggere le strutture delicate.
Portare il controllo qualità a monte riduce anche i costi di comunicazione. Se in fase di primo pezzo si scopre che l’assemblaggio è troppo stretto, modificare il modello e i parametri ha un costo normalmente gestibile; se il problema emerge solo dopo che l’intero lotto è stato completato, la perdita si estende a materiale, tempo macchina, post-processing e reputazione sulle consegne. Per una realtà come lantu3D Printing, che punta a collegare disegno e consegna, la qualità non è un’azione di verifica finale: è un principio che attraversa tutto il progetto.
4. Creare un ciclo chiuso: riesame, accumulo di conoscenza e miglioramento continuo
La conclusione di un progetto non significa che la gestione sia terminata. Un sistema di servizi di stampa 3D davvero maturo trasforma ogni anomalia, reclamo, ritardo e successo in conoscenza riutilizzabile. Il riesame non dovrebbe chiedere solo di chi sia la colpa, ma dovrebbe indagare dove si sia aperta una falla nel processo: i requisiti sono stati registrati correttamente, i parametri di processo avevano una base tecnica, la pianificazione considerava i colli di bottiglia del post-processing, gli standard di controllo sono stati condivisi in anticipo, le aspettative del cliente sono state gestite nel modo giusto.
Si consiglia di conservare almeno quattro gruppi di documenti per ogni progetto: primo, materiali di richiesta e preventivo, inclusi obiettivi del cliente, quantità, materiale e tempi; secondo, materiali ingegneristici, inclusi versione del modello, suggerimenti DFM, percorso di processo e parametri; terzo, materiali di produzione e qualità, inclusi macchina, lotto, risultati dei controlli e fotografie; quarto, materiali di consegna e feedback, inclusi registri di imballaggio, informazioni logistiche, conferma del cliente e problemi post-vendita. Più completa è la documentazione, più rapida sarà la decisione sui progetti simili in futuro.
Il miglioramento continuo può iniziare da tre indicatori: tasso di consegna puntuale, tasso di conformità al primo colpo e distribuzione delle cause di rilavorazione. Il tasso di puntualità riflette la capacità di pianificazione e di supply chain, il tasso di conformità al primo colpo riflette la stabilità di engineering e produzione, mentre la distribuzione delle cause di rilavorazione evidenzia i punti deboli del processo. Dopo tre o cinque lotti di accumulo dati, il team riesce di solito a identificare i problemi ricorrenti, come fluttuazioni nella tintura di un determinato materiale, fragilità di alcune strutture a parete sottile o tempi di attesa eccessivi in una specifica fase di post-processing.
Conclusione: trasformare la capacità di stampa 3D in un sistema di servizio replicabile
Il meccanismo di collaborazione interdipartimentale nella stampa 3D non è un ulteriore onere amministrativo: è la base necessaria per passare dal semplice saper fare alla capacità di consegna stabile. Le macchine determinano il limite superiore della produzione, i processi determinano la stabilità della consegna, i dati determinano la velocità del miglioramento continuo. Per gli operatori del settore, la competizione futura non riguarderà solo chi possiede più macchine o offre prezzi più bassi, ma chi saprà comprendere più rapidamente i requisiti, scegliere con maggiore precisione il processo, controllare con più sicurezza la qualità e trasformare ogni consegna in una competenza organizzativa.
lantu3D Printing non si posiziona come un semplice laboratorio di lavorazione, ma come una piattaforma che collega progettazione, ingegneria, manifattura, post-processing, controllo qualità e consegna. Costruire un metodo sistematico intorno al meccanismo di collaborazione interdipartimentale nella stampa 3D aiuta il cliente a ridurre i costi di prova ed errore e consente al team di servizio di aumentare l’efficienza, ridurre le rilavorazioni e migliorare la tracciabilità. Solo trasformando l’esperienza in processo, il processo in dati e i dati in miglioramento, la stampa 3D può diventare una forza davvero affidabile all’interno del sistema di ricerca e produzione di un’azienda.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.