
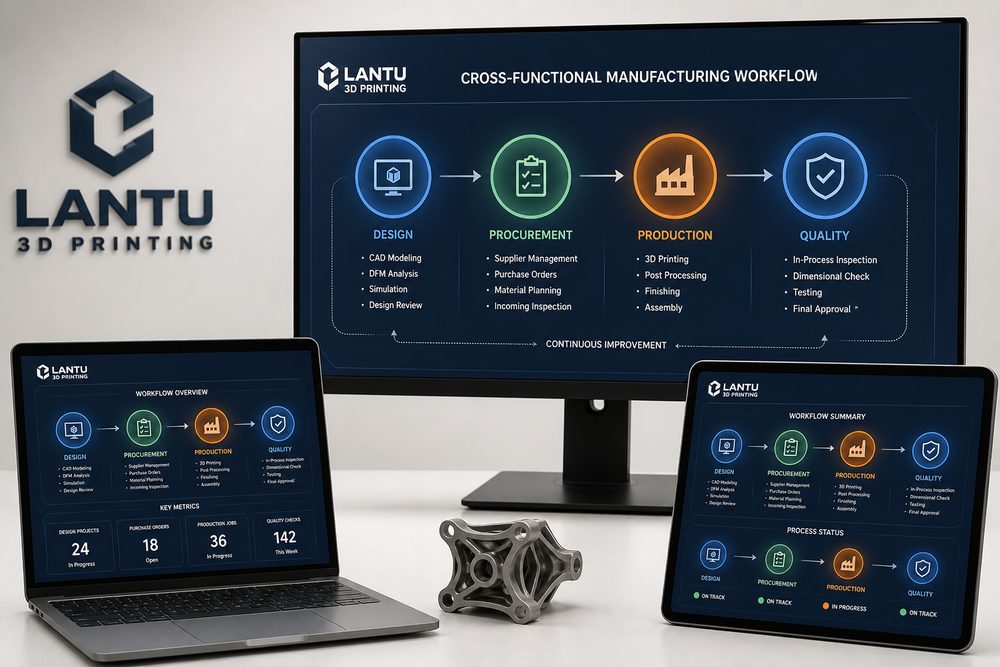
Giới thiệu: Cơ chế phối hợp liên phòng ban trong in 3D đang trở thành ranh giới của năng lực giao hàng
Trong nhận thức của nhiều doanh nghiệp, in 3D vẫn chỉ là công cụ “làm nhanh một mẫu”. Nhưng khi đơn hàng không còn là một mẫu đơn lẻ mà chuyển sang nhiều lô, nhiều vật liệu, nhiều bộ phận cùng phối hợp trong bối cảnh kinh doanh thực tế, yếu tố quyết định chất lượng bàn giao không chỉ nằm ở hiệu năng thiết bị, mà còn ở thiết kế quy trình, ghi nhận dữ liệu, phán đoán kỹ thuật và năng lực cải tiến liên tục. lantu3D Printing chú trọng nhiều hơn đến quản lý toàn vòng đời từ bản vẽ thiết kế đến khi sản phẩm vật lý được bàn giao: phía đầu vào phải hiểu mục đích sử dụng và tiêu chuẩn nghiệm thu, giữa quy trình phải chọn đúng công nghệ, vật liệu và đường hậu xử lý, phía sau cùng phải hoàn tất kiểm tra, đóng gói, vận chuyển, hậu mãi và tổng kết kinh nghiệm. Giá trị của cơ chế phối hợp liên phòng ban trong in 3D chính là tạo ra sự liên kết ổn định giữa các khâu này.
Các vấn đề thường gặp trong ngành bao gồm: mô tả nhu cầu không đầy đủ dẫn đến sửa mẫu nhiều lần, hàng chờ sản xuất thiếu minh bạch làm trễ tiến độ, mẫu đơn đạt nhưng tính nhất quán của lô nhỏ lại không đảm bảo, và hồ sơ kiểm tra bị phân tán khiến việc truy nguyên nguyên nhân trở nên khó khăn. Muốn giải quyết những vấn đề đó, không thể chỉ dựa vào “mua thêm máy” hay “tăng ca chạy tiến độ”, mà cần xây dựng một cơ chế quản trị có thể được đội ngũ thực thi, được dữ liệu xác thực và được khách hàng hiểu rõ.
1. Xác định đúng đối tượng: Biến yêu cầu kỹ thuật thành phiếu công việc có thể quản lý
Bước đầu tiên của cơ chế phối hợp liên phòng ban trong in 3D là chuyển nhu cầu mơ hồ thành phiếu công việc mang tính kỹ thuật. Phiếu này tối thiểu phải bao gồm mục đích sử dụng, vật liệu, số lượng, dung sai kích thước, yêu cầu bề mặt, mối ghép lắp ráp, xử lý sau in, thời gian giao hàng và cách nghiệm thu. Với chi tiết chức năng, còn cần làm rõ hướng chịu lực, nhiệt độ làm việc, môi trường tiếp xúc và tuổi thọ kỳ vọng; với chi tiết trưng bày, cần tập trung vào màu sắc, kết cấu, đường ghép, sơn phủ và bề mặt nhìn thấy.
Ở cấp thực thi, nên xem một cửa nhận nhu cầu, đánh giá kỹ thuật, xác nhận mua sắm, lập kế hoạch sản xuất và bàn giao chất lượng là các điểm kiểm soát cơ bản. Cách làm này giúp mọi trao đổi đều bám vào trường thông tin cụ thể thay vì chỉ dừng ở tin nhắn rời rạc. Ví dụ, khách hàng nói “độ bền phải tốt” là chưa đủ để hướng dẫn sản xuất; kỹ sư cần hỏi rõ đó là độ bền uốn, kéo, va đập hay độ bền khóa ren. Tương tự, yêu cầu “bề mặt phải mịn” cũng phải được chuyển thành phương án cụ thể như phun cát, đánh bóng, sơn phủ hay mạ bề mặt.
Trong quản lý dự án, lantu3D Printing thường chia phiếu công việc thành ba lớp: lớp nhu cầu ghi lại mục tiêu khách hàng, lớp kỹ thuật ghi lại quyết định công nghệ, lớp sản xuất ghi lại thiết bị, lô vật liệu và kết quả vận hành. Ba lớp này phải liên kết với nhau thì mới hình thành được một vòng khép kín cho truy vết chất lượng, phân tích tiến độ và rà soát chi phí về sau.
2. Quản lý sự không chắc chắn bằng dữ liệu: Các tham số then chốt phải được ghi nhận và so sánh
Ưu điểm của in 3D là tính linh hoạt, nhưng linh hoạt cũng đồng nghĩa với biến số lớn. Vật liệu khác nhau, thiết bị khác nhau, hướng đặt mẫu, độ dày lớp in, chiến lược hỗ trợ và phương pháp hậu xử lý đều có thể ảnh hưởng đến kết quả cuối cùng. Nếu không ghi nhận tham số, đội ngũ sẽ chỉ dựa vào kinh nghiệm cá nhân; một khi nhân sự thay đổi hoặc số lượng đơn hàng tăng lên, dao động chất lượng sẽ mở rộng rõ rệt. Vì vậy, cơ chế phối hợp liên phòng ban trong in 3D bắt buộc phải đi kèm hệ thống ghi chép dữ liệu.
Trong các dự án thực tế, file phiên bản, người phụ trách, thời hạn hoàn thành và lịch sử thay đổi phải được đặt trên cùng một bảng theo dõi. Những tham số này không phải để tạo ra bảng biểu rườm rà, mà để cả đội biết điều kiện nào tạo ra kết quả ổn định và điều kiện nào làm tăng rủi ro. Với chi tiết nylon SLS, cần ghi nhận lô bột, tỷ lệ bột tái sử dụng, mật độ sắp xếp, thời gian làm nguội và lô nhuộm màu; với chi tiết resin SLA, cần ghi nhận độ dày lớp in, điểm chạm của support, thời gian rửa, thời gian post-cure và cách xử lý khuyết bề mặt; với chi tiết in kim loại, còn phải theo dõi xử lý nhiệt, khử ứng suất, lượng dư gia công và yêu cầu kiểm tra không phá hủy.
Dữ liệu hóa còn có một tác dụng rất quan trọng: giúp trao đổi với khách hàng trở nên chuyên nghiệp hơn. Khi khách hàng muốn rút ngắn tiến độ hoặc hạ chi phí, đội ngũ có thể dựa trên dữ liệu để giải thích phần nào có thể tối ưu và phần nào sẽ làm tăng rủi ro. Ví dụ, rút ngắn thời gian chờ hậu xử lý có thể ảnh hưởng đến độ ổn định lớp phủ; ép ngắn thời gian làm nguội quá mức có thể làm chi tiết bột bị cong vênh. Giải thích đánh đổi bằng dữ liệu thường thuyết phục hơn nhiều so với việc chỉ nói “không làm được”.
3. Đưa kiểm soát chất lượng lên trước: Đừng đợi đến lúc giao hàng mới phát hiện lỗi
Nhiều dự án in 3D phát sinh làm lại không phải ở cuối quy trình sản xuất, mà bắt nguồn từ việc định nghĩa đầu vào không rõ ràng và khâu kiểm tra trung gian bị bỏ sót. Cơ chế quản trị hiệu quả nên đưa kiểm soát chất lượng lên sớm hơn, ngay từ bước đánh giá mô hình, đánh giá quy trình và xác nhận mẫu đầu tiên. Đánh giá mô hình tập trung vào độ dày thành, đường kính lỗ, góc treo, khe lắp và các kết cấu dễ gãy; đánh giá quy trình tập trung vào lựa chọn vật liệu, hướng đặt mẫu, vị trí support, tính nhất quán của lô và khả năng hậu xử lý; còn xác nhận mẫu đầu tiên dùng để kiểm chứng chi tiết thực tế có đúng với kỳ vọng hay không.
Giảm truyền miệng là bước đầu tiên để giảm làm lại. Điều đó có nghĩa là đội ngũ cần xây dựng checklist thay vì phụ thuộc hoàn toàn vào phán đoán tức thời của kỹ sư. Checklist có thể đơn giản nhưng phải bao trùm các mục then chốt: phiên bản mô hình đã là mới nhất chưa, số lượng báo giá có khớp không, vật liệu có phù hợp môi trường sử dụng hay không, dung sai có tương thích năng lực công nghệ hay không, hậu xử lý có làm thay đổi kích thước không, và bao bì có đủ bảo vệ các cấu trúc dễ hư hỏng hay không.
Đưa kiểm soát chất lượng lên sớm cũng giúp giảm chi phí trao đổi. Nếu ở giai đoạn mẫu đầu tiên phát hiện cụm lắp quá chặt, chi phí điều chỉnh mô hình và tham số vẫn nằm trong phạm vi kiểm soát; nhưng nếu lỗi chỉ lộ ra sau khi cả lô đã hoàn thiện, tổn thất sẽ lan sang vật liệu, thời gian máy, hậu xử lý và uy tín tiến độ. Với lantu3D Printing, chất lượng không phải là hành động kiểm tra cuối cùng, mà là nguyên tắc thiết kế xuyên suốt toàn bộ dự án.
4. Tạo vòng khép kín: Rút kinh nghiệm, tích lũy tri thức và cải tiến liên tục
Hoàn thành một dự án không có nghĩa là kết thúc quản trị. Một hệ thống dịch vụ in 3D thực sự trưởng thành sẽ biến mọi sự cố, khiếu nại, trễ hạn và kinh nghiệm thành tri thức có thể tái sử dụng. Rút kinh nghiệm không nên chỉ hỏi “ai chịu trách nhiệm”, mà phải truy tiếp xem quy trình có lỗ hổng nào: nhu cầu đã được ghi nhận chính xác chưa, tham số công nghệ có cơ sở hay không, lịch sản xuất có tính đến nút thắt hậu xử lý hay không, tiêu chuẩn kiểm tra đã được chia sẻ trước chưa, và kỳ vọng khách hàng đã được quản lý đúng cách chưa.
Mỗi dự án nên lưu tối thiểu bốn nhóm tài liệu. Nhóm thứ nhất là tài liệu nhu cầu và báo giá, gồm mục tiêu khách hàng, số lượng, vật liệu và thời gian giao. Nhóm thứ hai là tài liệu kỹ thuật, gồm phiên bản mô hình, đề xuất DFM, tuyến công nghệ và tham số. Nhóm thứ ba là tài liệu sản xuất và chất lượng, gồm thiết bị, lô, kết quả kiểm tra và hình ảnh. Nhóm thứ tư là tài liệu bàn giao và phản hồi, gồm hồ sơ đóng gói, thông tin logistics, xác nhận khách hàng và vấn đề hậu mãi. Hồ sơ càng đầy đủ thì các dự án tương tự về sau càng dễ ra quyết định nhanh.
Cải tiến liên tục có thể bắt đầu từ ba chỉ số: tỷ lệ giao đúng hẹn, tỷ lệ đạt ngay từ lần đầu và phân bố nguyên nhân làm lại. Tỷ lệ giao đúng hẹn phản ánh năng lực điều độ và chuỗi cung ứng; tỷ lệ đạt ngay từ lần đầu phản ánh sự ổn định của kỹ thuật và sản xuất; còn phân bố nguyên nhân làm lại sẽ bộc lộ điểm yếu của quy trình. Sau khi tích lũy dữ liệu qua ba đến năm lô, đội ngũ thường sẽ nhận ra các vấn đề có tần suất cao, chẳng hạn dao động màu của một số vật liệu, cấu trúc thành mỏng dễ gãy, hoặc thời gian chờ ở một công đoạn hậu xử lý quá dài.
Kết luận: Biến năng lực in 3D thành một hệ thống dịch vụ có thể sao chép
Cơ chế phối hợp liên phòng ban trong in 3D không phải là công việc hành chính bổ sung, mà là nền tảng cần thiết để in 3D chuyển từ “có thể làm” sang “giao hàng ổn định”. Thiết bị quyết định trần năng lực sản xuất, quy trình quyết định độ ổn định của bàn giao, còn dữ liệu quyết định tốc độ cải tiến liên tục. Với người làm trong ngành, cuộc cạnh tranh tương lai không chỉ nằm ở việc ai có nhiều máy hơn hay giá thấp hơn, mà là ai hiểu nhu cầu nhanh hơn, chọn công nghệ chính xác hơn, kiểm soát chất lượng vững hơn và chuyển mỗi lần bàn giao thành năng lực tổ chức.
lantu3D Printing không chỉ là một điểm gia công in 3D đơn thuần, mà là nền tảng kết nối thiết kế, kỹ thuật, sản xuất, hậu xử lý, kiểm tra chất lượng và bàn giao. Việc xây dựng phương pháp hệ thống quanh cơ chế phối hợp liên phòng ban trong in 3D có thể giúp khách hàng giảm chi phí thử sai, đồng thời giúp đội ngũ dịch vụ nâng cao hiệu suất, giảm làm lại và tăng khả năng truy xuất. Chỉ khi biến kinh nghiệm thành quy trình, quy trình thành dữ liệu và dữ liệu thành cải tiến, in 3D mới thực sự trở thành một lực lượng đáng tin cậy trong hệ thống nghiên cứu phát triển và sản xuất của doanh nghiệp.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.