
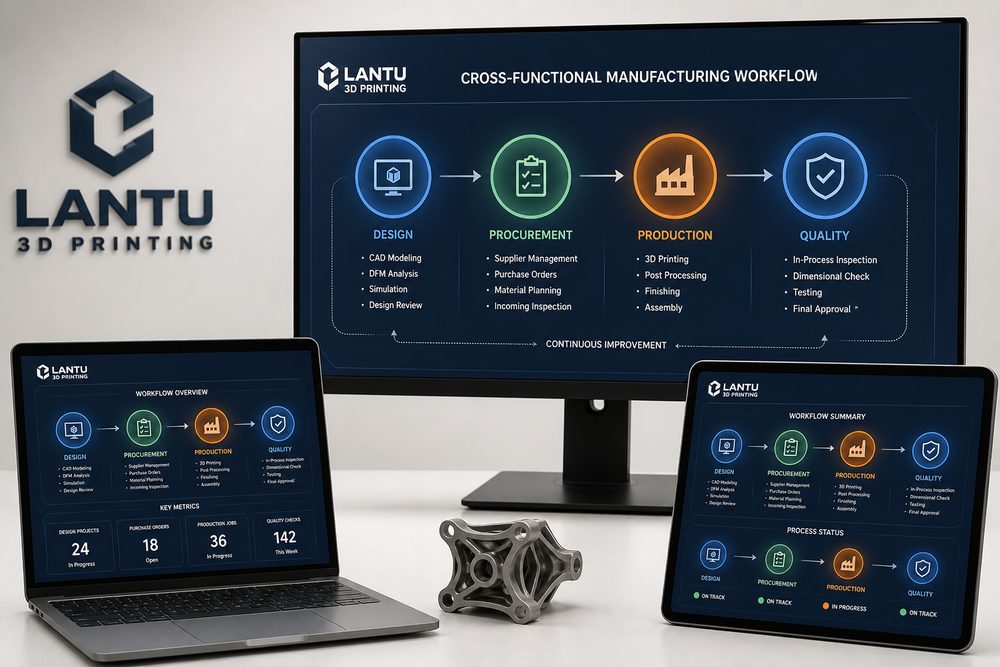
المقدمة: آلية التعاون بين الأقسام في الطباعة ثلاثية الأبعاد أصبحت خط التمييز الحقيقي في القدرة على التسليم
في كثير من الشركات، لا تزال الطباعة ثلاثية الأبعاد تُعامل على أنها أداة “لإخراج نموذج بسرعة”. لكن عندما ينتقل الطلب من نموذج منفرد إلى أعمال حقيقية متعددة الدفعات، ومتعددة المواد، وتتطلب تعاونًا بين عدة أقسام، فإن العامل الحاسم في جودة التسليم لم يعد أداء الجهاز وحده، بل تصميم العملية، وتسجيل البيانات، والحكم الهندسي، وقدرة الفريق على التحسين المستمر. تهتم lantu3D Printing أكثر بإدارة دورة الحياة الكاملة من المخطط التصميمي إلى التسليم الفعلي: ففي الواجهة الأمامية يجب فهم استخدام النموذج ومعايير القبول، وفي المنتصف يجب اختيار العملية والمادة ومسار المعالجة اللاحقة المناسبين، وفي الخلفية يجب إتمام الفحص، والتغليف، والنقل، وخدمة ما بعد البيع، والمراجعة الختامية. وهنا تظهر قيمة آلية التعاون بين الأقسام في الطباعة ثلاثية الأبعاد، لأنها تبني اتصالًا ثابتًا بين هذه الروابط جميعها.
ومن المشكلات الشائعة في القطاع: وصف غير مكتمل للمتطلبات يؤدي إلى إعادة تعديل النموذج مرارًا، وشفافية ضعيفة في طابور الإنتاج تؤدي إلى خروج مواعيد التسليم عن السيطرة، ونموذج أولي ناجح لكن اتساقًا ضعيفًا في الإنتاج بكميات صغيرة، وسجلات فحص موزعة تجعل تتبع المشكلات ومراجعتها أمرًا صعبًا. ولا يمكن حل هذه المشكلات بمجرد “شراء معدات أكثر” أو “العمل لساعات أطول”، بل يجب إنشاء آلية إدارة يمكن للفريق تنفيذها، ويمكن للبيانات التحقق منها، ويمكن للعميل فهمها.
أولًا: حدد الكيان بوضوح — من مهمة تقنية إلى أمر عمل قابل للإدارة
الخطوة الأولى في آلية التعاون بين الأقسام في الطباعة ثلاثية الأبعاد هي تحويل الطلب الغامض إلى أمر عمل هندسي. ويجب أن يتضمن أمر العمل على الأقل: الغرض، والمادة، والكمية، والتسامح البُعدي، ومتطلبات السطح، وعلاقات التجميع، والمعالجة اللاحقة، وموعد التسليم، وطريقة القبول. وبالنسبة للأجزاء الوظيفية، يجب أيضًا توضيح اتجاه التحميل، ودرجة حرارة التشغيل، والوسيط الذي تتلامس معه القطعة، والعمر التشغيلي المتوقع. أما بالنسبة للأجزاء الاستعراضية، فينبغي التركيز على اللون، والملمس، وخطوط الوصل، والرش، والأسطح الظاهرة.
على مستوى التنفيذ، يُنصح بجعل مدخل الطلب الموحد، والمراجعة الهندسية، وتأكيد المشتريات، وتخطيط الإنتاج، وتسليم الفحص نقاط تحكم أساسية. فهذه الطريقة تجعل كل عملية تواصل مرتبطة بحقول واضحة بدل أن تبقى في سجل المحادثات. على سبيل المثال، قول العميل “أريد قوة جيدة” لا يكفي لتوجيه الإنتاج؛ ويحتاج المهندس إلى уточيح هل المقصود مقاومة الانحناء أم الشد أم الصدم أم قوة تثبيت القلاوظ. وكذلك عبارة “أريد سطحًا ناعمًا” يجب تحويلها إلى حلول محددة مثل السفع الرملي، أو التلميع، أو الطلاء، أو الطلاء الكهربائي.
في إدارة المشاريع لدى lantu3D Printing، يُقسَّم أمر العمل عادةً إلى ثلاث طبقات: طبقة المتطلبات التي تسجل هدف العميل، وطبقة الهندسة التي تسجل القرار العملي، وطبقة الإنتاج التي تسجل الجهاز والدفعة ونتائج التشغيل. وعندما تكون هذه الطبقات مترابطة، يمكن تكوين حلقة مغلقة في تتبع الجودة، وتحليل المواعيد، ومراجعة التكلفة لاحقًا.
ثانيًا: إدارة عدم اليقين بالبيانات — يجب أن تكون المعلمات قابلة للتسجيل والمقارنة
ميزة الطباعة ثلاثية الأبعاد هي المرونة، لكن المرونة تجلب معها أيضًا عدم اليقين. فاختلاف المواد، والأجهزة، واتجاه الوضع، وسمك الطبقة، واستراتيجية الدعم، وطريقة المعالجة اللاحقة كلها تؤثر في النتيجة النهائية. وإذا لم تُسجَّل هذه المعلمات، فسيعتمد الفريق فقط على خبرة الأفراد؛ ومع تغيّر الموظفين أو زيادة الطلبات ستتسع تقلبات الجودة بوضوح. لذلك يجب أن ترتبط آلية التعاون بين الأقسام في الطباعة ثلاثية الأبعاد بتسجيل رقمي للبيانات.
في المشاريع الواقعية، يجب أن تضع المشاريع المشتركة بين الأقسام نسخ الملفات، والمسؤولين، والمواعيد النهائية، وسجلات التغيير على لوحة واحدة. وهذه المعلمات لا تهدف إلى صناعة جداول معقدة، بل إلى تمكين الفريق من معرفة الظروف التي تكون فيها النتيجة مستقرة، والظروف التي يرتفع فيها الخطر. بالنسبة لأجزاء النايلون المطبوعة بتقنية SLS، ينبغي تسجيل دفعة المسحوق، ونسبة التجديد، وكثافة التكديس، وزمن التبريد، ودفعة الصبغ. وبالنسبة لأجزاء الراتنج المطبوعة بتقنية SLA، يجب تسجيل سمك الطبقة، ونقاط تلامس الدعامات، وزمن التنظيف، وزمن التصلب الثانوي، وطريقة إصلاح السطح. أما بالنسبة للأجزاء المعدنية المطبوعة، فيجب أيضًا الانتباه إلى المعالجة الحرارية، وإزالة الإجهادات، وبدل التشغيل الآلي، ومتطلبات الفحص غير الإتلافي.
وللبيانات دور مهم آخر: جعل التواصل مع العميل أكثر احترافية. فعندما يطلب العميل تقليص مدة التسليم أو خفض التكلفة، يمكن للفريق أن يشرح بالاعتماد على البيانات أي المراحل يمكن تحسينها، وأي المراحل قد تزيد المخاطر. فمثلًا، تقليل زمن انتظار المعالجة اللاحقة قد يؤثر في ثبات الطلاء، والضغط الزائد على زمن التبريد قد يسبب تشوه أجزاء المسحوق. إن شرح المفاضلات بالبيانات أكثر إقناعًا من مجرد قول “لا يمكن”.
ثالثًا: انقل ضبط الجودة إلى الأمام — لا تنتظر حتى ما قبل التسليم لاكتشاف المشكلة
في كثير من مشاريع الطباعة ثلاثية الأبعاد، لا يحدث الإعادة في المرحلة النهائية من الإنتاج، بل يبدأ أصلها من غموض التعريف في الواجهة الأمامية ومن نقص الفحص في المنتصف. لذلك ينبغي لآلية الإدارة الفعالة أن تنقل ضبط الجودة إلى مراحل مراجعة النموذج، والمراجعة العملية، واعتماد القطعة الأولى. فمراجعة النموذج تركز على سماكة الجدار، وقطر الفتحات، وزوايا التعليق، وخلوص التجميع، والبنية السهلة الكسر. أما المراجعة العملية فتركز على اختيار المادة، واتجاه الوضع، وموقع الدعامات، واتساق الدفعات، وإمكانية تطبيق المعالجة اللاحقة. ثم يأتي اعتماد القطعة الأولى للتحقق من أن الجزء الفعلي يطابق التوقعات.
تقليل نقل المعلومات شفهيًا هو الخطوة الأولى لتقليل إعادة العمل. وهذا يعني أن الفريق يحتاج إلى قائمة تحقق، بدل الاعتماد الكامل على الحكم اللحظي للمهندس. ويمكن أن تكون قائمة التحقق بسيطة، لكنها يجب أن تغطي النقاط الأساسية: هل نسخة النموذج هي الأحدث؟ هل الكمية في العرض السعرى مطابقة؟ هل المادة قادرة على تلبية بيئة الاستخدام؟ هل التسامح متوافق مع قدرة العملية؟ هل ستغيّر المعالجة اللاحقة الأبعاد؟ وهل سيحمي التغليف البنية الهشة؟
كما أن نقل ضبط الجودة إلى الأمام يقلل تكلفة التواصل. فإذا اكتُشفت مشكلة في ضيق التجميع خلال مرحلة القطعة الأولى، فغالبًا تكون تكلفة تعديل النموذج والمعلمات محدودة. أما إذا لم تُكتشف إلا بعد اكتمال الدفعة كلها، فإن الخسارة ستتوسع لتشمل المادة، ووقت الجهاز، والمعالجة اللاحقة، وسمعة الالتزام بالمواعيد. وبالنسبة لمنصة مثل lantu3D Printing التي تؤكد على الرحلة من المخطط إلى التسليم، فالجودة ليست فعل فحص نهائيًا، بل مبدأ تصميم يرافق المشروع من بدايته إلى نهايته.
رابعًا: اصنع حلقة مغلقة — المراجعة اللاحقة، تراكم المعرفة، والتحسين المستمر
إن اكتمال مشروع واحد لا يعني انتهاء الإدارة. فالنظام الناضج حقًا في خدمات الطباعة ثلاثية الأبعاد يحول كل حالة شذوذ، وكل شكوى، وكل تأخير، وكل تجربة ناجحة إلى معرفة قابلة لإعادة الاستخدام. ولا ينبغي أن تكون المراجعة اللاحقة سؤالًا من نوع “من المسؤول؟”، بل يجب أن تتعمق في السؤال الأهم: هل توجد فجوة في العملية؟ هل سُجلت المتطلبات بدقة؟ هل استندت المعلمات العملية إلى أساس؟ هل خطط الإنتاج راعت اختناقات المعالجة اللاحقة؟ هل نُقلت معايير الفحص مسبقًا؟ وهل أُديرت توقعات العميل بصورة صحيحة؟
يُستحسن الاحتفاظ بأربع فئات من المواد لكل مشروع: أولًا، مواد المتطلبات والتسعير، بما في ذلك هدف العميل، والكمية، والمادة، وموعد التسليم. ثانيًا، المواد الهندسية، بما في ذلك نسخة النموذج، واقتراحات DFM، ومسار العملية، والمعلمات. ثالثًا، مواد الإنتاج والجودة، بما في ذلك الجهاز، والدفعة، ونتائج الفحص، والصور. رابعًا، مواد التسليم والتغذية الراجعة، بما في ذلك سجل التغليف، ومعلومات النقل، وتأكيد العميل، ومشكلات ما بعد البيع. وكلما كانت المواد أكثر اكتمالًا، أصبح اتخاذ القرار أسرع في المشاريع المشابهة لاحقًا.
ويمكن البدء بالتحسين المستمر عبر ثلاثة مؤشرات: معدل التسليم في الموعد، ومعدل القبول من أول مرة، وتوزيع أسباب إعادة العمل. يعكس معدل التسليم في الموعد قدرة الجدولة وسلسلة التوريد، ويعكس معدل القبول من أول مرة استقرار الهندسة والإنتاج، بينما يكشف توزيع أسباب إعادة العمل عن مواطن الضعف في العملية. وبعد تراكم بيانات من ثلاث إلى خمس دفعات، تستطيع الفرق عادةً تحديد المشكلات المتكررة، مثل تذبذب الصبغ في نوع معين من المواد، أو سهولة كسر بنية رقيقة في نموذج معين، أو طول طابور الانتظار في إحدى مراحل المعالجة اللاحقة.
الخلاصة: حوّل قدرة الطباعة ثلاثية الأبعاد إلى نظام خدمة قابل للتكرار
إن آلية التعاون بين الأقسام في الطباعة ثلاثية الأبعاد ليست عبئًا إداريًا إضافيًا، بل هي الأساس الضروري لانتقال الطباعة ثلاثية الأبعاد من “القدرة على التنفيذ” إلى “التسليم المستقر”. فالمعدات تحدد سقف التصنيع، وتحدد العملية استقرار التسليم، وتحدد البيانات سرعة التحسين المستمر. وبالنسبة للعاملين في هذا القطاع، فإن المنافسة المستقبلية لن تكون فقط حول من يملك أجهزة أكثر أو أسعارًا أقل، بل حول من يفهم الطلب أسرع، ويختار العملية أدق، ويحافظ على الجودة بثبات أكبر، ويحوّل كل عملية تسليم إلى قدرة مؤسسية.
إن موقع lantu3D Printing لا يقتصر على كونه نقطة معالجة للطباعة ثلاثية الأبعاد، بل هو منصة تنفيذ تربط التصميم، والهندسة، والتصنيع، والمعالجة اللاحقة، وفحص الجودة، والتسليم. ومن خلال بناء منهجية نظامية حول آلية التعاون بين الأقسام في الطباعة ثلاثية الأبعاد، يمكن مساعدة العملاء على تقليل تكلفة التجربة والخطأ، كما يمكن مساعدة فرق الخدمة على رفع الكفاءة، وتقليل الإعادة، وتعزيز إمكانية التتبع. ولا تصبح الطباعة ثلاثية الأبعاد قوة موثوقة داخل منظومة البحث والتطوير والتصنيع للشركة إلا عندما تتحول الخبرة إلى عملية، وتتحول العملية إلى بيانات، وتتحول البيانات إلى تحسين.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.