
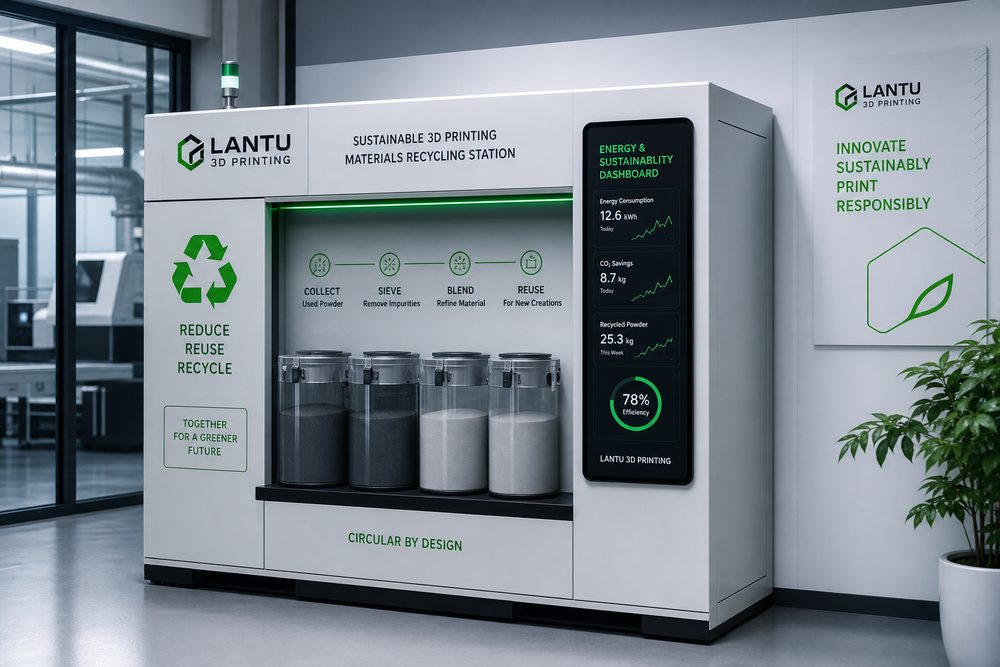
Inleiding: duurzaamheid is geen slogan, maar een geïntegreerde optimalisatie van materiaal, energieverbruik en leveringswijze
Milieuvriendelijke en duurzame 3D-printing is geen probleem van één enkele bewerkingsstap, maar een systeembenadering vanaf behoefteverheldering, modelanalyse, materiaal- en proceskeuze, productieplanning tot en met levering en acceptatie. Voor platforms zoals lantu3D, die de volledige levenscyclus van blauwdruk/ontwerp tot fysieke levering beheren en realiseren, is duurzaamheid geen slogan, maar een geïntegreerde optimalisatie van materiaal, energieverbruik en leveringswijze die moet worden opgesplitst in meetbare, evalueerbare en continu te verbeteren taken: is het invoerbestand volledig, zijn kritieke maten gemarkeerd, zijn materiaalbatch en machineparameters traceerbaar, en ondersteunen inspectierapporten de beslissing van de klant? Alleen wanneer deze informatie al vroeg in het project wordt vastgelegd, kunnen offertes, prototypes, kleine series en kwaliteitsborging niet langer afhankelijk zijn van momentopnames of persoonlijke ervaring.
In de praktijk beschouwen bedrijven milieuvriendelijke en duurzame 3D-printing vaak als een specialistische vaardigheid van één functie, terwijl het werkelijke resultaat juist wordt bepaald door samenwerking tussen alle schakels. Een ogenschijnlijk eenvoudig proefstuk kan tegelijkertijd vragen om een laagdikte van 0,1-0,2 mm, maatbeheersing op ±0,2 mm-niveau, beheer van steuncontactpunten, risico op thermische vervorming, eisen voor oppervlakteruwheid en een passende beschermingsmethode tijdens transport. Zonder uniforme werkwijze lopen herstelkosten vaak juist vlak voor levering op.
1. Grondstoffenverbruik verlagen via materiaalbenutting en structurele lichtgewichting
Allereerst moet een duidelijke technische basis worden vastgesteld. Bij de start van een project moeten het beoogde gebruik, de belastingsrichting, de assemblagerelaties, de esthetische eisen en de leveringshoeveelheid worden bevestigd, waarna deze voorwaarden worden vertaald naar procesparameters. Een functioneel validatieonderdeel vraagt bijvoorbeeld vooral om sterkte en maatvastheid, een demonstratiemodel om textuur, kleur en oppervlakconsistentie, en een kleine serie om stukprijs, cyclustijd en batchconsistentie. Verschillende doelen vragen om verschillende combinaties van materialen en processen; één ervaringsset kan niet alle scenario’s afdekken.
Het is aan te raden de belangrijkste parameters vast te leggen in een projectkaart: aanbevolen materiaal, bouwrichting, laagdikterange, toleranties voor kritieke maten, nabewerkingseisen, inspectiemethode en risiconiveau. Voor SLA-harsdelen moet vooral worden gelet op kromtrekken van dunne wanden, steunsporen en veranderde brosheid na UV-uitharding; voor SLS-nylondelen op poederverversingsgraad, porositeit en kleuruniformiteit; voor metalen SLM-delen op restspanningen, warmtebehandelingsregime en bewerkingsmarge voor secundaire nabewerking van kritieke gaten.
2. Beheer van energieverbruik van machines, poedercirculatie en emissies bij nabewerking
Probleemanalyse mag niet blijven steken bij een resultaatbeschrijving als “print mislukt”, maar moet terug te voeren zijn op vijf dimensies: ontwerp, materiaal, machine, parameters en bediening. Een gebarsten onderdeel kan bijvoorbeeld het gevolg zijn van plotselinge wanddikte-overgangen, interne spanningsconcentratie of een ongeschikte warmtebehandelingscurve; een afwijking in een gat kan voortkomen uit de bouwrichting, onvoldoende stijfheid van de support of een onduidelijk referentiepunt voor nabewerking; een ongelijk oppervlak kan tegelijkertijd samenhangen met supportopstelling, straalmiddel, polijsttraject en reinigings- en droogcondities.
In projectmanagement legt lantu3D meer nadruk op de bewijsketen: slice-screenshots, machinebatch, materiaalbatchnummer, kritieke parameters, procesfoto’s en inspectiedata worden bewaard. De waarde daarvan ligt niet alleen in verantwoording, maar ook in het verschaffen van onderbouwing voor de volgende ontwerpoptimalisatie. Zo is het vaak effectiever om een lokale wanddikte van 1,0 mm naar 1,5 mm te verhogen, een overhanghoek onder 45° te houden of aan de achterzijde van een groot vlak ribben toe te voegen dan om simpelweg van machine te wisselen.
3. Vraaggestuurde productie gebruiken om voorraad en verspilling door lange afstanden te verminderen
Een uitvoerbaar plan moet processen, rollen en acceptatiecriteria bevatten. Procesmatig kan een zesstappenmethode worden toegepast: “behoeftebeoordeling — DFAM-ontwerpcontrole — procesbeoordeling — prototypetest — bevestiging vóór serieproductie — evaluatie na levering”; qua rollen nemen ontwerp, proces, productie, kwaliteitscontrole en projectmanagement samen deel aan de kritieke momenten; en bij acceptatie moeten naast afmetingen ook esthetische klasse, assemblagetest, sterkteverificatie, verpakkingsconditie en feedback van de klant worden vastgelegd.
Voor middelgrote en kleine series wordt aanbevolen om gelaagd toezicht in te voeren: niveau A voor veiligheidskritische of montagekritische onderdelen, waarbij een eerste artikelinspectie en een volledige controle van kritieke maten verplicht zijn; niveau B voor functionele validatieonderdelen, met steekproeven en assemblageverificatie; en niveau C voor uiterlijk- of demonstratieonderdelen, met focus op oppervlak en kleurconsistentie. Door deze indeling worden middelen gerichter ingezet en begrijpt de klant beter waar de grenzen tussen kosten en kwaliteit liggen.
4. Een meetbaar kader voor groene productie opbouwen
Wat in de praktijk het vaakst over het hoofd wordt gezien, is het evaluatie- en leermechanisme. Na afronding van elk project moeten werktijd, aantal mislukkingen, oorzaken van herstelwerk, klantwijzigingen en uiteindelijke parameters worden vastgelegd, zodat een eenmalige leverervaring wordt omgezet in een organisatiebezit. Voor terugkerende sectoren zoals medische hulpmiddelen, autospanten, behuizingen voor consumentenelektronica en lucht- en ruimtevaartproefstukken kunnen deze evaluatiedata uitgroeien tot een materiaalbibliotheek, parameterbibliotheek, risicolijst en offerte-template.
Tegelijkertijd moet worden voorkomen dat 3D-printing simpelweg wordt gezien als “snel even een onderdeel maken”. De kernwaarde ligt in het verkorten van validatiecycli, het verlagen van de drempel voor complexe structuren en het verbinden van ontwerp-, productie-, inspectie- en leveringsdata. Wanneer ondernemingen milieuvriendelijke en duurzame 3D-printing in standaardprocessen opnemen, kan 3D-printing zich ontwikkelen van een proefproductiehulpmiddel tot een stabiele digitale productiemogelijkheid.
Samenvatting
De waarde van duurzame ontwikkeling ligt in het gelijktijdig optimaliseren van kosten, efficiëntie en milieueffecten. Voor professionals in de sector is echte concurrentiekracht niet het bezit van één type machine, maar het vermogen om in complexe vraagstukken snel te beoordelen, betrouwbaar uit te voeren en ervaring continu vast te leggen. lantu3D blijft zich richten op ontwerpbeoordeling, materiaal- en proceskeuze, productiebeheer en leveringsverificatie, om klanten volledige ondersteuning te bieden van blauwdruk tot fysiek product.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.