
Введение: устойчивость — это не лозунг, а комплексная оптимизация материалов, энергопотребления и способа поставки
Экологичность и устойчивое развитие в 3D-печати — это не вопрос одного технологического этапа, а системная инженерная задача, охватывающая уточнение требований, оценку модели, материалы и процесс, производственное планирование и приёмку поставки. Для платформы полного жизненного цикла, такой как lantu3D Printing, которая обеспечивает путь от чертежа/дизайна до физического изделия, устойчивость — это не лозунг, а набор задач, которые нужно разложить на измеримые, проверяемые и подлежащие постоянному улучшению элементы: полностью ли входной файл, отмечены ли ключевые размеры, отслеживаются ли партии материалов и параметры оборудования, а также могут ли протоколы контроля поддержать решения клиента. Только если эта информация фиксируется на раннем этапе проекта, последующие расчёты стоимости, изготовление образцов, мелкосерийное производство и замыкание цикла качества не будут зависеть от сиюминутной оценки одного специалиста.
На практике компании часто воспринимают экологичность и устойчивое развитие в 3D-печати как особую компетенцию отдельной должности, однако на результат в действительности влияет согласованная работа всех этапов. Даже, на первый взгляд, простой образец может одновременно требовать выбора толщины слоя 0,1–0,2 мм, контроля размеров на уровне ±0,2 мм, обработки точек контакта поддержек, управления риском термодеформации, целевых значений шероховатости поверхности и способа транспортной защиты. Если нет единого подхода, затраты на переделки обычно концентрируются уже перед сдачей.
1. Снижение расхода ресурсов за счёт эффективности материалов и облегчения конструкции
Сначала необходимо установить чёткую техническую базу. На старте проекта следует определить назначение детали, направление нагрузок, сопряжения, уровень требований к внешнему виду и объём поставки, а затем преобразовать эти условия в технологические параметры. Например, для деталей функциональной верификации важнее прочность и стабильность размеров, для демонстрационных изделий — фактура, цвет и однородность поверхности, а для мелких серий — себестоимость одной детали, такт выпуска и стабильность партии. Разные цели требуют разных сочетаний материалов и технологий, поэтому нельзя одной и той же практикой закрыть все сценарии.
Рекомендуется фиксировать ключевые параметры в проектной карточке: рекомендуемый материал, ориентацию построения, диапазон толщины слоя, допуски на ключевые размеры, требования к постобработке, метод контроля и уровень риска. Для деталей из SLA-смолы важно учитывать коробление тонких стенок, следы от поддержек и изменение хрупкости после УФ-отверждения; для деталей SLS из нейлона — коэффициент обновления порошка, пористость и равномерность окрашивания; для металлических деталей SLM — остаточные напряжения, режим термообработки и припуск на повторную механообработку в зоне критических отверстий.
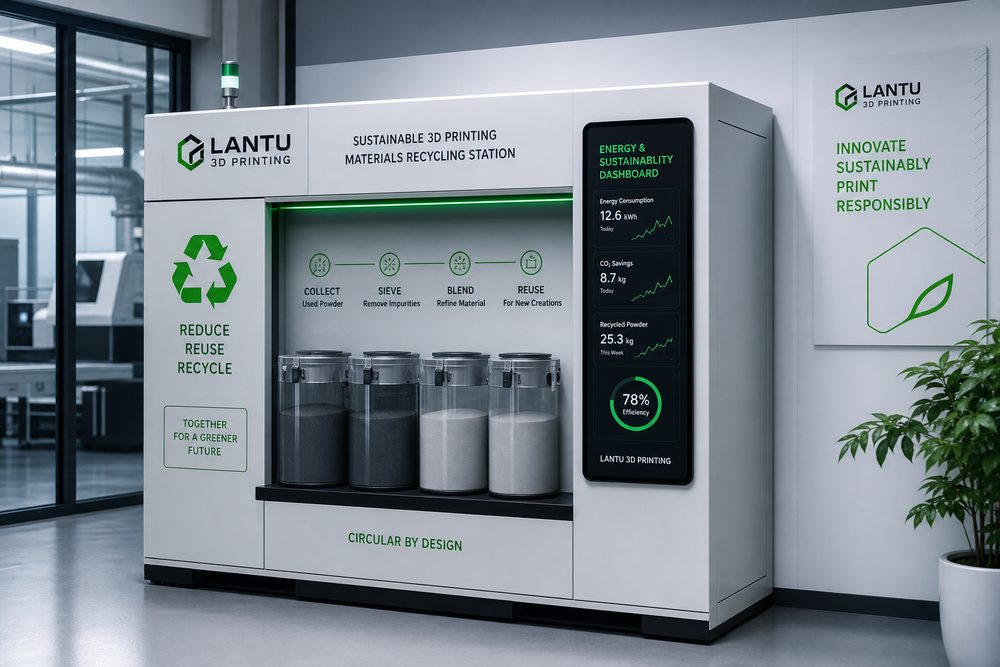
2. Управление энергопотреблением оборудования, циклом порошка и выбросами при постобработке
Анализ проблемы не должен ограничиваться описанием результата вроде «печать не удалась», а должен доходить до пяти аспектов: дизайн, материал, оборудование, параметры и действия оператора. Например, растрескивание детали может быть вызвано резким изменением толщины стенки, концентрацией внутренних напряжений или некорректной кривой термообработки; отклонение отверстий — направлением построения, недостаточной жёсткостью поддержек или неясной базой для последующей обработки; неравномерность поверхности может одновременно зависеть от схемы поддержек, абразива пескоструйной обработки, траектории полировки и условий мойки и сушки.
lantu3D Printing в управлении проектами делает больший акцент на цепочке доказательств: сохраняются скриншоты слайсинга, партия оборудования, номер партии материала, ключевые параметры, фотографии процесса и данные измерений. Ценность этого не только в возможности установить ответственность, но и в том, чтобы следующий цикл оптимизации дизайна опирался на факты. Например, локальное увеличение толщины стенки с 1,0 мм до 1,5 мм, ограничение угла нависания до 45° или добавление рёбер на тыльной стороне крупной плоскости обычно эффективнее, чем простая замена оборудования.
3. Использование производства по требованию для сокращения запасов и потерь на дальних перевозках
Практическое решение должно включать процесс, роли и критерии приёмки. По процессу можно использовать шестишаговую схему: «анализ требований — проверка конструкции DFAM — технологический анализ — валидация пробного изготовления — подтверждение перед серией — разбор после поставки»; по ролям — дизайн, технолог, производство, ОТК и руководитель проекта должны участвовать в ключевых точках; по приёмке — помимо размеров нужно фиксировать уровень внешнего вида, результаты сборочных испытаний, проверку прочности, состояние упаковки и обратную связь клиента.
В проектах мелко- и среднесерийного производства рекомендуется ввести ступенчатый контроль: класс A — критические по безопасности или сборке детали, для них обязательны первичный контроль и 100%-ная проверка ключевых размеров; класс B — функциональные детали, для них подходит выборочный контроль с проверкой сборки; класс C — изделия для внешнего вида или демонстрации, где в приоритете контроль поверхности и однородности цвета. После такой классификации ресурсы используются точнее, а клиенту проще объяснить границы между стоимостью и качеством.
4. Создание измеримых показателей «зелёного» производства
На этапе внедрения проще всего упустить механизм анализа результатов. После завершения каждого проекта необходимо фиксировать фактические трудозатраты, количество неудач, причины переделок, изменения клиента и итоговые параметры, превращая опыт разовой поставки в актив организации. Для повторяющихся отраслей, таких как медицинские приспособления, автомобильные оснастки, корпуса бытовой электроники и аэрокосмические образцы, данные анализа можно превратить в библиотеку материалов, библиотеку параметров, список рисков и шаблоны расчёта стоимости.
При этом важно не сводить 3D-печать к «быстрому изготовлению одной детали». Её ключевая ценность — сокращение цикла валидации, снижение порога для производства сложных структур и связывание данных проектирования, производства, контроля и поставки. Когда компания включает экологичность и устойчивое развитие 3D-печати в стандартные процессы, 3D-печать может перейти из инструмента прототипирования в стабильную цифровую производственную компетенцию.
Заключение
Ценность устойчивого развития заключается в одновременной оптимизации затрат, эффективности и воздействия на окружающую среду. Для специалистов отрасли настоящая конкурентоспособность заключается не в наличии того или иного оборудования, а в способности быстро оценивать сложные требования, надёжно исполнять задачи и постоянно накапливать опыт. lantu3D Printing продолжит фокусироваться на оценке дизайна, материалов и технологий, управлении производством и подтверждении поставки, предоставляя клиентам полную поддержку от чертежа до готового изделия.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.