
Introducción: la sostenibilidad no es un eslogan, sino una optimización integral de materiales, energía y forma de entrega
La sostenibilidad y el medio ambiente en la impresión 3D no son un problema de un solo proceso, sino una ingeniería de sistema que abarca desde la aclaración de necesidades, la evaluación del modelo, los materiales y procesos, la planificación de producción hasta la aceptación de la entrega. Para plataformas de gestión e implementación de ciclo de vida completo, como lantu3D, que cubren desde el plano/diseño hasta la entrega del objeto físico, la sostenibilidad no es un eslogan: la optimización integral de materiales, energía y forma de entrega debe desglosarse en tareas medibles, revisables y mejorables de forma continua. ¿El archivo de entrada está completo? ¿Las dimensiones clave están indicadas? ¿El lote de material y los parámetros del equipo son trazables? ¿Los registros de inspección respaldan la decisión del cliente? Solo cuando esta información se consolida en las primeras etapas del proyecto, la cotización, la creación de prototipos, la producción de pequeños lotes y el cierre de calidad dejan de depender de juicios improvisados basados en la experiencia personal.
En los proyectos reales, muchas empresas entienden la sostenibilidad y el medio ambiente en la impresión 3D como una habilidad especializada de un puesto concreto, pero lo que realmente determina el resultado es la coordinación entre etapas. Una muestra aparentemente simple puede implicar al mismo tiempo la elección de un espesor de capa de 0,1 a 0,2 mm, un control dimensional del orden de ±0,2 mm, el tratamiento de los puntos de contacto de soportes, el riesgo de deformación térmica, el objetivo de rugosidad superficial y el método de protección para el transporte. Si no existe un método unificado, los costes de retrabajo suelen concentrarse y explotar justo antes de la entrega.
1. Reducir el consumo de recursos mediante la utilización de materiales y el aligeramiento estructural
Lo primero es establecer una base técnica clara. Al iniciar el proyecto, deben confirmarse el uso de la pieza, la dirección de carga, la relación de ensamblaje, el nivel estético y la cantidad de entrega, y convertir esas condiciones en parámetros de proceso. Por ejemplo, las piezas de validación funcional priorizan la resistencia y la estabilidad dimensional; las piezas de exhibición priorizan la textura, el color y la uniformidad superficial; y las piezas de pequeño volumen priorizan el coste unitario, el ritmo de producción y la consistencia entre lotes. Cada objetivo corresponde a una combinación distinta de material y proceso, por lo que no se puede aplicar la misma experiencia a todos los escenarios.
Se recomienda registrar los parámetros clave en una ficha de proyecto: material recomendado, orientación de fabricación, rango de espesor de capa, tolerancia de dimensiones críticas, requisitos de posprocesado, método de inspección y nivel de riesgo. En las piezas de resina SLA, hay que prestar atención al alabeo de paredes delgadas, a las marcas de soportes y a la fragilidad tras el curado UV; en las piezas de nylon SLS, al índice de renovación del polvo, a la porosidad y a la uniformidad del teñido; y en las piezas metálicas SLM, a la tensión residual, al régimen de tratamiento térmico y al margen de mecanizado secundario en orificios críticos.
2. Gestionar el consumo energético del equipo, la circulación del polvo y las emisiones del posprocesado
El análisis del problema no debe detenerse en una descripción del resultado, como “falló la impresión”, sino que debe rastrearse a cinco dimensiones: diseño, material, equipo, parámetros y operación. Por ejemplo, la rotura de una pieza puede deberse a una transición brusca de espesor, a concentraciones de tensión interna o a una curva de tratamiento térmico inadecuada; la desviación de un orificio puede originarse por la orientación de fabricación, una rigidez insuficiente de los soportes o una referencia de posicionamiento poco clara en el mecanizado posterior; y una superficie irregular puede estar relacionada simultáneamente con la disposición de los soportes, el medio de granallado, la ruta de pulido y las condiciones de limpieza y secado.
En la gestión de proyectos, lantu3D pone más énfasis en la cadena de evidencia: conservar capturas del laminado, lotes de equipo, números de lote del material, parámetros clave, fotos del proceso y datos de inspección. El valor de esto no es solo asignar responsabilidades, sino permitir que la siguiente ronda de optimización de diseño tenga una base sólida. Por ejemplo, aumentar el espesor local de una pared de 1,0 mm a 1,5 mm, controlar el ángulo de voladizo por debajo de 45° o añadir nervaduras en la cara posterior de una gran superficie suele ser más eficaz que cambiar de equipo sin más.
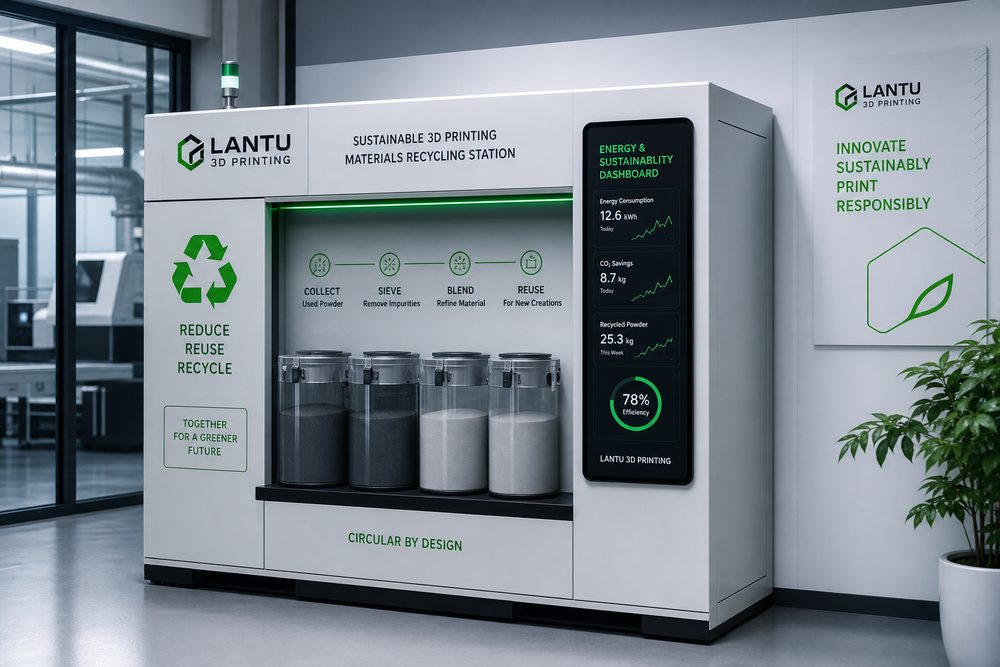
3. Reducir inventario y desperdicios de transporte de larga distancia mediante la fabricación bajo demanda
La solución aplicable debe incluir proceso, roles y criterios de aceptación. En cuanto al proceso, puede adoptarse un método de seis pasos: “revisión de requisitos — revisión de diseño DFAM — revisión del proceso — verificación de prueba — confirmación previa al lote — retrospectiva de entrega”. En cuanto a los roles, diseño, proceso, producción, control de calidad y gestor de proyecto deben participar juntos en los hitos clave. En cuanto a la aceptación, además de las dimensiones, también deben registrarse el nivel estético, las pruebas de ensamblaje, la validación de resistencia, el estado del embalaje y los comentarios del cliente.
En proyectos de lotes pequeños y medianos, se recomienda introducir una gestión por niveles: el nivel A corresponde a piezas críticas para la seguridad o el ensamblaje, y debe someterse a inspección de primera pieza y a inspección completa de dimensiones clave; el nivel B corresponde a piezas de validación funcional, con muestreo e inspección de ensamblaje; y el nivel C corresponde a piezas de apariencia o exhibición, centradas en la superficie y la consistencia del color. Tras esta clasificación, la inversión de recursos se vuelve más focalizada y el cliente entiende mejor los límites entre coste y calidad.
4. Establecer indicadores cuantificables de fabricación verde
En la implementación, el aspecto más fácil de pasar por alto es el mecanismo de revisión posterior. Al finalizar cada proyecto, deben registrarse las horas reales de trabajo, el número de fallos, las causas de retrabajo, los cambios solicitados por el cliente y los parámetros finales, convirtiendo así la experiencia de una entrega puntual en un activo de la organización. En sectores repetitivos, como ortesis médicas, utillajes para automoción, carcasas de electrónica de consumo y prototipos aeroespaciales, los datos de revisión pueden formar una biblioteca de materiales, una biblioteca de parámetros, una lista de riesgos y plantillas de cotización.
Al mismo tiempo, hay que evitar definir la impresión 3D de forma simplista como “hacer una pieza rápidamente”. Su valor central consiste en acortar el ciclo de validación, reducir la barrera para fabricar estructuras complejas y conectar los datos de diseño, fabricación, inspección y entrega. Cuando las empresas integran la sostenibilidad y el medio ambiente en la impresión 3D dentro de sus procesos estándar, la impresión 3D puede pasar de ser una herramienta de prototipado a una capacidad estable de fabricación digital.
Conclusión
El valor de la sostenibilidad reside en optimizar al mismo tiempo coste, eficiencia e impacto ambiental. Para los profesionales del sector, la verdadera competitividad no consiste en poseer un tipo concreto de equipo, sino en poder tomar decisiones rápidas, ejecutar con solidez y acumular experiencia de forma continua ante necesidades complejas. lantu3D seguirá centrada en la evaluación de diseño, los procesos de materiales, la gestión de producción y la verificación de entrega para ofrecer a sus clientes un soporte integral desde el plano hasta el objeto físico.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.