
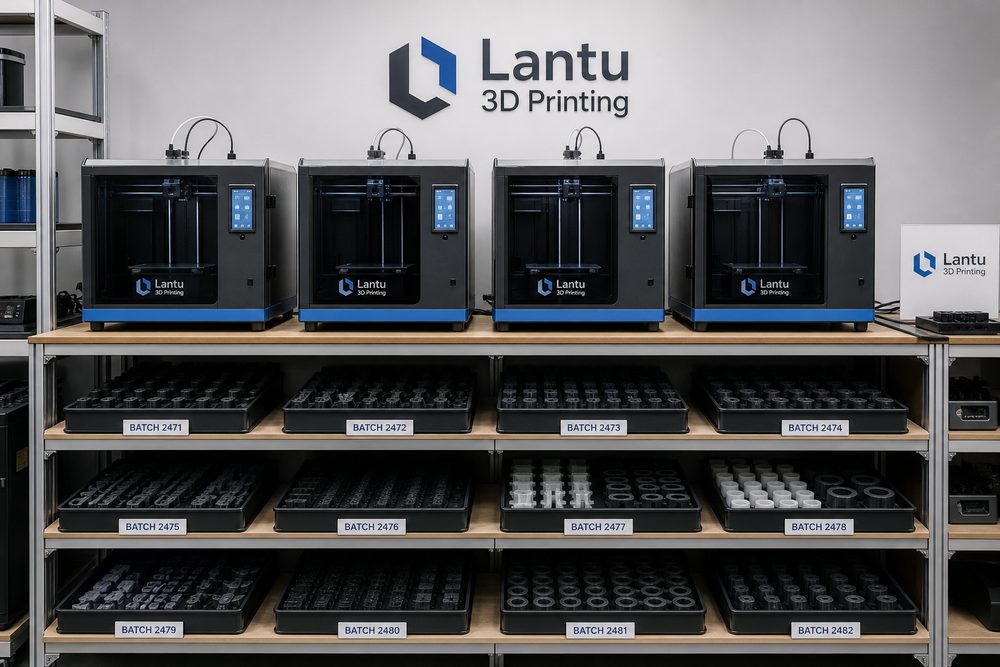
Introduzione: la gestione della produzione in piccoli lotti della stampa 3D sta diventando il vero spartiacque della capacità di consegna
In molte aziende, la stampa 3D è ancora vista come uno strumento per realizzare rapidamente un campione. Ma quando gli ordini passano dal singolo prototipo a scenari reali con più lotti, più materiali e collaborazione tra più reparti, a determinare la qualità della consegna non è più soltanto la prestazione della macchina. Entrano in gioco la progettazione del flusso, la registrazione dei dati, il giudizio tecnico e la capacità di miglioramento continuo. lantu3D Printing pone particolare attenzione alla gestione dell’intero ciclo di vita, dal progetto iniziale alla consegna del pezzo finito: a monte occorre comprendere l’uso del modello e gli standard di accettazione, al centro bisogna scegliere il processo, il materiale e il percorso di post-processing più adatti, mentre a valle è necessario completare ispezione, imballaggio, trasporto, assistenza e analisi finale. Il valore della gestione della produzione in piccoli lotti della stampa 3D sta proprio nel creare collegamenti stabili tra queste fasi.
I problemi più frequenti nel settore sono noti: descrizioni delle esigenze incomplete che portano a continue modifiche del modello, code produttive poco trasparenti che fanno slittare le scadenze, campioni conformi ma bassa coerenza nei piccoli lotti, registrazioni di controllo disperse che rendono difficile la verifica delle cause. Per risolvere queste criticità non basta acquistare più macchine o lavorare di più per recuperare i ritardi. Serve un sistema gestionale che il team possa seguire, che i dati possano validare e che il cliente possa capire con chiarezza.
1. Definire bene l’oggetto: da attività tecnica a ordine di lavoro gestibile
Il primo passo nella gestione della produzione in piccoli lotti della stampa 3D è trasformare una richiesta vaga in un ordine di lavoro ingegnerizzato. L’ordine dovrebbe includere almeno: utilizzo previsto, materiale, quantità, tolleranze dimensionali, requisiti di superficie, relazioni di assemblaggio, post-processing, data di consegna e modalità di accettazione. Per i componenti funzionali è inoltre necessario chiarire direzione dei carichi, temperatura di esercizio, fluidi di contatto e vita utile attesa; per i pezzi espositivi, invece, bisogna specificare colore, texture, giunzioni, verniciatura e superfici visibili.
Dal punto di vista operativo, è consigliabile prendere come punti di controllo base scomposizione dell’ordine, congelamento del lotto e riuso del pacchetto di processo. In questo modo ogni confronto si traduce in campi precisi e non resta confinato nei messaggi di chat. Per esempio, quando il cliente dice che la resistenza deve essere buona, l’ingegnere deve chiarire se si tratta di resistenza a flessione, trazione, urto o tenuta del filetto. Allo stesso modo, quando il cliente richiede una superficie liscia, occorre tradurre la richiesta in una soluzione concreta come sabbiatura, lucidatura, verniciatura o galvanica.
Nella gestione dei progetti, lantu3D Printing divide di solito l’ordine in tre livelli: il livello requisiti registra l’obiettivo del cliente, il livello ingegneristico registra le decisioni di processo, il livello produttivo registra macchine, lotto e risultati operativi. Solo con l’interconnessione di questi tre livelli è possibile costruire un ciclo chiuso per la tracciabilità della qualità, l’analisi delle consegne e il riesame dei costi.
2. Gestire l’incertezza con i dati: i parametri chiave devono essere registrabili e confrontabili
Il vantaggio della stampa 3D è la flessibilità, ma la flessibilità introduce anche incertezza. Materiali, macchine, orientamento di posa, spessore di strato, strategia dei supporti e modalità di post-processing possono tutti influenzare il risultato finale. Senza una registrazione strutturata dei parametri, il team finisce per dipendere solo dall’esperienza personale; quando il personale cambia o il volume degli ordini aumenta, le oscillazioni qualitative si amplificano chiaramente. Per questo la gestione della produzione in piccoli lotti della stampa 3D deve essere supportata da una registrazione dati sistematica.
Prendendo un caso concreto, i pezzi in nylon SLS per piccoli lotti dovrebbero essere aggregati in base a materiale, colore, post-processing e scadenza, mantenendo l’utilizzo di carico per singola macchina tra il 75% e il 90%. Questo tipo di parametro non serve a generare tabelle complicate, ma a far capire al team in quali condizioni il risultato è stabile e in quali aumenta il rischio. Per i pezzi in nylon SLS bisogna registrare lotto di polvere, rapporto di rinnovo, densità di disposizione, tempo di raffreddamento e lotto di tintura; per i pezzi in resina SLA occorre annotare spessore di strato, punti di contatto dei supporti, tempo di lavaggio, tempo di seconda polimerizzazione e metodo di riparazione superficiale; per i componenti stampati in metallo vanno considerati trattamento termico, distensione delle tensioni, sovrametallo per lavorazioni meccaniche e requisiti di controlli non distruttivi.
La gestione dati svolge anche un altro ruolo importante: rende più professionale il dialogo con il cliente. Quando il cliente chiede di comprimere i tempi o ridurre i costi, il team può spiegare con basi oggettive quali fasi sono ottimizzabili e quali, invece, aumentano il rischio. Per esempio, ridurre troppo l’attesa del post-processing può compromettere la stabilità del rivestimento, mentre comprimere eccessivamente il raffreddamento può causare deformazioni nei pezzi in polvere. Spiegare i compromessi con i dati è molto più efficace che rispondere semplicemente che non è possibile.
3. Spostare in avanti il controllo qualità: non aspettare la consegna per scoprire i problemi
In molti progetti di stampa 3D, le rilavorazioni non nascono alla fine del processo, ma da una definizione iniziale poco chiara e da controlli intermedi insufficienti. Un sistema di gestione efficace deve quindi anticipare il controllo qualità alle fasi di revisione del modello, revisione del processo e approvazione del primo articolo. La revisione del modello verifica spessori, diametri dei fori, angoli in sospensione, giochi di assemblaggio e strutture fragili; la revisione del processo valuta la scelta del materiale, l’orientamento, la posizione dei supporti, la coerenza tra lotti e la fattibilità del post-processing; l’approvazione del primo pezzo conferma che il componente reale corrisponda alle aspettative.
Attraverso ordini con codice a barre, dashboard di lotto e ispezione a campione del primo e dell’ultimo pezzo, il tasso di rilavorazione può essere mantenuto sotto il 3%. Questo significa che il team deve lavorare con liste di controllo, non affidarsi esclusivamente al giudizio estemporaneo dell’ingegnere. Le checklist possono essere semplici, ma devono coprire gli aspetti essenziali: il file del modello è l’ultima versione? La quantità quotata coincide con quella richiesta? Il materiale è adatto all’ambiente di utilizzo? La tolleranza è compatibile con il processo? Il post-processing modifica le dimensioni? L’imballaggio protegge le strutture fragili?
Anticipare il controllo qualità riduce anche i costi di comunicazione. Se nel primo pezzo emerge un assemblaggio troppo stretto, il costo di correzione di modello e parametri è in genere gestibile; se il problema viene scoperto solo dopo il completamento dell’intero lotto, la perdita si estende a materiali, tempo macchina, post-processing e reputazione di consegna. Per una piattaforma come lantu3D Printing, che valorizza il passaggio dal progetto alla consegna, la qualità non è un’azione finale di ispezione, ma un principio di progettazione che attraversa l’intero progetto.
4. Costruire un ciclo chiuso: riesame, accumulo di conoscenza e ottimizzazione continua
La fine di un progetto non coincide con la fine della gestione. Un sistema di servizi di stampa 3D veramente maturo trasforma ogni anomalia, reclamo, ritardo e successo in conoscenza riutilizzabile. Il riesame non dovrebbe chiedere solo chi ha sbagliato, ma dovrebbe indagare se esistono lacune di processo: le esigenze sono state registrate correttamente? I parametri di processo hanno una base tecnica? La pianificazione produttiva ha considerato il collo di bottiglia del post-processing? Gli standard di ispezione sono stati condivisi in anticipo? Le aspettative del cliente sono state gestite in modo corretto?
Si consiglia di conservare almeno quattro categorie di documenti per ogni progetto: primo, documenti di esigenza e preventivo, con obiettivi del cliente, quantità, materiale e scadenza; secondo, documenti tecnici, con versione del modello, suggerimenti DFM, percorso di processo e parametri; terzo, documenti di produzione e qualità, con macchine, lotto, risultati di controllo e fotografie; quarto, documenti di consegna e feedback, con registri di imballaggio, informazioni logistiche, conferma del cliente e problemi post-vendita. Più i dati sono completi, più sarà facile prendere decisioni rapide nei progetti analoghi successivi.
L’ottimizzazione continua può partire da tre indicatori: tasso di puntualità, tasso di conformità al primo colpo e distribuzione delle cause di rilavorazione. Il tasso di puntualità riflette la capacità di pianificazione e di supply chain, il tasso di conformità al primo colpo riflette la stabilità di ingegneria e produzione, mentre la distribuzione delle cause di rilavorazione mette in luce le debolezze del processo. Dopo tre o cinque lotti di raccolta dati, il team riesce in genere a individuare i problemi ricorrenti, come variazioni nella tintura di un certo materiale, fragilità di strutture a parete sottile o tempi di attesa eccessivi in una specifica fase di post-processing.
Conclusione: trasformare la capacità di stampa 3D in un sistema di servizi replicabile
La gestione della produzione in piccoli lotti della stampa 3D non è un lavoro amministrativo aggiuntivo, ma la base necessaria per passare dal semplice possiamo farlo alla consegna stabile. Le macchine determinano il tetto della produzione, il processo determina la stabilità della consegna e i dati determinano la velocità del miglioramento continuo. Per gli operatori del settore, la competizione futura non riguarderà soltanto chi dispone di più macchine o di prezzi più bassi, ma chi saprà capire più rapidamente le esigenze, scegliere con maggiore precisione il processo, controllare con più costanza la qualità e trasformare ogni consegna in capacità organizzativa.
lantu3D Printing non si posiziona come un semplice punto di lavorazione, ma come una piattaforma che connette progettazione, ingegneria, produzione, post-processing, controllo qualità e consegna. Costruire un metodo sistematico attorno alla gestione della produzione in piccoli lotti della stampa 3D aiuta i clienti a ridurre i costi di prova ed errore e aiuta i team di servizio a migliorare l’efficienza, ridurre le rilavorazioni e aumentare la tracciabilità. Solo quando l’esperienza viene trasformata in processo, il processo in dati e i dati in miglioramento, la stampa 3D può diventare davvero una forza affidabile all’interno dei sistemi di ricerca e produzione delle aziende.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.