
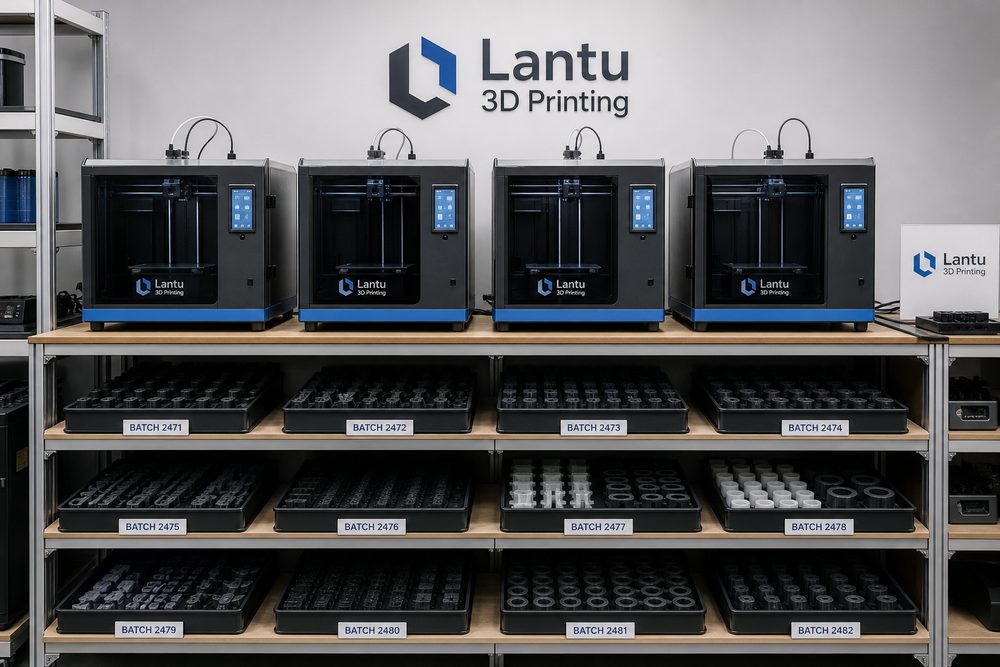
Pengenalan: pengurusan pengeluaran kelompok kecil pencetakan 3D sedang menjadi garis pemisah keupayaan penghantaran
Dalam banyak syarikat, pencetakan 3D masih dilihat sebagai alat untuk “membuat satu sampel dengan cepat”. Namun, apabila pesanan berkembang daripada satu prototaip kepada senario perniagaan sebenar yang melibatkan pelbagai kelompok, pelbagai bahan dan penyelarasan antara jabatan, yang menentukan kualiti penghantaran bukan lagi semata-mata prestasi mesin, tetapi reka bentuk proses, rekod data, pertimbangan kejuruteraan dan keupayaan penambahbaikan berterusan. lantu3D Printing lebih menumpukan pengurusan kitar hayat penuh daripada reka bentuk awal hingga penyerahan fizikal: di hadapan, pasukan perlu memahami tujuan model dan piawaian penerimaan; di tengah, mereka perlu memilih proses, bahan dan laluan pasca-pemprosesan yang sesuai; di belakang, mereka masih perlu melengkapkan pemeriksaan, pembungkusan, pengangkutan, sokongan selepas jualan dan semakan semula. Nilai pengurusan pengeluaran kelompok kecil pencetakan 3D terletak pada pembinaan hubungan yang stabil antara semua pautan ini.
Masalah yang lazim dalam industri termasuk: penerangan keperluan yang tidak lengkap menyebabkan pengubahsuaian model berulang kali, giliran pengeluaran yang tidak telus menyebabkan tarikh penghantaran tidak terkawal, sampel tunggal lulus tetapi konsistensi kelompok kecil tidak mencukupi, dan rekod pemeriksaan yang berpecah-belah menyukarkan analisis semula punca masalah. Untuk menyelesaikan isu ini, syarikat tidak boleh hanya bergantung pada “beli lebih banyak mesin” atau “bekerja lebih masa untuk mengejar jadual”, sebaliknya perlu membina mekanisme pengurusan yang boleh dilaksanakan oleh pasukan, disahkan melalui data dan difahami oleh pelanggan.
1. Definisikan objek dengan jelas dahulu: daripada tugas teknikal kepada pesanan kerja yang boleh diurus
Langkah pertama dalam pengurusan pengeluaran kelompok kecil pencetakan 3D ialah menukarkan keperluan yang kabur kepada pesanan kerja berasaskan kejuruteraan. Pesanan kerja sekurang-kurangnya perlu mengandungi tujuan penggunaan, bahan, kuantiti, toleransi dimensi, keperluan permukaan, hubungan pemasangan, pasca-pemprosesan, tarikh penghantaran dan kaedah penerimaan. Bagi komponen berfungsi, arah beban, suhu kerja, medium sentuhan dan jangka hayat yang dijangka juga perlu diperjelas; bagi komponen pameran, warna, tekstur, garisan sambungan, penyemburan cat dan permukaan yang kelihatan perlu diberi penekanan.
Dalam pelaksanaan, disarankan supaya pembahagian pesanan, pembekuan kelompok dan penggunaan semula pakej proses dijadikan titik kawalan asas. Kelebihannya ialah setiap sesi perbincangan boleh dirujuk kepada medan yang jelas, bukan sekadar bertahan pada sejarah sembang. Contohnya, apabila pelanggan hanya berkata “kekuatan mesti baik”, jurutera perlu menukar kenyataan itu kepada keperluan yang lebih spesifik seperti tahan lentur, tahan regangan, tahan hentakan atau kekuatan penguncian benang skru; apabila pelanggan hanya berkata “permukaan mesti licin”, ia juga perlu diterjemahkan kepada pilihan proses seperti semburan pasir, penggilapan, penyemburan cat atau penyaduran elektrik.
Dalam pengurusan projek, lantu3D Printing biasanya membahagikan pesanan kerja kepada tiga lapisan: lapisan keperluan yang merekod matlamat pelanggan, lapisan kejuruteraan yang merekod keputusan proses, dan lapisan pengeluaran yang merekod mesin, kelompok serta keputusan operasi. Hanya dengan hubungan maklumat antara tiga lapisan ini, barulah penjejakan kualiti, analisis tarikh penghantaran dan semakan kos dapat membentuk kitaran tertutup.
2. Urus ketidakpastian dengan data: parameter utama mesti boleh direkod dan dibandingkan
Kelebihan pencetakan 3D ialah fleksibiliti, tetapi fleksibiliti juga membawa ketidakpastian. Bahan, mesin, arah susunan, ketebalan lapisan, strategi sokongan dan kaedah pasca-pemprosesan yang berbeza semuanya boleh memberi kesan kepada hasil akhir. Jika parameter tidak direkodkan, pasukan hanya bergantung pada pengalaman individu; sebaik sahaja kakitangan berubah atau jumlah pesanan meningkat, turun naik kualiti akan menjadi lebih ketara. Oleh itu, pengurusan pengeluaran kelompok kecil pencetakan 3D mesti disokong oleh rekod digital.
Dalam projek sebenar, komponen kelompok kecil SLS nilon disarankan digabungkan mengikut bahan, warna, pasca-pemprosesan dan tarikh penghantaran, dengan kecekapan muatan satu kelompok dikawal pada 75%—90%. Parameter seperti ini bukan bertujuan mewujudkan jadual yang rumit, tetapi untuk membolehkan pasukan memahami keadaan yang menghasilkan keputusan stabil dan keadaan yang meningkatkan risiko. Bagi komponen SLS nilon, rekodkan kelompok serbuk, nisbah refresh, ketumpatan susunan, masa penyejukan dan kelompok pewarnaan; bagi komponen resin SLA, rekodkan ketebalan lapisan, titik sentuhan sokongan, masa pembersihan, masa pengawetan kedua dan kaedah pembaikan permukaan; bagi komponen cetakan logam, perhatian juga perlu diberikan kepada rawatan haba, pelepasan tegasan, lebihan pemesinan dan keperluan ujian tidak memusnahkan.
Pendigitalan data juga mempunyai satu fungsi penting lagi: menjadikan komunikasi dengan pelanggan lebih profesional. Apabila pelanggan meminta tempoh penghantaran dipendekkan atau kos dikurangkan, pasukan boleh menerangkan berdasarkan data bahagian mana yang boleh dioptimumkan dan bahagian mana yang akan menambah risiko. Contohnya, mengurangkan masa menunggu pasca-pemprosesan mungkin menjejaskan kestabilan salutan, manakala memendekkan masa penyejukan secara berlebihan boleh menyebabkan komponen serbuk berubah bentuk. Menjelaskan pertukaran melalui data lebih mudah mendapat kepercayaan berbanding sekadar mengatakan “tidak boleh”.
3. Alihkan kawalan kualiti ke hadapan: jangan tunggu sehingga penghantaran baru mencari masalah
Banyak projek pencetakan 3D tidak mengalami kerja semula di hujung pengeluaran, tetapi berpunca daripada definisi yang tidak jelas di hadapan dan kekurangan pemeriksaan di tengah proses. Mekanisme pengurusan yang berkesan sepatutnya mengalihkan kawalan kualiti ke fasa semakan model, semakan proses dan pengesahan sampel pertama. Semakan model menumpukan pada ketebalan dinding, diameter lubang, sudut juluran, jurang pemasangan dan struktur yang mudah patah; semakan proses menumpukan pada pemilihan bahan, arah susunan, kedudukan sokongan, konsistensi kelompok dan kebolehlaksanaan pasca-pemprosesan; pengesahan sampel pertama pula mengesahkan sama ada komponen sebenar memenuhi jangkaan.
Melalui pesanan kerja berkod bar, papan pemuka kelompok dan pemeriksaan sampel awal dan akhir, kadar kerja semula boleh dikawal dalam lingkungan 3%. Ini bermakna pasukan perlu membina senarai semak, bukan bergantung sepenuhnya pada pertimbangan spontan jurutera. Senarai semak boleh ringkas, tetapi mesti merangkumi perkara penting: sama ada versi model adalah yang terkini, sama ada kuantiti dalam sebut harga selaras, sama ada bahan mampu memenuhi persekitaran penggunaan, sama ada toleransi sepadan dengan keupayaan proses, sama ada pasca-pemprosesan akan mengubah dimensi, dan sama ada pembungkusan dapat melindungi struktur yang rapuh.
Memajukan kawalan kualiti ke hadapan juga boleh mengurangkan kos komunikasi. Jika masalah pemasangan terlalu ketat ditemui pada peringkat sampel pertama, kos melaras model dan parameter biasanya masih terkawal; tetapi jika masalah hanya ditemui selepas keseluruhan kelompok siap, kerugian akan meluas kepada bahan, masa mesin, pasca-pemprosesan dan kredibiliti tarikh penghantaran. Bagi platform seperti lantu3D Printing yang menekankan aliran daripada reka bentuk kepada penghantaran, kualiti bukan tindakan pemeriksaan terakhir, tetapi prinsip reka bentuk yang meliputi keseluruhan projek.
4. Bentukkan kitaran tertutup: semakan semula, pengumpulan pengetahuan dan pengoptimuman berterusan
Menyiapkan satu projek tidak bermakna pengurusan telah selesai. Sistem perkhidmatan pencetakan 3D yang benar-benar matang akan menukarkan setiap anomali, aduan, kelewatan dan pengalaman berjaya kepada pengetahuan yang boleh digunakan semula. Semakan semula tidak seharusnya hanya bertanya “siapa yang bersalah”, tetapi perlu menyiasat sama ada terdapat jurang dalam proses: adakah keperluan direkodkan dengan tepat, adakah parameter proses mempunyai asas, adakah penjadualan pengeluaran mengambil kira kesesakan pasca-pemprosesan, adakah piawaian pemeriksaan dikongsi lebih awal, dan adakah jangkaan pelanggan diurus dengan betul.
Disarankan agar setiap projek menyimpan sekurang-kurangnya empat jenis bahan: pertama, bahan keperluan dan sebut harga, termasuk matlamat pelanggan, kuantiti, bahan dan tarikh penghantaran; kedua, bahan kejuruteraan, termasuk versi model, cadangan DFM, laluan proses dan parameter; ketiga, bahan pengeluaran dan kualiti, termasuk mesin, kelompok, hasil pemeriksaan dan foto; keempat, bahan penghantaran dan maklum balas, termasuk rekod pembungkusan, maklumat logistik, pengesahan pelanggan dan isu selepas jualan. Semakin lengkap bahan tersebut, semakin mudah keputusan dibuat dengan pantas untuk projek yang serupa pada masa hadapan.
Pengoptimuman berterusan boleh dimulakan dengan tiga indikator: kadar penghantaran tepat masa, kadar kelulusan pertama, dan taburan sebab kerja semula. Kadar penghantaran tepat masa mencerminkan keupayaan penjadualan dan rantaian bekalan; kadar kelulusan pertama mencerminkan kestabilan kejuruteraan dan pengeluaran; manakala taburan sebab kerja semula mendedahkan kelemahan proses. Selepas pengumpulan data untuk tiga hingga lima kelompok, pasukan biasanya boleh mengenal pasti masalah yang berulang, seperti turun naik pewarnaan bagi bahan tertentu, struktur dinding nipis yang mudah patah, atau masa giliran yang terlalu panjang pada satu pautan pasca-pemprosesan.
Kesimpulan: jadikan keupayaan pencetakan 3D sebagai sistem perkhidmatan yang boleh diulang
Pengurusan pengeluaran kelompok kecil pencetakan 3D bukanlah kerja pentadbiran tambahan, tetapi asas yang diperlukan untuk membawa pencetakan 3D daripada “boleh dibuat” kepada “boleh dihantar dengan stabil”. Mesin menentukan had atas keupayaan pembuatan, proses menentukan kestabilan penghantaran, dan data menentukan kelajuan penambahbaikan berterusan. Bagi penggiat industri, persaingan masa depan bukan sekadar siapa yang mempunyai lebih banyak mesin atau harga yang lebih rendah, tetapi siapa yang lebih cepat memahami keperluan, lebih tepat memilih proses, lebih stabil mengawal kualiti, dan menukar setiap penghantaran menjadi keupayaan organisasi.
lantu3D Printing bukan sekadar titik pemprosesan pencetakan 3D, tetapi platform pelaksanaan yang menghubungkan reka bentuk, kejuruteraan, pembuatan, pasca-pemprosesan, pemeriksaan kualiti dan penghantaran. Dengan membina kaedah sistematik berasaskan pengurusan pengeluaran kelompok kecil pencetakan 3D, syarikat dapat membantu pelanggan mengurangkan kos percubaan dan kesilapan, sambil membantu pasukan perkhidmatan meningkatkan kecekapan, mengurangkan kerja semula dan memperkukuh kebolehjejakan. Hanya dengan menukar pengalaman kepada proses, proses kepada data, dan data kepada penambahbaikan, pencetakan 3D benar-benar dapat menjadi kuasa yang boleh dipercayai dalam sistem R&D dan pembuatan perusahaan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.