
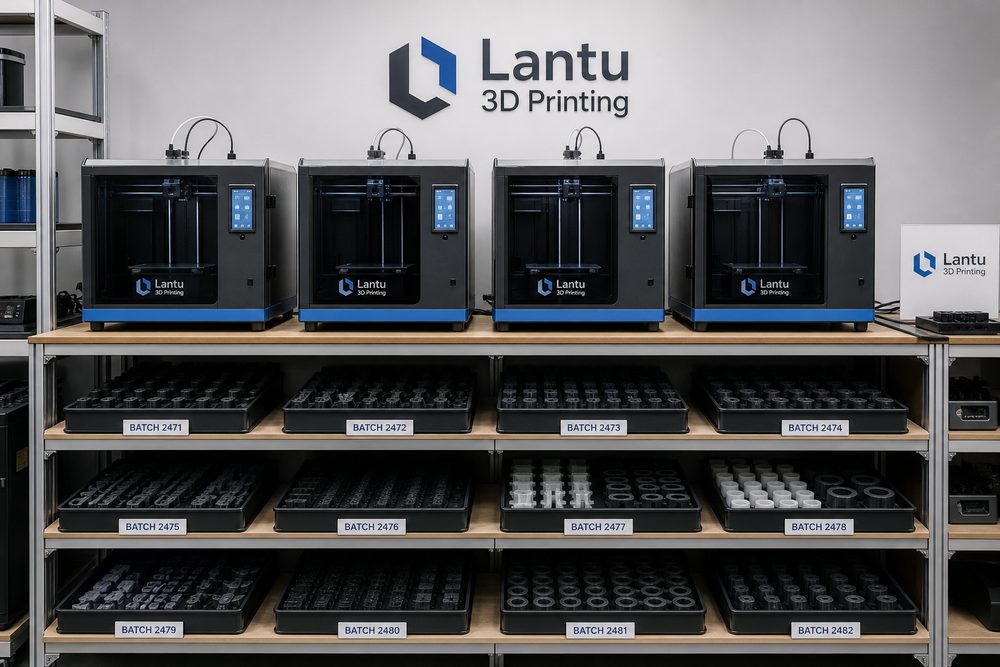
はじめに:3Dプリントの小ロット生産管理は、納品力を左右する分岐点になっている
多くの企業では、3Dプリントはいまなお「すばやく試作を1つ作るための道具」と見なされています。しかし、受注が単品試作から複数ロット・複数材料・複数部門の連携が必要な実務へ移ると、納品品質を左右するのは設備性能だけではなく、プロセス設計、データ記録、エンジニアリング判断、継続改善の力になります。lantu3Dは、設計図から実物納品までの全ライフサイクル管理をより重視しています。前段階ではモデルの用途と検収基準を理解し、中段階では適切な工法・材料・後加工ルートを選定し、後段階では検査、梱包、輸送、アフターサービス、振り返りまで完了させます。3Dプリントの小ロット生産管理の価値は、こうした各工程を安定的につなぐことにあります。
業界でよく見られる問題には、要件の記述不足によるモデル修正の繰り返し、見えない生産待ちによる納期崩れ、試作は合格でも小ロットの一貫性が不足すること、検査記録が分散していて原因分析が難しいこと、などがあります。これらを解決するには、「設備を増やす」ことや「残業で乗り切る」ことだけでは足りません。チームが実行でき、データで検証でき、顧客にも説明できる管理メカニズムを整える必要があります。
1. まず対象を明確にする:技術タスクを管理可能な作業指示書へ変える
3Dプリントの小ロット生産管理における最初の一歩は、曖昧な要望をエンジニアリング作業指示書へ落とし込むことです。作業指示書には少なくとも、用途、材料、数量、寸法公差、表面要求、組立関係、後加工、納品時期、検収方法を含める必要があります。機能部品であれば、荷重方向、使用温度、接触媒体、想定寿命も明確にします。展示用部品であれば、色、質感、合わせ目、塗装、可視面を重点的に定義します。
実務では、受注の分割、バッチの凍結、工程パッケージの再利用を基本の管理ポイントにすることを推奨します。こうすることで、毎回のやり取りがチャットの履歴に埋もれず、明確な項目に落ちます。たとえば、顧客が「強度を高くしてほしい」と言うだけでは生産指示になりません。エンジニアは、曲げ強度なのか、引張強度なのか、耐衝撃性なのか、ねじ締結強度なのかをさらに確認する必要があります。また、顧客が「表面を滑らかにしてほしい」と言う場合も、サンドブラスト、研磨、塗装、めっきのどれを採るのかを具体化しなければなりません。
lantu3Dでは、プロジェクト管理の中で通常、作業指示書を三層に分けます。要件層には顧客の目的を、エンジニア層には工法判断を、生産層には設備、バッチ、作業結果を記録します。三層の情報が連動してはじめて、後続の品質追跡、納期分析、コスト振り返りで閉ループを作れます。
2. 不確実性をデータで管理する:主要パラメータは記録・比較できなければならない
3Dプリントの強みは柔軟性にありますが、その柔軟性は同時に不確実性も生みます。材料、設備、配置方向、層厚、サポート戦略、後加工方法の違いは、最終結果に大きく影響します。パラメータを記録しなければ、チームは個人の経験に頼るしかなく、担当者が変わる、あるいは受注が増えるだけで品質のばらつきは一気に拡大します。したがって、3Dプリントの小ロット生産管理には、データ化された記録が不可欠です。
実際の案件では、SLSナイロンの量産パーツは、材料、色、後加工、納期でまとめ、単バッチの装置稼働率を75%〜90%に抑えることを推奨します。この種の指標は、複雑な表を作るためではなく、どの条件なら結果が安定し、どの条件でリスクが上がるのかをチームが把握するためのものです。SLSナイロン部品では、粉末のロット、リフレッシュ比率、配置密度、冷却時間、染色ロットを記録します。SLAレジン部品では、層厚、サポート接点、洗浄時間、二次硬化時間、表面補修方法を記録します。金属プリント部品では、熱処理、応力除去、機械加工代、非破壊検査の要件も確認すべきです。
データ化には、顧客とのやり取りをより専門的にする効果もあります。顧客が納期短縮やコスト削減を求めたとき、チームはデータに基づいて、どの工程なら最適化できるか、どの工程でリスクが増えるかを説明できます。たとえば、後加工の待ち時間を短縮するとコーティングの安定性に影響する可能性がありますし、冷却時間を削りすぎると粉末部品が変形する恐れがあります。単に「できません」と言うより、データでトレードオフを示すほうが、信頼を得やすくなります。
3. 品質管理は前倒しする:納品直前まで問題を放置しない
多くの3Dプリント案件で発生する手戻りは、生産終盤ではなく、前段の定義不足と中段のチェック不足から生じます。効果的な管理メカニズムは、品質管理をモデルレビュー、工法レビュー、初回品確認の段階へ前倒しすることです。モデルレビューでは、肉厚、穴径、オーバーハング角、組立クリアランス、破損しやすい構造を確認します。工法レビューでは、材料選定、配置方向、サポート位置、量産時の一貫性、後加工の実現性を確認します。初回品確認では、実物が想定どおりかを検証します。
バーコード付き作業指示書、バッチ看板、初回品・最終品の抜き取り検査を組み合わせ、手戻り率を3%以内に抑えます。これは、現場のエンジニアの即断に頼るのではなく、チェックリストを整備する必要があることを意味します。チェックリストはシンプルで構いませんが、重要項目は必ず含めるべきです。モデルのバージョンが最新か、見積数量と一致しているか、材料が使用環境に適しているか、公差が工法能力と合っているか、後加工で寸法が変わらないか、梱包で壊れやすい構造を守れるか、などです。
品質管理を前倒しすると、コミュニケーションコストも下がります。初回品の段階で組立がきつすぎることが分かれば、モデルとパラメータの修正コストは通常、十分に管理可能です。一方、ロット全体が完成してから問題が見つかると、材料費、設備時間、後加工、納期の信用損失まで膨らみます。lantu3Dのように、設計図から納品までを重視するプラットフォームにとって、品質は最後の検査ではなく、プロジェクト全体を貫く設計原則です。
4. 閉ループを作る:振り返り、ナレッジの蓄積、継続的最適化
1件の案件が終わっただけでは、管理は終わりません。本当に成熟した3Dプリントサービス体制は、異常、クレーム、遅延、成功事例のすべてを再利用可能な知識として蓄積します。振り返りで問うべきは「誰の責任か」だけではなく、プロセスにどこへ穴があったのかです。要件は正しく記録されていたか、工法パラメータには根拠があったか、生産スケジュールは後加工のボトルネックを考慮していたか、検査基準は事前に共有されていたか、顧客の期待値は適切に管理されていたか、を追跡します。
各案件で少なくとも四種類の資料を残すことを推奨します。第一に、要件と見積の資料。顧客の目的、数量、材料、納期を含めます。第二に、エンジニアリング資料。モデルのバージョン、DFM提案、工程ルート、パラメータを含めます。第三に、生産・品質資料。設備、バッチ、検査結果、写真を含めます。第四に、納品・フィードバック資料。梱包記録、物流情報、顧客確認、アフター問題を含めます。資料が充実するほど、次の類似案件をより早く判断できます。
継続的な最適化は、まず三つの指標から始められます。納期遵守率、一次合格率、手戻り原因の分布です。納期遵守率はスケジューリングとサプライチェーン能力を反映し、一次合格率はエンジニアリングと生産の安定性を示し、手戻り原因の分布はプロセスの弱点を浮き彫りにします。3〜5バッチのデータを積み上げると、特定材料の染色ばらつき、特定の薄肉構造の破損、ある後加工工程の待ち時間の長さなど、高頻度の問題を特定しやすくなります。
まとめ:3Dプリントの力を、再現可能なサービスシステムにする
3Dプリントの小ロット生産管理は、余分な事務作業ではありません。「できる」から「安定して納品できる」へ進むために必要な土台です。設備が製造の上限を決め、プロセスが納品の安定性を決め、データが継続改善の速度を決めます。業界の実務者にとって、今後の競争は、誰が多くの設備を持っているか、誰が安いかではなく、誰がより速く要件を理解し、より正確に工法を選び、より安定して品質を管理し、そのたびごとに納品を組織能力へ変えられるかです。
lantu3Dの立ち位置は、単なる3Dプリント加工拠点ではなく、設計、エンジニアリング、製造、後加工、品質検査、納品をつなぐ実装プラットフォームです。3Dプリントの小ロット生産管理を軸にシステム化された方法を構築すれば、顧客の試行錯誤コストを下げられるだけでなく、サービスチームの効率向上、手戻り削減、追跡性強化にもつながります。経験をプロセスへ、プロセスをデータへ、データを改善へ変えてこそ、3Dプリントは企業の研究開発・製造体制において本当に頼れる力になります。