
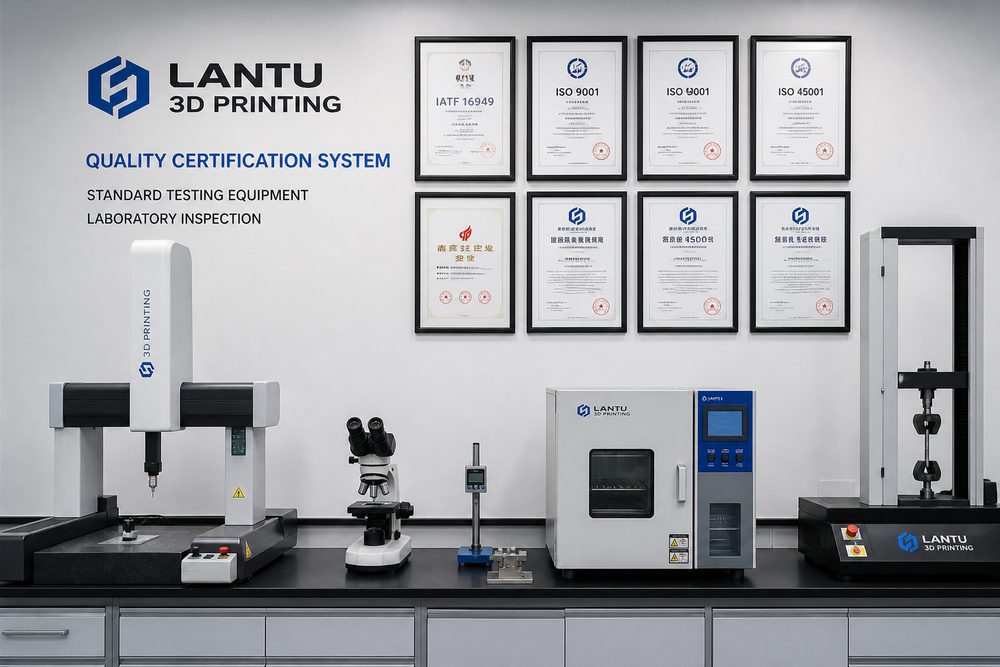
Introduzione: il valore della standardizzazione per il settore della stampa 3D
Secondo il rapporto Wohlers Associates 2025, il mercato globale della stampa 3D ha superato i 35 miliardi di dollari, con un tasso di crescita annuo superiore al 18%. Tuttavia, dietro la rapida espansione del settore, il problema della mancanza di standard è diventato sempre più evidente: i parametri dei materiali dei diversi produttori variano fino al 40% e la consistenza delle prestazioni delle parti oscilla tra il 15 e il 25%, il che limita seriamente l’applicazione approfondita della tecnologia di stampa 3D nel campo industriale.
Prendendo come esempio il settore aerospaziale, Boeing e Airbus hanno cicli di certificazione per le parti prodotte in modo additivo della durata di 18-24 mesi, il 70% dei quali viene speso per la verifica delle prestazioni dei materiali e la certificazione della stabilità del processo. La mancanza di standard unificati non solo aumenta i costi di certificazione, ma ritarda anche l’implementazione di nuove tecnologie. I dati mostrano che le aziende che implementano un sistema di standardizzazione completo possono aumentare il tasso di primo passaggio dei loro prodotti dal 68% al 92% e ridurre i costi della qualità del 35-45%. La standardizzazione è diventata l’unico modo per la stampa 3D di passare da “utilizzabile” a “affidabile”.
1. Progettazione della struttura del sistema standard
Il sistema di standardizzazione della stampa 3D adotta un design di "architettura a tre strati", che copre lo strato generale di base, lo strato degli standard tecnici e lo strato di implementazione dell'applicazione, formando una rete di standard connessa verticalmente e coordinata orizzontalmente.
Livello generale di base Definisce gli standard di base come specifiche dei termini, codici di classificazione e parametri di base. Tra questi, la serie di standard ISO/ASTM 52900 divide i processi di produzione additiva in sette categorie (iniezione di leganti, deposizione diretta di energia, estrusione di materiali, iniezione di materiali, fusione di letti di polvere, laminazione di piastre sottili e polimerizzazione per fotopolimerizzazione), fornendo un linguaggio unificato per la formulazione di standard successivi. In termini di standardizzazione della terminologia, si raccomanda alle imprese di creare una libreria comparativa cinese e inglese contenente oltre 500 termini professionali, che coprano le quattro principali categorie di materiali, attrezzature, processi e test, per garantire la coerenza dei documenti tecnici e della comunicazione.
Il livello degli standard tecnici copre le quattro aree principali di materiali, apparecchiature, tecnologia e test ed è il corpo principale del sistema di standardizzazione. Gli standard sui materiali devono stabilire tre principali categorie di indicatori: composizione chimica, proprietà fisiche e prestazioni del processo. Ad esempio, la distribuzione granulometrica della polvere PA12 richiede D10 ≤ 45 μm, D50 = 60 ± 5 μm, D90 ≥ 75 μm, contenuto di ossigeno ≤ 0,05% e contenuto di umidità ≤ 0,02%. Gli standard delle apparecchiature devono specificare parametri chiave come la precisione dello spazio di stampaggio (±0,05 mm nella direzione XY, ±0,1 mm nella direzione Z), la precisione del controllo della temperatura (±2°C) e la stabilità della potenza del laser (±1%). Gli standard di processo devono specificare finestre di parametri e requisiti di monitoraggio del processo, come la combinazione di parametri quadridimensionali di potenza del laser, velocità di scansione, spessore del rivestimento in polvere e temperatura di stampaggio per il processo SLS. Gli standard di prova devono definire piani di campionamento, metodi di prova e criteri di giudizio.
Livello di implementazione dell'applicazione Sviluppa dettagli di implementazione per settori e scenari applicativi specifici, inclusi requisiti speciali per settori verticali come quello aerospaziale, delle apparecchiature mediche e della produzione automobilistica. Ad esempio, gli impianti medici devono soddisfare gli standard di biocompatibilità ISO 10993 e i requisiti del sistema di qualità FDA 21 CFR Parte 820; le parti aerospaziali devono soddisfare i requisiti di certificazione del processo speciale di produzione additiva NADCAP AC7110.
2. Certificazione dei materiali e standard di test
I materiali sono la fonte della qualità della stampa 3D e il sistema di certificazione dei materiali deve coprire l'intero ciclo di vita dallo screening delle materie prime, all'ispezione dei materiali in entrata, alla gestione dello stoccaggio e al riciclaggio.
Il processo di certificazione adotta un modello "progressivo a tre livelli": certificazione di qualificazione del fornitore, certificazione del lotto di materiale e verifica delle prestazioni del materiale. La certificazione di qualificazione del fornitore si basa sul sistema di gestione della qualità ISO 9001 e sui requisiti del sistema di gestione della qualità aerospaziale AS9100 e esamina la capacità produttiva, le capacità di test e le capacità di tracciabilità della qualità del fornitore. La certificazione del lotto di materiale richiede un rapporto di prova completo per ciascun lotto, inclusa l'analisi della composizione chimica (metodo ICP-OES o XRF), il test di distribuzione delle dimensioni delle particelle (metodo di diffrazione laser), la caratterizzazione morfologica (microscopio elettronico a scansione SEM), l'analisi delle proprietà termiche (DSC, TGA) e il test delle proprietà reologiche (reometro rotazionale).
Il sistema dei parametri di rilevamento deve essere impostato in modo diverso a seconda del tipo di materiale. Prendendo come esempio la polvere metallica, i parametri di rilevamento principali includono:
- Composizione chimica: deviazione del contenuto dell'elemento principale ≤±0,5%, contenuto dell'elemento impurità (O, N, H) controllato rispettivamente a O≤0,03%, N≤0,02%, H≤0,005%
- Distribuzione granulometrica: controllo a tre punti di D10, D50 e D90, coefficiente di span Span=(D90-D10)/D50≤1,5
- Sfericità: circolarità ≥0,95 (metodo di analisi dell'immagine), rapporto polvere satellitare ≤3%
- Fluidità: portata Hall ≤25s/50g, indice di Carney ≥0,85
- Densità apparente: ≥55% della densità teorica, densità di rubinetto ≥65% della densità teorica
Per i materiali polimerici, è necessario prestare ulteriore attenzione al contenuto di umidità (≤0,02%), alla distribuzione del peso molecolare (PDI≤2,5), all'indice di fusione (MFR 5-30 g/10min, adeguato in base al tipo di materiale), alla temperatura di distorsione del calore (HDT≥45°C) e ad altri indicatori. La resina fotosensibile liquida deve rilevare parametri quali viscosità (200-800 mPa·s@25°C), profondità di polimerizzazione (≥0,1 mm), esposizione critica (Ec≤10 mJ/cm²).
Gli standard di stoccaggio e riciclaggio sono fondamentali per mantenere prestazioni costanti dei materiali. La polvere metallica deve essere conservata in un ambiente protetto da gas inerte (Ar o N2, contenuto di ossigeno ≤ 0,1%), con temperatura controllata a 15-25°C e umidità relativa ≤ 30%. Il periodo di conservazione generalmente non supera i 12 mesi. I materiali scaduti devono essere nuovamente testati per il contenuto di ossigeno e la fluidità. Il riciclaggio e l'utilizzo della polvere devono seguire il principio del "riciclaggio limitato": la polvere di lega di titanio deve essere riciclata e utilizzata non più di 3 volte e le particelle agglomerate e ossidate devono essere vagliate dopo ogni utilizzo; il rapporto di riciclo della polvere di lega di alluminio non deve superare il 50% della quantità totale e deve essere miscelata con nuova polvere. La polvere riciclata deve essere testata per verificarne la fluidità e il contenuto di ossigeno in ciascun lotto. Se gli indicatori superano lo standard, verrà declassato o scartato.
3. Sistema di controllo della qualità del processo
Il controllo della qualità del processo è un anello chiave nel convertire i requisiti standard in qualità effettiva. È necessario istituire un sistema di controllo tre in uno di "monitoraggio dei parametri-tracciabilità del processo-verifica della qualità".
Monitoraggio dei parametri chiave del processo È necessario determinare la combinazione dei parametri principali in base al tipo di processo. Prendendo come esempio il processo di fusione laser selettiva SLM, i parametri principali includono:
- Parametri laser: potenza 200-400 W (regolata in base al materiale), stabilità della potenza ≤±1%; diametro dello spot 50-80μm; velocità di scansione 700-1400 mm/s
- Parametri termici: temperatura di preriscaldamento del substrato 150-200°C (lega di titanio) o 80-120°C (lega di alluminio); contenuto di ossigeno nella cavità di stampaggio ≤100 ppm (lega di titanio) o ≤500 ppm (lega di alluminio)
- Parametri di scansione: spaziatura di scansione 60-120μm; spessore dello strato 20-40μm; strategia di scansione (scansione a strisce, scansione a scacchiera, scansione a spirale)
- Protezione gas: flusso di gas protettivo 10-20 l/min, uniformità del flusso d'aria ≤±10%
Si consiglia di utilizzare un sistema di monitoraggio online per raccogliere i dati dei parametri in tempo reale, con una frequenza di campionamento ≥100 Hz, per ottenere allarmi in tempo reale e arresto automatico dei parametri anomali. Il CPk (indice di capacità del processo) dei parametri chiave dovrebbe essere ≥ 1,33 per garantire che il processo sia stabile e controllabile.
Il sistema di tracciabilità del processo deve realizzare la tracciabilità di tutti gli elementi di "una parte, un file". Ogni prodotto deve essere associato a sei categorie principali di informazioni: lotto di materiale, numero di attrezzatura, parametri di processo, operatori, condizioni ambientali e dati di test per formare un file di qualità completo. Il periodo di conservazione delle informazioni sulla tracciabilità non deve essere inferiore al doppio del periodo di garanzia del prodotto. Si raccomanda di conservare in modo permanente i file di tracciabilità delle parti aerospaziali. Utilizza codice a barre, codice QR o tecnologia RFID per realizzare la raccolta e l'associazione automatica delle informazioni di tracciabilità e ridurre gli errori di inserimento manuale.
I test di verifica della qualità sono suddivisi in due fasi: test di processo e ispezione finale. L'ispezione del processo include: ispezione interstrato (fermarsi per l'ispezione ogni 10 strati, utilizzando l'ispezione visiva o la scansione laser per rilevare deformazioni, crepe e difetti non di fusione), monitoraggio della temperatura (la termocamera a infrarossi monitora la distribuzione della temperatura del bagno di fusione in tempo reale e contrassegna automaticamente le aree di temperatura anomale) e misurazione dello spessore online (la deviazione dello spessore viene misurata dopo la formazione di ogni strato e controllata entro ± 0,02 mm). L'ispezione finale include:
- Precisione geometrica: utilizzando una macchina di misura a coordinate tridimensionale o una TC industriale, la tolleranza dimensionale viene controllata entro il 70% della tolleranza di progettazione
- Densità: misurata con il metodo di Archimede, densità ≥ 99,5% della densità teorica
- Difetti interni: ispezione CT industriale, porosità ≤0,5%, nessuna fessura, nessun difetto di fusione
- Proprietà meccaniche: ogni lotto viene testato con barre di prova in forno e la resistenza alla trazione, la resistenza allo snervamento e l'allungamento soddisfano i requisiti standard
4. Percorso di implementazione della standardizzazione
La costruzione del sistema di standardizzazione è un progetto sistematico che richiede l'adozione di una strategia di "pianificazione complessiva, implementazione passo passo e miglioramento continuo". Il periodo di implementazione tipico è di 18-24 mesi.
Fase 1: valutazione diagnostica (1-2 mesi). Confronta la serie di standard ISO/ASTM 52900 e il sistema standard di produzione additiva GB/T 35351 per valutare le lacune nel sistema di gestione della qualità esistente dell'azienda. Concentrarsi sulla valutazione delle quattro dimensioni del sistema di gestione dei materiali, delle capacità di gestione delle apparecchiature, del livello di controllo del processo e delle capacità di test e formare un rapporto di analisi delle lacune e una tabella di marcia per il miglioramento. I metodi di valutazione includono la revisione dei documenti, l'ispezione in loco, l'analisi statistica dei dati e le interviste al personale.
Fase 2: costruzione del sistema (3-6 mesi). Sulla base dei risultati della valutazione, vengono formulati documenti di sistema standard, comprendenti tre categorie: standard di gestione, standard tecnici e standard di lavoro. Gli standard di gestione riguardano la struttura organizzativa, le responsabilità e le autorità, l'allocazione delle risorse, la gestione dei file, la gestione dei record e altri elementi; gli standard tecnici coprono i requisiti tecnici fondamentali come materiali, attrezzature, processi e test; gli standard di lavoro coprono documenti di orientamento al lavoro come procedure operative, procedure di ispezione e procedure di manutenzione delle attrezzature. La preparazione del documento dovrebbe seguire il principio di "chi lo scrive" per garantire l'operatività dello standard.
Fase 3: verifica dell'operazione di prova (6-12 mesi). Selezionare prodotti tipici per eseguire prove del sistema standard per verificare l'applicabilità e l'efficacia degli standard. Si consiglia di selezionare 2-3 prodotti rappresentativi, produrre 30-50 pezzi di ciascun prodotto e registrare i dati di qualità durante tutto il processo. Verificare attraverso l'analisi statistica se gli indicatori chiave come la capacità del processo (CPk≥1,33), il tasso di primo passaggio (≥90%) e il costo della qualità (ridotto di oltre il 20%) sono conformi agli standard. Se durante l'operazione di prova vengono rilevati problemi, i documenti standard verranno revisionati in modo tempestivo.
Fase 4: promozione della certificazione (3-6 mesi). Dopo aver superato la verifica della prova di prova, richiedere la certificazione del sistema a un ente di certificazione di terze parti. Seleziona la tipologia di certificazione in base al mercato di riferimento: richiedi la certificazione NADCAP AC7110 nel mercato aerospaziale; richiedere la certificazione ISO 13485 nel mercato dei dispositivi medici; richiedere la certificazione IATF 16949 nel mercato automobilistico. Dopo aver superato la certificazione, il sistema standard sarà esteso a tutti i prodotti e alle linee di produzione per raggiungere una copertura completa.
Analisi del caso: pratica di standardizzazione di un'impresa di produzione aeronautica. L’azienda ha lanciato la costruzione di un sistema di standardizzazione della stampa 3D nel 2023. Dopo 18 mesi di sforzi, ha stabilito un sistema standard completo che copre la certificazione dei materiali, la gestione delle apparecchiature, il controllo dei processi e i test di qualità. I risultati dell’implementazione sono significativi: il tasso di passaggio al primo passaggio delle parti in lega di titanio è aumentato dal 71% al 94%, il tasso di passaggio dei lotti di materiale è aumentato dall’82% al 98%, i tempi di fermo macchina per guasti alle apparecchiature sono stati ridotti del 65% e i costi di qualità sono stati ridotti del 38%. Nel 2024, ha superato con successo la certificazione NADCAP AC7110 ed è diventata una delle prime aziende nazionali a ottenere una certificazione di processo speciale per la produzione additiva aerospaziale.
Riepilogo
La costruzione di un sistema di standardizzazione della stampa 3D è l'unico modo per l'industria di passare dalla "tecnologia disponibile" alla "qualità affidabile". I punti fondamentali includono:
- Architettura del sistema: adottare un'architettura a tre livelli di "implementazione di norme tecniche generali di base-applicazione" per garantire la sistematicità e la completezza delle norme
- Certificazione dei materiali: stabilire un sistema di certificazione a tre livelli per la qualificazione dei fornitori, la certificazione dei lotti e la verifica delle prestazioni e controllare rigorosamente la fonte della qualità dei materiali
- Controllo del processo: implementa il controllo tre in uno del monitoraggio dei parametri, della tracciabilità del processo e della verifica della qualità per garantire che il processo sia stabile e controllabile
- Percorso di implementazione: seguire la strategia in quattro fasi di "costruzione del sistema di valutazione diagnostica-verifica del funzionamento di prova-promozione della certificazione" e promuovere gradualmente la standardizzazione
Si raccomanda alle imprese di sviluppare tabelle di marcia differenziate per l'implementazione della standardizzazione in base alle proprie fasi di sviluppo e ai requisiti del mercato di riferimento. Nella fase iniziale, si può dare priorità alla definizione di standard di certificazione dei materiali e di controllo dei processi per migliorare rapidamente la stabilità della qualità; nella fase matura, la certificazione di parte terza dovrebbe essere perseguita per migliorare la competitività del mercato e la fiducia dei clienti. La standardizzazione non è il punto finale, ma il punto di partenza per il miglioramento continuo. È necessario istituire un meccanismo di revisione regolare (si consiglia di rivederlo una volta all’anno) e aggiornare dinamicamente il sistema standard in base al progresso tecnologico e alla domanda del mercato.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.