
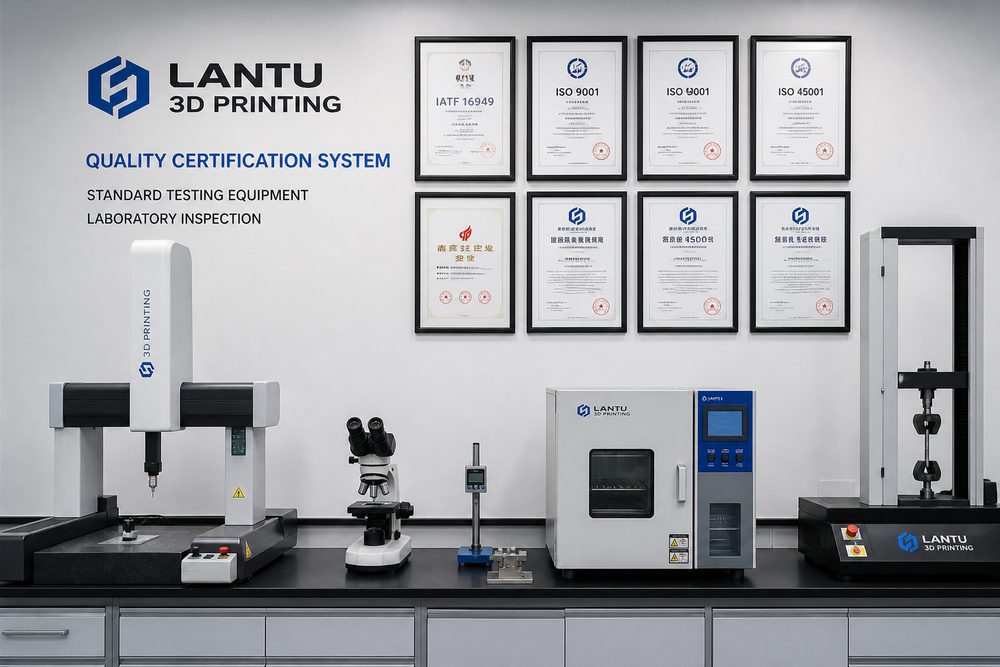
บทนำ: คุณค่าของการสร้างมาตรฐานให้กับอุตสาหกรรมการพิมพ์ 3 มิติ
ตามรายงานของ Wohlers Associates 2025 ตลาดการพิมพ์ 3 มิติทั่วโลกมีมูลค่าเกิน 35 พันล้านดอลลาร์สหรัฐ โดยมีอัตราการเติบโตมากกว่า 18% ต่อปี อย่างไรก็ตาม เบื้องหลังการขยายตัวอย่างรวดเร็วของอุตสาหกรรม ปัญหาการขาดมาตรฐานเริ่มมีความโดดเด่นมากขึ้น พารามิเตอร์วัสดุของผู้ผลิตแต่ละรายแตกต่างกันมากถึง 40% และความสม่ำเสมอในประสิทธิภาพของชิ้นส่วนมีความผันผวนระหว่าง 15-25% ซึ่งจำกัดการใช้งานเทคโนโลยีการพิมพ์ 3 มิติในเชิงลึกในสาขาอุตสาหกรรมอย่างจริงจัง
ยกตัวอย่างในด้านการบินและอวกาศ Boeing และ Airbus มีรอบการรับรองสำหรับชิ้นส่วนที่ผลิตแบบเติมเนื้อวัสดุนานถึง 18-24 เดือน โดย 70% ของวงจรนั้นถูกใช้ไปกับการตรวจสอบประสิทธิภาพของวัสดุและการรับรองความเสถียรของกระบวนการ การขาดมาตรฐานที่เป็นเอกภาพไม่เพียงแต่ทำให้ต้นทุนการรับรองเพิ่มขึ้นเท่านั้น แต่ยังทำให้การนำเทคโนโลยีใหม่ๆ ไปใช้ล่าช้าอีกด้วย ข้อมูลแสดงให้เห็นว่าบริษัทที่ใช้ระบบมาตรฐานที่สมบูรณ์สามารถเพิ่มอัตราการผ่านผลิตภัณฑ์ครั้งแรกจาก 68% เป็น 92% และลดต้นทุนด้านคุณภาพได้ 35-45% การกำหนดมาตรฐานกลายเป็นวิธีเดียวสำหรับการพิมพ์ 3 มิติที่จะเปลี่ยนจาก "ใช้งานได้" เป็น "เชื่อถือได้"
1. การออกแบบกรอบระบบมาตรฐาน
ระบบมาตรฐานการพิมพ์ 3 มิติใช้การออกแบบ "สถาปัตยกรรมสามชั้น" ซึ่งครอบคลุมเลเยอร์ทั่วไปพื้นฐาน เลเยอร์มาตรฐานทางเทคนิค และเลเยอร์การใช้งานแอปพลิเคชัน ก่อให้เกิดเครือข่ายมาตรฐานที่เชื่อมต่อในแนวตั้งและแนวนอน
เลเยอร์ทั่วไปขั้นพื้นฐาน กำหนดมาตรฐานพื้นฐาน เช่น ข้อกำหนดเฉพาะ รหัสการจำแนกประเภท และพารามิเตอร์พื้นฐาน ในบรรดามาตรฐานเหล่านั้น ชุดมาตรฐาน ISO/ASTM 52900 แบ่งกระบวนการผลิตแบบเติมเนื้อเป็นเจ็ดประเภท (การฉีดสารยึดเกาะ การสะสมพลังงานโดยตรง การอัดขึ้นรูปวัสดุ การฉีดวัสดุ การผสมผงเบด การเคลือบแผ่นบาง และการบ่มด้วยโฟโตโพลีเมอไรเซชัน) ทำให้เกิดภาษาที่เป็นหนึ่งเดียวสำหรับการกำหนดมาตรฐานที่ตามมา ในแง่ของมาตรฐานคำศัพท์ ขอแนะนำให้องค์กรต่างๆ สร้างห้องสมุดเปรียบเทียบภาษาจีนและอังกฤษที่มีคำศัพท์ทางวิชาชีพมากกว่า 500 คำ ครอบคลุมวัสดุ อุปกรณ์ กระบวนการ และการทดสอบหลักๆ สี่ประเภท เพื่อให้มั่นใจในความสอดคล้องของเอกสารทางเทคนิคและการสื่อสาร
ชั้นมาตรฐานทางเทคนิคครอบคลุมสี่ด้านหลัก ได้แก่ วัสดุ อุปกรณ์ เทคโนโลยี และการทดสอบ และเป็นเนื้อหาหลักของระบบมาตรฐาน มาตรฐานวัสดุจำเป็นต้องกำหนดตัวบ่งชี้สามประเภทหลัก ได้แก่ องค์ประกอบทางเคมี คุณสมบัติทางกายภาพ และประสิทธิภาพของกระบวนการ ตัวอย่างเช่น การกระจายขนาดอนุภาคของผง PA12 ต้องใช้ D10 ≤ 45 μm, D50 = 60 ± 5 μm, D90 ≥ 75 μm, ปริมาณออกซิเจน ≤ 0.05% และปริมาณความชื้น ≤ 0.02% มาตรฐานอุปกรณ์จำเป็นต้องระบุพารามิเตอร์ที่สำคัญ เช่น ความแม่นยำของพื้นที่การขึ้นรูป (±0.05 มม. ในทิศทาง XY, ±0.1 มม. ในทิศทาง Z) ความแม่นยำในการควบคุมอุณหภูมิ (±2°C) และความเสถียรของกำลังเลเซอร์ (±1%) มาตรฐานกระบวนการจำเป็นต้องระบุหน้าต่างพารามิเตอร์และข้อกำหนดในการตรวจสอบกระบวนการ เช่น การรวมพารามิเตอร์สี่มิติของกำลังเลเซอร์ ความเร็วในการสแกน ความหนาของการเคลือบสีฝุ่น และอุณหภูมิการขึ้นรูปสำหรับกระบวนการ SLS มาตรฐานการทดสอบจำเป็นต้องกำหนดแผนการสุ่มตัวอย่าง วิธีทดสอบ และเกณฑ์การตัดสิน
Application Implementation Layer พัฒนารายละเอียดการใช้งานสำหรับอุตสาหกรรมเฉพาะและสถานการณ์การใช้งาน รวมถึงข้อกำหนดพิเศษสำหรับสาขาแนวตั้ง เช่น การบินและอวกาศ อุปกรณ์ทางการแพทย์ และการผลิตรถยนต์ ตัวอย่างเช่น อุปกรณ์ปลูกถ่ายทางการแพทย์ต้องเป็นไปตามมาตรฐานความเข้ากันได้ทางชีวภาพ ISO 10993 และข้อกำหนดระบบคุณภาพ FDA 21 CFR Part 820 ชิ้นส่วนการบินและอวกาศต้องเป็นไปตามข้อกำหนดการรับรองกระบวนการพิเศษของการผลิตแบบเติมเนื้อวัสดุ NADCAP AC7110
2. การรับรองวัสดุและมาตรฐานการทดสอบ
วัสดุเป็นแหล่งที่มาของคุณภาพการพิมพ์ 3 มิติ และระบบรับรองวัสดุจำเป็นต้องครอบคลุมวงจรชีวิตทั้งหมดของการคัดกรองวัตถุดิบ การตรวจสอบวัสดุที่เข้ามา การจัดการการจัดเก็บ และการรีไซเคิล
กระบวนการรับรองใช้โมเดล "แบบก้าวหน้าสามระดับ" ได้แก่ การรับรองคุณสมบัติของซัพพลายเออร์ การรับรองชุดวัสดุ และการตรวจสอบประสิทธิภาพของวัสดุ การรับรองคุณสมบัติของซัพพลายเออร์จะขึ้นอยู่กับระบบการจัดการคุณภาพ ISO 9001 และข้อกำหนดของระบบการจัดการคุณภาพการบินและอวกาศ AS9100 และทบทวนกำลังการผลิต ความสามารถในการทดสอบ และความสามารถในการตรวจสอบย้อนกลับคุณภาพของซัพพลายเออร์ การรับรองชุดวัสดุจำเป็นต้องมีรายงานการทดสอบฉบับสมบูรณ์สำหรับแต่ละชุด รวมถึงการวิเคราะห์องค์ประกอบทางเคมี (วิธี ICP-OES หรือ XRF) การทดสอบการกระจายขนาดอนุภาค (วิธีการเลี้ยวเบนด้วยเลเซอร์) การแสดงคุณลักษณะทางสัณฐานวิทยา (กล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราด SEM) การวิเคราะห์คุณสมบัติทางความร้อน (DSC, TGA) และการทดสอบคุณสมบัติทางรีโอโลยี (รีโอมิเตอร์แบบหมุน)
ระบบพารามิเตอร์การตรวจจับจำเป็นต้องตั้งค่าให้แตกต่างกันตามประเภทของวัสดุ จากตัวอย่างผงโลหะ พารามิเตอร์การตรวจจับแกนหลักได้แก่:
- องค์ประกอบทางเคมี: ส่วนเบี่ยงเบนของเนื้อหาองค์ประกอบหลัก ≤±0.5%, องค์ประกอบสิ่งเจือปน (O, N, H) ควบคุมที่O≤0.03%, N≤0.02%, H≤0.005% ตามลำดับ
- การกระจายขนาดอนุภาค: การควบคุมสามจุดของ D10, D50 และ D90, ค่าสัมประสิทธิ์การขยาย Span=(D90-D10)/D50≤1.5
- ความเป็นทรงกลม: ความกลม ≥0.95 (วิธีวิเคราะห์ภาพ), อัตราส่วนผงดาวเทียม ≤3%
- ความไหล: อัตราการไหลของฮอลล์ ≤25s/50g, ดัชนีคาร์นีย์ ≥0.85
- ความหนาแน่นรวม: ≥55% ของความหนาแน่นทางทฤษฎี, ความหนาแน่นของก๊อก ≥65% ของความหนาแน่นทางทฤษฎี
สำหรับวัสดุโพลีเมอร์ จำเป็นต้องให้ความสนใจเพิ่มเติมกับปริมาณความชื้น (≤0.02%) การกระจายน้ำหนักโมเลกุล (PDI≤2.5) ดัชนีการหลอม (MFR 5-30 กรัม/10 นาที ปรับตามประเภทของวัสดุ) อุณหภูมิการบิดเบือนความร้อน (HDT≥45°C) และตัวบ่งชี้อื่นๆ เรซินไวแสงของเหลวจำเป็นต้องตรวจจับพารามิเตอร์ เช่น ความหนืด (200-800mPa·s@25°C) ความลึกในการบ่ม (≥0.1มม.) การเปิดรับแสงวิกฤต (Ec≤10mJ/cm²)
มาตรฐานการจัดเก็บและการรีไซเคิลมีความสำคัญอย่างยิ่งต่อการรักษาประสิทธิภาพของวัสดุให้สม่ำเสมอ ผงโลหะควรเก็บไว้ในสภาพแวดล้อมที่มีการป้องกันก๊าซเฉื่อย (Ar หรือ N2, ปริมาณออกซิเจน ≤ 0.1%) โดยควบคุมอุณหภูมิที่ 15-25°C และความชื้นสัมพัทธ์ ≤ 30% ระยะเวลาการเก็บรักษาโดยทั่วไปไม่เกิน 12 เดือน วัสดุที่หมดอายุจะต้องได้รับการทดสอบอีกครั้งเพื่อดูปริมาณออกซิเจนและของเหลว การรีไซเคิลและการใช้ผงต้องเป็นไปตามหลักการ "การรีไซเคิลแบบจำกัด": ควรรีไซเคิลและใช้ผงโลหะผสมไททาเนียมไม่เกิน 3 ครั้ง และควรคัดกรองอนุภาคที่เกาะกลุ่มกันและอนุภาคออกซิไดซ์หลังการใช้งานแต่ละครั้ง อัตราส่วนการรีไซเคิลของผงโลหะผสมอลูมิเนียมไม่ควรเกิน 50% ของจำนวนทั้งหมด และต้องผสมกับผงใหม่ ผงรีไซเคิลจำเป็นต้องได้รับการทดสอบความลื่นไหลและปริมาณออกซิเจนในแต่ละชุด หากตัวชี้วัดเกินมาตรฐาน ก็จะถูกดาวน์เกรดหรือยกเลิก
3. ระบบควบคุมคุณภาพกระบวนการ
การควบคุมคุณภาพกระบวนการเป็นกุญแจสำคัญในการแปลงข้อกำหนดมาตรฐานให้เป็นคุณภาพที่แท้จริง จำเป็นต้องสร้างระบบควบคุมแบบสามในหนึ่งเดียวของ "การตรวจสอบพารามิเตอร์-การตรวจสอบย้อนกลับของกระบวนการ-การตรวจสอบคุณภาพ"
การตรวจสอบพารามิเตอร์กระบวนการหลัก จำเป็นต้องกำหนดการรวมพารามิเตอร์หลักตามประเภทกระบวนการ ยกตัวอย่างกระบวนการหลอมด้วยเลเซอร์แบบเลือกสรรของ SLM พารามิเตอร์หลักได้แก่:
- พารามิเตอร์เลเซอร์: กำลัง 200-400W (ปรับตามวัสดุ) ความเสถียรของกำลัง ≤±1%; เส้นผ่านศูนย์กลางจุด50-80μm; ความเร็วในการสแกน 700-1400 มม./วินาที
- พารามิเตอร์ทางความร้อน: อุณหภูมิอุ่นพื้นผิว 150-200°C (โลหะผสมไทเทเนียม) หรือ 80-120°C (โลหะผสมอลูมิเนียม); ปริมาณออกซิเจนในช่องขึ้นรูป ≤100ppm (โลหะผสมไทเทเนียม) หรือ ≤500ppm (โลหะผสมอลูมิเนียม)
- พารามิเตอร์การสแกน: ระยะห่างการสแกน 60-120μm; ความหนาของชั้น20-40μm; กลยุทธ์การสแกน (การสแกนแถบ การสแกนกระดานหมากรุก การสแกนแบบเกลียว)
- การป้องกันก๊าซ: ป้องกันการไหลของก๊าซ 10-20 ลิตร/นาที ความสม่ำเสมอของการไหลของอากาศ ≤±10%
ขอแนะนำให้ใช้ระบบตรวจสอบออนไลน์เพื่อรวบรวมข้อมูลพารามิเตอร์แบบเรียลไทม์ ด้วยความถี่การสุ่มตัวอย่าง ≥100Hz เพื่อให้เกิดการแจ้งเตือนแบบเรียลไทม์และการปิดพารามิเตอร์ที่ผิดปกติโดยอัตโนมัติ CPk (ดัชนีความสามารถของกระบวนการ) ของพารามิเตอร์หลักควรอยู่ที่ ≥1.33 เพื่อให้แน่ใจว่ากระบวนการมีเสถียรภาพและสามารถควบคุมได้
ระบบตรวจสอบย้อนกลับของกระบวนการ จำเป็นต้องตระหนักถึงความสามารถในการตรวจสอบย้อนกลับขององค์ประกอบทั้งหมดของ "หนึ่งส่วน หนึ่งไฟล์" ผลิตภัณฑ์แต่ละรายการจำเป็นต้องเชื่อมโยงกับข้อมูลหลักหกประเภท ได้แก่ ชุดวัสดุ หมายเลขอุปกรณ์ พารามิเตอร์กระบวนการ ผู้ปฏิบัติงาน สภาพแวดล้อม และข้อมูลการทดสอบ เพื่อสร้างไฟล์คุณภาพที่สมบูรณ์ ระยะเวลาการจัดเก็บข้อมูลการตรวจสอบย้อนกลับควรไม่น้อยกว่าสองเท่าของระยะเวลาการรับประกันผลิตภัณฑ์ ขอแนะนำให้เก็บไฟล์การตรวจสอบย้อนกลับของชิ้นส่วนการบินและอวกาศไว้อย่างถาวร ใช้บาร์โค้ด, รหัส QR หรือเทคโนโลยี RFID เพื่อรวบรวมและเชื่อมโยงข้อมูลการตรวจสอบย้อนกลับโดยอัตโนมัติ และลดข้อผิดพลาดในการป้อนข้อมูลด้วยตนเอง
การทดสอบการตรวจสอบคุณภาพ แบ่งออกเป็นสองขั้นตอน: การทดสอบกระบวนการและการตรวจสอบขั้นสุดท้าย การตรวจสอบกระบวนการประกอบด้วย: การตรวจสอบระหว่างชั้น (หยุดเพื่อตรวจสอบทุกๆ 10 ชั้น โดยใช้การตรวจสอบด้วยภาพหรือการสแกนด้วยเลเซอร์เพื่อตรวจจับการบิดเบี้ยว รอยแตก และข้อบกพร่องที่ไม่เกิดการหลอมรวม) การตรวจสอบอุณหภูมิ (กล้องถ่ายภาพความร้อนอินฟราเรดจะตรวจสอบการกระจายอุณหภูมิของบ่อหลอมเหลวแบบเรียลไทม์ และทำเครื่องหมายบริเวณที่มีอุณหภูมิผิดปกติโดยอัตโนมัติ) และการวัดความหนาแบบออนไลน์ (ค่าเบี่ยงเบนความหนาจะถูกวัดหลังจากแต่ละชั้นก่อตัวและควบคุมภายใน ±0.02 มม.) การตรวจสอบขั้นสุดท้ายรวมถึง:
- ความแม่นยำทางเรขาคณิต: การใช้เครื่องวัดพิกัดสามมิติหรือ CT อุตสาหกรรม ความคลาดเคลื่อนของมิติจะถูกควบคุมภายใน 70% ของความทนทานต่อการออกแบบ
- ความหนาแน่น: วัดโดยวิธีอาร์คิมิดีส ความหนาแน่น ≥ 99.5% ของความหนาแน่นทางทฤษฎี
- ข้อบกพร่องภายใน: การตรวจสอบ CT ทางอุตสาหกรรม ความพรุน ≤0.5% ไม่มีรอยแตก ไม่มีข้อบกพร่องจากการหลอมรวม
- คุณสมบัติทางกล: แต่ละชุดได้รับการทดสอบด้วยแท่งทดสอบของเตาเผา และความต้านทานแรงดึง ความแข็งแรงของผลผลิต และการยืดตัวเป็นไปตามข้อกำหนดมาตรฐาน
4. เส้นทางการดำเนินการมาตรฐาน
การสร้างระบบมาตรฐานเป็นโครงการที่เป็นระบบซึ่งจำเป็นต้องมีการนำกลยุทธ์ "การวางแผนโดยรวม การดำเนินการทีละขั้นตอน และการปรับปรุงอย่างต่อเนื่อง" ระยะเวลาการดำเนินการโดยทั่วไปคือ 18-24 เดือน
ระยะที่ 1: การประเมินการวินิจฉัย (1-2 เดือน) เปรียบเทียบชุดมาตรฐาน ISO/ASTM 52900 และระบบมาตรฐานการผลิตแบบเติมแต่ง GB/T 35351 เพื่อประเมินช่องว่างในระบบการจัดการคุณภาพที่มีอยู่ของบริษัท มุ่งเน้นไปที่การประเมินทั้งสี่มิติของระบบการจัดการวัสดุ ความสามารถในการจัดการอุปกรณ์ ระดับการควบคุมกระบวนการ และความสามารถในการทดสอบ และจัดทำรายงานการวิเคราะห์ช่องว่างและแผนงานการปรับปรุง วิธีการประเมิน ได้แก่ การตรวจสอบเอกสาร การตรวจสอบ ณ สถานที่ การวิเคราะห์ข้อมูลทางสถิติ และการสัมภาษณ์บุคลากร
ระยะที่ 2: การก่อสร้างระบบ (3-6 เดือน) จากผลการประเมินจะมีการกำหนดเอกสารระบบมาตรฐาน 3 ประเภท ได้แก่ มาตรฐานการจัดการ มาตรฐานทางเทคนิค และมาตรฐานการทำงาน มาตรฐานการจัดการครอบคลุมถึงโครงสร้างองค์กร ความรับผิดชอบและอำนาจหน้าที่ การจัดสรรทรัพยากร การจัดการไฟล์ การจัดการบันทึก และองค์ประกอบอื่นๆ มาตรฐานทางเทคนิคครอบคลุมข้อกำหนดทางเทคนิคหลัก เช่น วัสดุ อุปกรณ์ กระบวนการ และการทดสอบ มาตรฐานการทำงานครอบคลุมเอกสารคำแนะนำงาน เช่น ขั้นตอนการปฏิบัติงาน ขั้นตอนการตรวจสอบ และขั้นตอนการบำรุงรักษาอุปกรณ์ การเตรียมเอกสารควรเป็นไปตามหลักการของ "ใครก็ตามที่เขียน" เพื่อให้มั่นใจในการปฏิบัติงานของมาตรฐาน
ระยะที่ 3: การยืนยันการดำเนินการทดลอง (6-12 เดือน) เลือกผลิตภัณฑ์ทั่วไปเพื่อดำเนินการทดลองระบบมาตรฐานเพื่อตรวจสอบการบังคับใช้และประสิทธิผลของมาตรฐาน แนะนำให้เลือกผลิตภัณฑ์ตัวแทน 2-3 รายการ ผลิตผลิตภัณฑ์อย่างละ 30-50 ชิ้น และบันทึกข้อมูลคุณภาพตลอดกระบวนการ ตรวจสอบผ่านการวิเคราะห์ทางสถิติว่าตัวบ่งชี้หลัก เช่น ความสามารถของกระบวนการ (CPk≥1.33) อัตราการส่งผ่านครั้งแรก (≥90%) และต้นทุนด้านคุณภาพ (ลดลงมากกว่า 20%) เป็นไปตามมาตรฐานหรือไม่ หากพบปัญหาในระหว่างการดำเนินการทดลอง เอกสารมาตรฐานจะได้รับการแก้ไขอย่างทันท่วงที
ระยะที่ 4: การส่งเสริมการรับรอง (3-6 เดือน) หลังจากผ่านการตรวจสอบการทดลองใช้งานแล้ว ให้สมัครขอการรับรองระบบจากหน่วยงานออกใบรับรองบุคคลที่สาม เลือกประเภทการรับรองตามตลาดเป้าหมาย: สมัครขอการรับรอง NADCAP AC7110 ในตลาดการบินและอวกาศ ยื่นขอการรับรอง ISO 13485 ในตลาดอุปกรณ์การแพทย์ ยื่นขอการรับรอง IATF 16949 ในตลาดยานยนต์ หลังจากผ่านการรับรองแล้วจะขยายระบบมาตรฐานไปยังผลิตภัณฑ์และสายการผลิตทั้งหมดเพื่อให้ครอบคลุมเต็มรูปแบบ
การวิเคราะห์กรณี: แนวปฏิบัติด้านมาตรฐานขององค์กรการผลิตด้านการบิน บริษัทเปิดตัวการสร้างระบบมาตรฐานการพิมพ์ 3 มิติในปี 2566 หลังจากใช้เวลา 18 เดือนของความพยายาม บริษัทได้สร้างระบบมาตรฐานที่สมบูรณ์ ซึ่งครอบคลุมการรับรองวัสดุ การจัดการอุปกรณ์ การควบคุมกระบวนการ และการทดสอบคุณภาพ ผลลัพธ์การใช้งานมีความสำคัญ: อัตราการผ่านครั้งแรกของชิ้นส่วนโลหะผสมไทเทเนียมเพิ่มขึ้นจาก 71% เป็น 94% อัตราการส่งผ่านแบทช์วัสดุเพิ่มขึ้นจาก 82% เป็น 98% เวลาหยุดทำงานของอุปกรณ์ล้มเหลวลดลง 65% และต้นทุนด้านคุณภาพลดลง 38% ในปี 2024 บริษัทประสบความสำเร็จในการผ่านการรับรอง NADCAP AC7110 และกลายเป็นหนึ่งในบริษัทในประเทศแรกๆ ที่ได้รับการรับรองกระบวนการพิเศษสำหรับการผลิตสารเติมแต่งสำหรับการบินและอวกาศ
สรุป
การสร้างระบบมาตรฐานการพิมพ์ 3 มิติเป็นวิธีเดียวสำหรับอุตสาหกรรมที่จะเปลี่ยนจาก "เทคโนโลยีที่มีอยู่" ไปสู่ "คุณภาพที่เชื่อถือได้" ประเด็นหลักได้แก่:
- สถาปัตยกรรมระบบ: นำสถาปัตยกรรมสามชั้นของ "การใช้งานมาตรฐานทั่วไป-ทางเทคนิค-การประยุกต์ใช้" มาใช้ เพื่อให้มั่นใจถึงความเป็นระบบและความสมบูรณ์ของมาตรฐาน
- การรับรองวัสดุ: สร้างระบบการรับรองสามระดับสำหรับคุณสมบัติของซัพพลายเออร์ การรับรองแบทช์ และการตรวจสอบประสิทธิภาพ และควบคุมแหล่งที่มาของคุณภาพวัสดุอย่างเข้มงวด
- การควบคุมกระบวนการ: ใช้การควบคุมแบบสามในหนึ่งเดียวสำหรับการตรวจสอบพารามิเตอร์ การติดตามกระบวนการ และการตรวจสอบคุณภาพ เพื่อให้มั่นใจว่ากระบวนการมีเสถียรภาพและควบคุมได้
- เส้นทางการนำไปใช้: ปฏิบัติตามกลยุทธ์สี่ขั้นตอนของ "การส่งเสริมการประเมินการวินิจฉัย - การก่อสร้างระบบการประเมิน - การดำเนินการทดลอง - การตรวจสอบ - การรับรอง" และค่อยๆ ส่งเสริมการกำหนดมาตรฐาน
ขอแนะนำให้องค์กรต่างๆ พัฒนาแผนงานการดำเนินงานด้านมาตรฐานที่แตกต่างกัน โดยขึ้นอยู่กับขั้นตอนการพัฒนาของตนเองและความต้องการของตลาดเป้าหมาย ในระยะเริ่มแรก สามารถให้ความสำคัญกับการกำหนดมาตรฐานการรับรองวัสดุและการควบคุมกระบวนการ เพื่อปรับปรุงเสถียรภาพด้านคุณภาพได้อย่างรวดเร็ว ในขั้นตอนที่สมบูรณ์ ควรมีการติดตามการรับรองจากบุคคลที่สามเพื่อเพิ่มความสามารถในการแข่งขันในตลาดและความไว้วางใจของลูกค้า การกำหนดมาตรฐานไม่ใช่จุดสิ้นสุด แต่เป็นจุดเริ่มต้นสำหรับการปรับปรุงอย่างต่อเนื่อง จำเป็นต้องสร้างกลไกการตรวจสอบเป็นประจำ (แนะนำให้ตรวจสอบปีละครั้ง) และอัปเดตระบบมาตรฐานแบบไดนามิกตามความก้าวหน้าทางเทคโนโลยีและความต้องการของตลาด
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง