
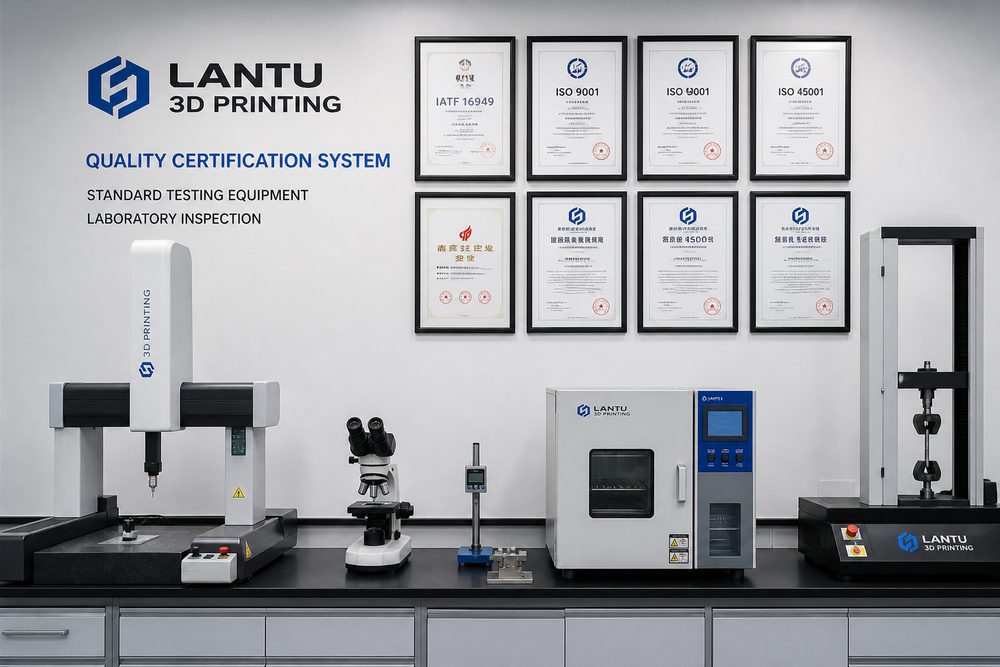
परिचय: 3डी प्रिंटिंग उद्योग के लिए मानकीकरण का महत्व
वोहलर्स एसोसिएट्स 2025 की रिपोर्ट के अनुसार, वैश्विक 3डी प्रिंटिंग बाजार 18% से अधिक की वार्षिक वृद्धि दर के साथ 35 बिलियन अमेरिकी डॉलर से अधिक हो गया है। हालाँकि, उद्योग के तेजी से विस्तार के पीछे, मानकों की कमी की समस्या तेजी से प्रमुख हो गई है: विभिन्न निर्माताओं के सामग्री मापदंडों में 40% तक का अंतर होता है, और भागों की प्रदर्शन स्थिरता में 15-25% के बीच उतार-चढ़ाव होता है, जो औद्योगिक क्षेत्र में 3 डी प्रिंटिंग तकनीक के गहन अनुप्रयोग को गंभीर रूप से प्रतिबंधित करता है।
एयरोस्पेस क्षेत्र को एक उदाहरण के रूप में लेते हुए, बोइंग और एयरबस के पास अतिरिक्त रूप से निर्मित भागों के लिए 18-24 महीने तक का प्रमाणन चक्र है, जिसमें से 70% सामग्री प्रदर्शन सत्यापन और प्रक्रिया स्थिरता प्रमाणन पर खर्च किया जाता है। एकीकृत मानकों की कमी से न केवल प्रमाणन लागत बढ़ती है, बल्कि नई प्रौद्योगिकियों के कार्यान्वयन में भी देरी होती है। डेटा से पता चलता है कि जो कंपनियाँ पूर्ण मानकीकरण प्रणाली लागू करती हैं, वे अपने उत्पादों की पहली बार पास दर को 68% से बढ़ाकर 92% कर सकती हैं, और गुणवत्ता लागत को 35-45% तक कम कर सकती हैं। मानकीकरण 3डी प्रिंटिंग के लिए "उपयोग योग्य" से "विश्वसनीय" की ओर बढ़ने का एकमात्र तरीका बन गया है।
1. मानक सिस्टम फ़्रेमवर्क डिज़ाइन
3डी प्रिंटिंग मानकीकरण प्रणाली एक "तीन-परत आर्किटेक्चर" डिज़ाइन को अपनाती है, जो मूल सामान्य परत, तकनीकी मानक परत और अनुप्रयोग कार्यान्वयन परत को कवर करती है, जो एक लंबवत जुड़ा हुआ और क्षैतिज रूप से समन्वित मानक नेटवर्क बनाती है।
बुनियादी सामान्य परत शब्द विनिर्देशों, वर्गीकरण कोड और बुनियादी मापदंडों जैसे बुनियादी मानकों को परिभाषित करती है। उनमें से, मानकों की आईएसओ/एएसटीएम 52900 श्रृंखला एडिटिव विनिर्माण प्रक्रियाओं को सात श्रेणियों (बाइंडर इंजेक्शन, निर्देशित ऊर्जा जमाव, सामग्री बाहर निकालना, सामग्री इंजेक्शन, पाउडर बेड फ्यूजन, पतली प्लेट लेमिनेशन और फोटोपॉलीमराइजेशन इलाज) में विभाजित करती है, जो बाद के मानकों के निर्माण के लिए एक एकीकृत भाषा प्रदान करती है। शब्दावली मानकीकरण के संदर्भ में, यह अनुशंसा की जाती है कि उद्यम तकनीकी दस्तावेजों और संचार की स्थिरता सुनिश्चित करने के लिए सामग्री, उपकरण, प्रक्रियाओं और परीक्षण की चार प्रमुख श्रेणियों को कवर करते हुए 500+ पेशेवर शब्दों वाली एक चीनी और अंग्रेजी तुलना लाइब्रेरी स्थापित करें।
तकनीकी मानक परत सामग्री, उपकरण, प्रौद्योगिकी और परीक्षण के चार मुख्य क्षेत्रों को कवर करती है, और मानकीकरण प्रणाली का मुख्य निकाय है। सामग्री मानकों को संकेतकों की तीन प्रमुख श्रेणियां निर्धारित करने की आवश्यकता है: रासायनिक संरचना, भौतिक गुण और प्रक्रिया प्रदर्शन। उदाहरण के लिए, PA12 पाउडर के कण आकार वितरण के लिए D10 ≤ 45 μm, D50 = 60 ± 5 μm, D90 ≥ 75 μm, ऑक्सीजन सामग्री ≤ 0.05%, और नमी सामग्री ≤ 0.02% की आवश्यकता होती है। उपकरण मानकों को मोल्डिंग स्पेस सटीकता (XY दिशा में ±0.05 मिमी, Z दिशा में ±0.1 मिमी), तापमान नियंत्रण सटीकता (±2°C), और लेजर पावर स्थिरता (±1%) जैसे प्रमुख मापदंडों को निर्दिष्ट करने की आवश्यकता है। प्रक्रिया मानकों को पैरामीटर विंडो और प्रक्रिया निगरानी आवश्यकताओं को निर्दिष्ट करने की आवश्यकता होती है, जैसे कि लेजर पावर के चार-आयामी पैरामीटर संयोजन, स्कैनिंग गति, पाउडर कोटिंग मोटाई और एसएलएस प्रक्रिया के लिए मोल्डिंग तापमान। परीक्षण मानकों को नमूनाकरण योजनाओं, परीक्षण विधियों और निर्णय मानदंडों को परिभाषित करने की आवश्यकता है।
एप्लिकेशन कार्यान्वयन परत विशिष्ट उद्योगों और एप्लिकेशन परिदृश्यों के लिए कार्यान्वयन विवरण विकसित करें, जिसमें एयरोस्पेस, चिकित्सा उपकरण और ऑटोमोबाइल विनिर्माण जैसे ऊर्ध्वाधर क्षेत्रों के लिए विशेष आवश्यकताएं शामिल हैं। उदाहरण के लिए, चिकित्सा प्रत्यारोपणों को ISO 10993 जैव अनुकूलता मानकों और FDA 21 CFR भाग 820 गुणवत्ता प्रणाली आवश्यकताओं को पूरा करना होगा; एयरोस्पेस भागों को NADCAP AC7110 एडिटिव मैन्युफैक्चरिंग विशेष प्रक्रिया प्रमाणन आवश्यकताओं को पूरा करने की आवश्यकता है।
2. सामग्री प्रमाणन और परीक्षण मानक
सामग्री 3डी प्रिंटिंग गुणवत्ता का स्रोत है, और सामग्री प्रमाणन प्रणाली को कच्चे माल की स्क्रीनिंग, आने वाली सामग्री निरीक्षण, भंडारण प्रबंधन और रीसाइक्लिंग के पूरे जीवन चक्र को कवर करने की आवश्यकता होती है।
प्रमाणन प्रक्रिया एक "तीन-स्तरीय प्रगतिशील" मॉडल को अपनाती है: आपूर्तिकर्ता योग्यता प्रमाणन, सामग्री बैच प्रमाणन, और सामग्री प्रदर्शन सत्यापन। आपूर्तिकर्ता योग्यता प्रमाणन ISO 9001 गुणवत्ता प्रबंधन प्रणाली और AS9100 एयरोस्पेस गुणवत्ता प्रबंधन प्रणाली आवश्यकताओं पर आधारित है, और आपूर्तिकर्ता की उत्पादन क्षमता, परीक्षण क्षमताओं और गुणवत्ता पता लगाने की क्षमताओं की समीक्षा करता है। सामग्री बैच प्रमाणन के लिए प्रत्येक बैच के लिए एक संपूर्ण परीक्षण रिपोर्ट की आवश्यकता होती है, जिसमें रासायनिक संरचना विश्लेषण (आईसीपी-ओईएस या एक्सआरएफ विधि), कण आकार वितरण परीक्षण (लेजर विवर्तन विधि), आकृति विज्ञान लक्षण वर्णन (एसईएम स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोप), थर्मल संपत्ति विश्लेषण (डीएससी, टीजीए), और रियोलॉजिकल संपत्ति परीक्षण (घूर्णी रियोमीटर) शामिल है।
डिटेक्शन पैरामीटर सिस्टम को सामग्री प्रकार के अनुसार अलग-अलग सेट करने की आवश्यकता है। एक उदाहरण के रूप में धातु पाउडर लेते हुए, मुख्य पहचान मापदंडों में शामिल हैं:
- रासायनिक संरचना: मुख्य तत्व सामग्री विचलन ≤±0.5%, अशुद्धता तत्व (O, N, H) सामग्री क्रमशः O≤0.03%, N≤0.02%, H≤0.005% पर नियंत्रित होती है
- कण आकार वितरण: D10, D50 और D90 का तीन-बिंदु नियंत्रण, स्पैन गुणांक Span=(D90-D10)/D50≤1.5
- गोलाकारता: गोलाकारता ≥0.95 (छवि विश्लेषण विधि), उपग्रह पाउडर अनुपात ≤3%
- तरलता: हॉल प्रवाह दर ≤25s/50g, कार्नी सूचकांक ≥0.85
- थोक घनत्व: सैद्धांतिक घनत्व का ≥55%, नल घनत्व सैद्धांतिक घनत्व का ≥65%
पॉलिमर सामग्रियों के लिए, नमी की मात्रा (≤0.02%), आणविक भार वितरण (PDI≤2.5), पिघल सूचकांक (MFR 5-30g/10min, सामग्री प्रकार के अनुसार समायोजित), गर्मी विरूपण तापमान (HDT≥45°C) और अन्य संकेतकों पर अतिरिक्त ध्यान देने की आवश्यकता है। तरल फोटोसेंसिटिव रेज़िन को चिपचिपाहट (200-800mPa·s@25°C), इलाज की गहराई (≥0.1mm), क्रिटिकल एक्सपोज़र (Ec≤10mJ/cm²) जैसे मापदंडों का पता लगाने की आवश्यकता होती है।
भंडारण और पुनर्चक्रण मानक लगातार सामग्री प्रदर्शन को बनाए रखने के लिए महत्वपूर्ण हैं। धातु पाउडर को एक अक्रिय गैस संरक्षित वातावरण (Ar या N2, ऑक्सीजन सामग्री ≤ 0.1%) में संग्रहित किया जाना चाहिए, तापमान 15-25 डिग्री सेल्सियस और सापेक्ष आर्द्रता ≤ 30% पर नियंत्रित किया जाना चाहिए। भंडारण अवधि आम तौर पर 12 महीने से अधिक नहीं होती है। समाप्त हो चुकी सामग्रियों को ऑक्सीजन सामग्री और तरलता के लिए फिर से परीक्षण करने की आवश्यकता है। पाउडर पुनर्चक्रण और उपयोग को "सीमित पुनर्चक्रण" सिद्धांत का पालन करना चाहिए: टाइटेनियम मिश्र धातु पाउडर को पुनर्चक्रित किया जाना चाहिए और 3 बार से अधिक उपयोग नहीं किया जाना चाहिए, और प्रत्येक उपयोग के बाद एकत्रित कणों और ऑक्सीकृत कणों की जांच की जानी चाहिए; एल्यूमीनियम मिश्र धातु पाउडर का पुनर्चक्रण अनुपात कुल मात्रा का 50% से अधिक नहीं होना चाहिए, और इसे नए पाउडर के साथ मिलाया जाना चाहिए। प्रत्येक बैच में तरलता और ऑक्सीजन सामग्री के लिए पुनर्नवीनीकरण पाउडर का परीक्षण किया जाना चाहिए। यदि संकेतक मानक से अधिक हैं, तो इसे डाउनग्रेड या समाप्त कर दिया जाएगा।
3. प्रक्रिया गुणवत्ता नियंत्रण प्रणाली
प्रक्रिया गुणवत्ता नियंत्रण मानक आवश्यकताओं को वास्तविक गुणवत्ता में परिवर्तित करने में एक महत्वपूर्ण कड़ी है। "पैरामीटर मॉनिटरिंग-प्रोसेस ट्रैसेबिलिटी-क्वालिटी वेरिफिकेशन" की थ्री-इन-वन नियंत्रण प्रणाली स्थापित करना आवश्यक है।
मुख्य प्रक्रिया पैरामीटर निगरानी प्रक्रिया प्रकार के अनुसार मुख्य पैरामीटर संयोजन निर्धारित करना आवश्यक है। एक उदाहरण के रूप में एसएलएम चयनात्मक लेजर पिघलने की प्रक्रिया को लेते हुए, मुख्य मापदंडों में शामिल हैं:
- लेजर पैरामीटर: पावर 200-400W (सामग्री के अनुसार समायोजित), पावर स्थिरता ≤±1%; स्पॉट व्यास 50-80μm; स्कैनिंग गति 700-1400mm/s
- थर्मल पैरामीटर: सब्सट्रेट प्रीहीटिंग तापमान 150-200 डिग्री सेल्सियस (टाइटेनियम मिश्र धातु) या 80-120 डिग्री सेल्सियस (एल्यूमीनियम मिश्र धातु); मोल्डिंग कैविटी में ऑक्सीजन सामग्री ≤100ppm (टाइटेनियम मिश्र धातु) या ≤500ppm (एल्यूमीनियम मिश्र धातु)
- स्कैनिंग पैरामीटर: स्कैनिंग रिक्ति 60-120μm; परत की मोटाई 20-40μm; स्कैनिंग रणनीति (स्ट्रिप स्कैनिंग, चेकरबोर्ड स्कैनिंग, सर्पिल स्कैनिंग)
- गैस सुरक्षा: सुरक्षात्मक गैस प्रवाह 10-20एल/मिनट, वायु प्रवाह एकरूपता ≤±10%
वास्तविक समय में पैरामीटर डेटा एकत्र करने के लिए ≥100Hz की नमूना आवृत्ति के साथ, वास्तविक समय अलार्म और असामान्य मापदंडों के स्वचालित शटडाउन को प्राप्त करने के लिए एक ऑनलाइन निगरानी प्रणाली का उपयोग करने की सिफारिश की जाती है। यह सुनिश्चित करने के लिए कि प्रक्रिया स्थिर और नियंत्रणीय है, प्रमुख मापदंडों का CPk (प्रक्रिया क्षमता सूचकांक) ≥1.33 होना चाहिए।
प्रक्रिया ट्रैसेबिलिटी सिस्टम को "एक भाग, एक फ़ाइल" के सभी तत्वों की ट्रैसेबिलिटी का एहसास करने की आवश्यकता है। प्रत्येक उत्पाद को सूचना की छह प्रमुख श्रेणियों के साथ संबद्ध करने की आवश्यकता होती है: पूर्ण गुणवत्ता फ़ाइल बनाने के लिए सामग्री बैच, उपकरण संख्या, प्रक्रिया पैरामीटर, ऑपरेटर, पर्यावरण की स्थिति और परीक्षण डेटा। ट्रैसेबिलिटी जानकारी की भंडारण अवधि उत्पाद वारंटी अवधि से दोगुनी से कम नहीं होनी चाहिए। यह अनुशंसा की जाती है कि एयरोस्पेस पार्ट्स ट्रैसेबिलिटी फ़ाइलों को स्थायी रूप से रखा जाए। ट्रैसेबिलिटी जानकारी के स्वचालित संग्रह और जुड़ाव को समझने और मैन्युअल प्रविष्टि त्रुटियों को कम करने के लिए बारकोड, क्यूआर कोड या आरएफआईडी तकनीक का उपयोग करें।
गुणवत्ता सत्यापन परीक्षण को दो चरणों में विभाजित किया गया है: प्रक्रिया परीक्षण और अंतिम निरीक्षण। प्रक्रिया निरीक्षण में शामिल हैं: अंतर-परत निरीक्षण (हर 10 परतों पर निरीक्षण के लिए रुकना, वारपेज, दरारें और गैर-संलयन दोषों का पता लगाने के लिए दृश्य निरीक्षण या लेजर स्कैनिंग का उपयोग करना), तापमान की निगरानी (इन्फ्रारेड थर्मल इमेजिंग कैमरा वास्तविक समय में पिघल पूल के तापमान वितरण की निगरानी करता है, और स्वचालित रूप से असामान्य तापमान क्षेत्रों को चिह्नित करता है), और ऑनलाइन मोटाई माप (प्रत्येक परत के गठन के बाद मोटाई विचलन मापा जाता है और ± 0.02 मिमी के भीतर नियंत्रित किया जाता है)। अंतिम निरीक्षण में शामिल हैं:
- ज्यामितीय सटीकता: त्रि-आयामी समन्वय मापने वाली मशीन या औद्योगिक सीटी का उपयोग करके, आयामी सहिष्णुता को डिज़ाइन सहिष्णुता के 70% के भीतर नियंत्रित किया जाता है
- घनत्व: आर्किमिडीज़ विधि द्वारा मापा गया, घनत्व ≥ सैद्धांतिक घनत्व का 99.5%
- आंतरिक दोष: औद्योगिक सीटी निरीक्षण, सरंध्रता ≤0.5%, कोई दरार नहीं, कोई संलयन दोष नहीं
- यांत्रिक गुण: प्रत्येक बैच का परीक्षण भट्टी परीक्षण छड़ों से किया जाता है, और तन्य शक्ति, उपज शक्ति और बढ़ाव मानक आवश्यकताओं को पूरा करते हैं
4. मानकीकरण कार्यान्वयन पथ
मानकीकरण प्रणाली का निर्माण एक व्यवस्थित परियोजना है जिसके लिए "समग्र योजना, चरण-दर-चरण कार्यान्वयन और निरंतर सुधार" की रणनीति अपनाने की आवश्यकता होती है। सामान्य कार्यान्वयन अवधि 18-24 महीने है।
चरण 1: नैदानिक मूल्यांकन (1-2 महीने)। कंपनी की मौजूदा गुणवत्ता प्रबंधन प्रणाली में अंतराल का मूल्यांकन करने के लिए आईएसओ/एएसटीएम 52900 श्रृंखला के मानकों और जीबी/टी 35351 एडिटिव विनिर्माण मानक प्रणाली की तुलना करें। सामग्री प्रबंधन प्रणाली, उपकरण प्रबंधन क्षमताओं, प्रक्रिया नियंत्रण स्तर और परीक्षण क्षमताओं के चार आयामों के मूल्यांकन पर ध्यान केंद्रित करें और एक अंतर विश्लेषण रिपोर्ट और सुधार रोडमैप बनाएं। मूल्यांकन विधियों में दस्तावेज़ समीक्षा, ऑन-साइट निरीक्षण, डेटा सांख्यिकीय विश्लेषण और कार्मिक साक्षात्कार शामिल हैं।
चरण 2: सिस्टम निर्माण (3-6 महीने)। मूल्यांकन परिणामों के आधार पर, मानक प्रणाली दस्तावेज़ तैयार किए जाते हैं, जिनमें तीन श्रेणियां शामिल हैं: प्रबंधन मानक, तकनीकी मानक और कार्य मानक। प्रबंधन मानक संगठनात्मक संरचना, जिम्मेदारियां और प्राधिकरण, संसाधन आवंटन, फ़ाइल प्रबंधन, रिकॉर्ड प्रबंधन और अन्य तत्वों को कवर करते हैं; तकनीकी मानक सामग्री, उपकरण, प्रक्रियाओं और परीक्षण जैसी मुख्य तकनीकी आवश्यकताओं को कवर करते हैं; कार्य मानक कार्य संचालन प्रक्रियाओं, निरीक्षण प्रक्रियाओं और उपकरण रखरखाव प्रक्रियाओं जैसे कार्य मार्गदर्शन दस्तावेजों को कवर करते हैं। मानक की संचालन क्षमता सुनिश्चित करने के लिए दस्तावेज़ की तैयारी "जो भी इसे लिखता है" के सिद्धांत का पालन करना चाहिए।
चरण 3: परीक्षण संचालन सत्यापन (6-12 महीने)। मानकों की प्रयोज्यता और प्रभावशीलता को सत्यापित करने के लिए मानक प्रणाली का परीक्षण चलाने के लिए विशिष्ट उत्पादों का चयन करें। 2-3 प्रतिनिधि उत्पादों का चयन करने, प्रत्येक उत्पाद के 30-50 टुकड़े तैयार करने और पूरी प्रक्रिया के दौरान गुणवत्ता डेटा रिकॉर्ड करने की अनुशंसा की जाती है। सांख्यिकीय विश्लेषण के माध्यम से सत्यापित करें कि क्या प्रमुख संकेतक जैसे प्रक्रिया क्षमता (CPk≥1.33), पहली बार पास दर (≥90%), और गुणवत्ता लागत (20% से अधिक कम) मानक तक हैं। यदि परीक्षण संचालन के दौरान समस्याओं का पता चलता है, तो मानक दस्तावेजों को समयबद्ध तरीके से संशोधित किया जाएगा।
चरण 4: प्रमाणन पदोन्नति (3-6 महीने)। ट्रायल रन सत्यापन पास करने के बाद, किसी तृतीय-पक्ष प्रमाणन एजेंसी से सिस्टम प्रमाणन के लिए आवेदन करें। लक्ष्य बाजार के अनुसार प्रमाणन प्रकार का चयन करें: एयरोस्पेस बाजार में NADCAP AC7110 प्रमाणन के लिए आवेदन करें; चिकित्सा उपकरण बाजार में आईएसओ 13485 प्रमाणन के लिए आवेदन करें; ऑटोमोटिव बाज़ार में IATF 16949 प्रमाणन के लिए आवेदन करें। प्रमाणीकरण पारित करने के बाद, पूर्ण कवरेज प्राप्त करने के लिए मानक प्रणाली को सभी उत्पादों और उत्पादन लाइनों तक विस्तारित किया जाएगा।
मामला विश्लेषण: एक विमानन विनिर्माण उद्यम का मानकीकरण अभ्यास। कंपनी ने 2023 में 3डी प्रिंटिंग मानकीकरण प्रणाली का निर्माण शुरू किया। 18 महीने के प्रयासों के बाद, इसने सामग्री प्रमाणन, उपकरण प्रबंधन, प्रक्रिया नियंत्रण और गुणवत्ता परीक्षण को कवर करते हुए एक पूर्ण मानक प्रणाली स्थापित की है। कार्यान्वयन के परिणाम महत्वपूर्ण हैं: टाइटेनियम मिश्र धातु भागों की पहली बार पास दर 71% से बढ़कर 94% हो गई है, सामग्री बैच पास दर 82% से बढ़कर 98% हो गई है, उपकरण विफलता डाउनटाइम 65% कम हो गया है, और गुणवत्ता लागत 38% कम हो गई है। 2024 में, इसने NADCAP AC7110 प्रमाणन सफलतापूर्वक पारित कर दिया और एयरोस्पेस एडिटिव विनिर्माण के लिए विशेष प्रक्रिया प्रमाणन प्राप्त करने वाली पहली घरेलू कंपनियों में से एक बन गई।
सारांश
3डी प्रिंटिंग मानकीकरण प्रणाली का निर्माण उद्योग के लिए "उपलब्ध प्रौद्योगिकी" से "विश्वसनीय गुणवत्ता" की ओर बढ़ने का एकमात्र तरीका है। मुख्य बिंदुओं में शामिल हैं:
- सिस्टम आर्किटेक्चर: मानकों की व्यवस्थितता और पूर्णता सुनिश्चित करने के लिए "बुनियादी सामान्य-तकनीकी मानक-अनुप्रयोग कार्यान्वयन" की तीन-परत वास्तुकला को अपनाएं
- सामग्री प्रमाणन: आपूर्तिकर्ता योग्यता, बैच प्रमाणन और प्रदर्शन सत्यापन के लिए तीन-स्तरीय प्रमाणन प्रणाली स्थापित करें, और सामग्री की गुणवत्ता के स्रोत को सख्ती से नियंत्रित करें
- प्रक्रिया नियंत्रण: यह सुनिश्चित करने के लिए कि प्रक्रिया स्थिर और नियंत्रणीय है, पैरामीटर मॉनिटरिंग, प्रक्रिया ट्रैसेबिलिटी और गुणवत्ता सत्यापन के तीन-इन-वन नियंत्रण लागू करें
- कार्यान्वयन पथ: "नैदानिक मूल्यांकन-प्रणाली निर्माण-परीक्षण संचालन सत्यापन-प्रमाणन संवर्धन" की चार-चरणीय रणनीति का पालन करें और धीरे-धीरे मानकीकरण को बढ़ावा दें
यह अनुशंसा की जाती है कि उद्यम अपने स्वयं के विकास चरणों और लक्ष्य बाजार आवश्यकताओं के आधार पर विभेदित मानकीकरण कार्यान्वयन रोडमैप विकसित करें। प्रारंभिक चरण में, गुणवत्ता स्थिरता में शीघ्र सुधार के लिए सामग्री प्रमाणन और प्रक्रिया नियंत्रण मानकों की स्थापना को प्राथमिकता दी जा सकती है; परिपक्व अवस्था में, बाजार की प्रतिस्पर्धात्मकता और ग्राहक विश्वास को बढ़ाने के लिए तीसरे पक्ष के प्रमाणीकरण को अपनाया जाना चाहिए। मानकीकरण अंतिम बिंदु नहीं है, बल्कि निरंतर सुधार के लिए शुरुआती बिंदु है। एक नियमित समीक्षा तंत्र स्थापित करना (वर्ष में एक बार इसकी समीक्षा करने की अनुशंसा की जाती है) और तकनीकी प्रगति और बाजार की मांग के अनुसार मानक प्रणाली को गतिशील रूप से अद्यतन करना आवश्यक है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।