
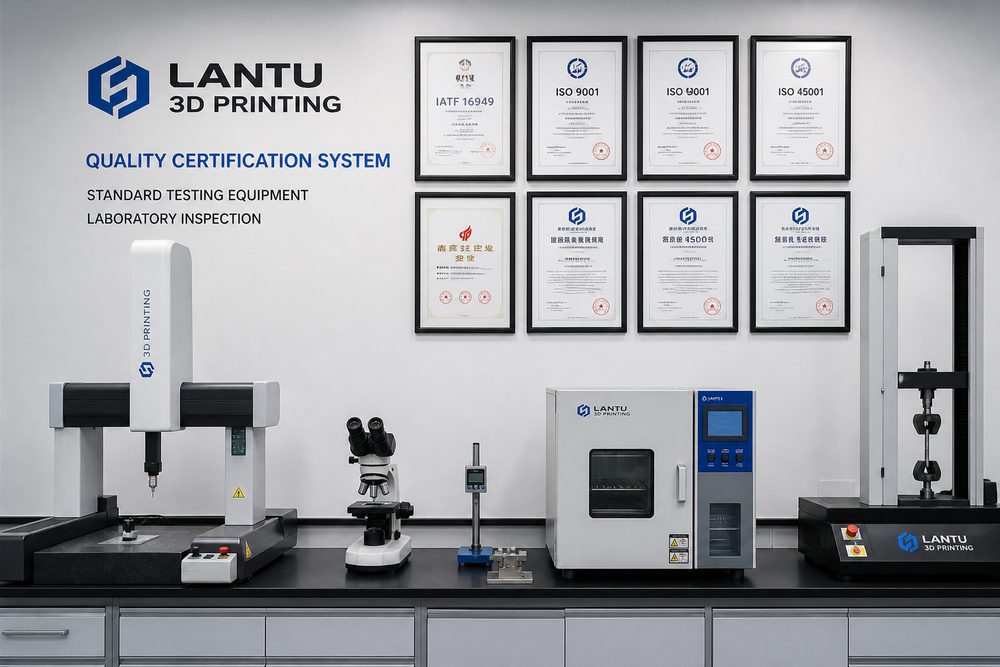
Introduction : La valeur de la normalisation pour l'industrie de l'impression 3D
Selon le rapport Wohlers Associates 2025, le marché mondial de l'impression 3D a dépassé les 35 milliards de dollars, avec un taux de croissance annuel de plus de 18 %. Cependant, derrière l'expansion rapide de l'industrie, le problème du manque de normes est devenu de plus en plus important : les paramètres des matériaux des différents fabricants varient jusqu'à 40 % et la cohérence des performances des pièces oscille entre 15 et 25 %, ce qui limite sérieusement l'application approfondie de la technologie d'impression 3D dans le domaine industriel.
En prenant l'exemple du domaine aérospatial, Boeing et Airbus ont des cycles de certification pour les pièces fabriquées de manière additive d'une durée de 18 à 24 mois, dont 70 % sont consacrés à la vérification des performances des matériaux et à la certification de la stabilité des processus. L’absence de normes unifiées augmente non seulement les coûts de certification, mais retarde également la mise en œuvre de nouvelles technologies. Les données montrent que les entreprises qui mettent en œuvre un système de normalisation complet peuvent augmenter le taux de réussite initiale de leurs produits de 68 % à 92 % et réduire les coûts de qualité de 35 à 45 %. La standardisation est devenue le seul moyen pour l’impression 3D de passer du statut « utilisable » à « fiable ».
1. Conception du cadre système standard
Le système de normalisation de l'impression 3D adopte une conception « d'architecture à trois couches », couvrant la couche générale de base, la couche de normes techniques et la couche de mise en œuvre des applications, formant un réseau de normes connecté verticalement et coordonné horizontalement.
Couche générale de base Définit les normes de base telles que les spécifications de termes, les codes de classification et les paramètres de base. Parmi elles, la série de normes ISO/ASTM 52900 divise les processus de fabrication additive en sept catégories (injection de liant, dépôt d'énergie dirigée, extrusion de matériaux, injection de matériaux, fusion sur lit de poudre, laminage de plaques minces et durcissement par photopolymérisation), fournissant un langage unifié pour la formulation des normes ultérieures. En termes de normalisation terminologique, il est recommandé aux entreprises de créer une bibliothèque de comparaison en chinois et en anglais contenant plus de 500 termes professionnels, couvrant les quatre principales catégories de matériaux, équipements, processus et tests, afin de garantir la cohérence des documents techniques et de la communication.
La couche de normes techniques couvre les quatre domaines principaux que sont les matériaux, les équipements, la technologie et les tests, et constitue le corps principal du système de normalisation. Les normes relatives aux matériaux doivent stipuler trois grandes catégories d'indicateurs : la composition chimique, les propriétés physiques et les performances du processus. Par exemple, la distribution granulométrique de la poudre PA12 nécessite D10 ≤ 45 μm, D50 = 60 ± 5 μm, D90 ≥ 75 μm, une teneur en oxygène ≤ 0,05 % et une teneur en humidité ≤ 0,02 %. Les normes d'équipement doivent spécifier des paramètres clés tels que la précision de l'espace de moulage (±0,05 mm dans la direction XY, ±0,1 mm dans la direction Z), la précision du contrôle de la température (±2°C) et la stabilité de la puissance laser (±1 %). Les normes de processus doivent spécifier les fenêtres de paramètres et les exigences de surveillance du processus, telles que la combinaison de paramètres quadridimensionnels de puissance laser, de vitesse de balayage, d'épaisseur de revêtement en poudre et de température de moulage pour le processus SLS. Les normes d'essai doivent définir des plans d'échantillonnage, des méthodes d'essai et des critères de jugement.
Couche d'implémentation d'application Développez les détails d'implémentation pour des secteurs et des scénarios d'application spécifiques, y compris des exigences particulières pour des domaines verticaux tels que l'aérospatiale, les équipements médicaux et la fabrication automobile. Par exemple, les implants médicaux doivent répondre aux normes de biocompatibilité ISO 10993 et aux exigences du système qualité FDA 21 CFR Part 820 ; Les pièces aérospatiales doivent répondre aux exigences de certification des processus spéciaux de fabrication additive NADCAP AC7110.
2. Normes de certification et de test des matériaux
Les matériaux sont la source de la qualité de l'impression 3D et le système de certification des matériaux doit couvrir l'intégralité du cycle de vie du contrôle des matières premières, de l'inspection des matériaux entrants, de la gestion du stockage et du recyclage.
Le processus de certification adopte un modèle « progressif à trois niveaux » : certification de qualification des fournisseurs, certification des lots de matériaux et vérification des performances des matériaux. La certification de qualification des fournisseurs est basée sur les exigences du système de gestion de la qualité ISO 9001 et AS9100 pour le système de gestion de la qualité aérospatiale, et examine la capacité de production, les capacités de test et les capacités de traçabilité de la qualité du fournisseur. La certification des lots de matériaux nécessite un rapport de test complet pour chaque lot, comprenant l'analyse de la composition chimique (méthode ICP-OES ou XRF), le test de distribution granulométrique (méthode de diffraction laser), la caractérisation morphologique (microscope électronique à balayage SEM), l'analyse des propriétés thermiques (DSC, TGA) et le test des propriétés rhéologiques (rhéomètre rotatif).
Le système de paramètres de détection doit être défini différemment en fonction du type de matériau. En prenant la poudre métallique comme exemple, les paramètres de détection de base incluent :
- Composition chimique : écart de la teneur en éléments principaux ≤±0,5 %, teneur en éléments d'impuretés (O, N, H) contrôlée à O≤0,03 %, N≤0,02 %, H≤0,005 % respectivement
- Distribution granulométrique : contrôle en trois points de D10, D50 et D90, coefficient d'étendue Span=(D90-D10)/D50≤1,5
- Sphéricité : circularité ≥0,95 (méthode d'analyse d'image), rapport de poudre satellite ≤3 %
- Fluidité : débit Hall ≤25 s/50 g, indice de Carney ≥0,85
- Densité apparente : ≥55 % de la densité théorique, densité après prise ≥65 % de la densité théorique
Pour les matériaux polymères, une attention particulière doit être accordée à la teneur en humidité (≤0,02 %), à la distribution du poids moléculaire (PDI≤2,5), à l'indice de fusion (MFR 5-30 g/10 min, ajusté en fonction du type de matériau), à la température de déformation thermique (HDT≥45°C) et à d'autres indicateurs. La résine photosensible liquide doit détecter des paramètres tels que la viscosité (200-800 mPa·s@25°C), la profondeur de durcissement (≥0,1 mm), l'exposition critique (Ec≤10 mJ/cm²).
Lesnormes de stockage et de recyclage sont essentielles au maintien de performances constantes des matériaux. La poudre métallique doit être stockée dans un environnement protégé par un gaz inerte (Ar ou N2, teneur en oxygène ≤ 0,1 %), avec une température contrôlée entre 15 et 25 °C et une humidité relative ≤ 30 %. La durée de stockage ne dépasse généralement pas 12 mois. Les matériaux périmés doivent être testés à nouveau pour vérifier leur teneur en oxygène et leur fluidité. Le recyclage et l'utilisation de la poudre doivent suivre le principe du « recyclage limité » : la poudre d'alliage de titane ne doit pas être recyclée et utilisée plus de 3 fois, et les particules agglomérées et les particules oxydées doivent être filtrées après chaque utilisation ; le taux de recyclage de la poudre d'alliage d'aluminium ne doit pas dépasser 50 % de la quantité totale et doit être mélangé avec une nouvelle poudre. La poudre recyclée doit être testée pour sa fluidité et sa teneur en oxygène dans chaque lot. Si les indicateurs dépassent la norme, il sera déclassé ou mis au rebut.
3. Système de contrôle de la qualité des processus
Le contrôle qualité des processus est un maillon clé dans la conversion des exigences standards en qualité réelle. Il est nécessaire de mettre en place un système de contrôle trois en un : « surveillance des paramètres-traçabilité des processus-vérification de la qualité ».
Surveillance des paramètres clés du processus Il est nécessaire de déterminer la combinaison des paramètres de base en fonction du type de processus. En prenant comme exemple le processus de fusion laser sélective SLM, les paramètres de base incluent :
- Paramètres laser : puissance 200-400 W (ajustée en fonction du matériau), stabilité de puissance ≤±1 % ; diamètre du spot 50-80μm ; vitesse de numérisation 700-1400 mm/s
- Paramètres thermiques : température de préchauffage du substrat 150-200°C (alliage de titane) ou 80-120°C (alliage d'aluminium) ; teneur en oxygène dans la cavité de moulage ≤100 ppm (alliage de titane) ou ≤500 ppm (alliage d'aluminium)
- Paramètres de numérisation : espacement de numérisation de 60 à 120 μm ; épaisseur de couche 20-40μm ; stratégie de numérisation (numérisation en bande, numérisation en damier, numérisation en spirale)
- Protection contre les gaz : débit de gaz de protection 10-20 L/min, uniformité du débit d'air ≤±10 %
Il est recommandé d'utiliser un système de surveillance en ligne pour collecter les données de paramètres en temps réel, avec une fréquence d'échantillonnage de ≥100 Hz, afin d'obtenir une alarme en temps réel et un arrêt automatique des paramètres anormaux. Le CPk (indice de capacité du processus) des paramètres clés doit être ≥1,33 pour garantir que le processus est stable et contrôlable.
Le système de traçabilité des processus doit réaliser la traçabilité de tous les éléments d'« une pièce, un fichier ». Chaque produit doit être associé à six grandes catégories d'informations : lot de matériaux, numéro d'équipement, paramètres de processus, opérateurs, conditions environnementales et données d'essais pour former un dossier qualité complet. La période de stockage des informations de traçabilité ne doit pas être inférieure à deux fois la période de garantie du produit. Il est recommandé de conserver en permanence les dossiers de traçabilité des pièces aérospatiales. Utilisez la technologie des codes-barres, des codes QR ou des RFID pour réaliser la collecte et l'association automatiques des informations de traçabilité et réduire les erreurs de saisie manuelle.
Lestests de vérification de la qualité sont divisés en deux étapes : les tests de processus et l'inspection finale. L'inspection du processus comprend : l'inspection inter-couches (arrêt pour inspection toutes les 10 couches, utilisation d'une inspection visuelle ou d'un balayage laser pour détecter les déformations, les fissures et les défauts de non-fusion), la surveillance de la température (une caméra thermique infrarouge surveille la répartition de la température du bain de fusion en temps réel et marque automatiquement les zones de température anormales) et la mesure de l'épaisseur en ligne (l'écart d'épaisseur est mesuré après la formation de chaque couche et contrôlé à ± 0,02 mm). L'inspection finale comprend :
- Précision géométrique : à l'aide d'une machine à mesurer tridimensionnelle ou d'un scanner industriel, la tolérance dimensionnelle est contrôlée dans les 70 % de la tolérance de conception
- Densité : mesurée par méthode Archimède, densité ≥ 99,5 % de la densité théorique
- Défauts internes : contrôle CT industriel, porosité ≤0,5 %, pas de fissures, pas de défauts de fusion
- Propriétés mécaniques : chaque lot est testé avec des tiges d'essai au four, et la résistance à la traction, la limite d'élasticité et l'allongement répondent aux exigences standard
4. Chemin de mise en œuvre de la normalisation
La construction du système de normalisation est un projet systématique qui nécessite l'adoption d'une stratégie de « planification globale, mise en œuvre étape par étape et amélioration continue ». La période de mise en œuvre typique est de 18 à 24 mois.
Phase 1 : Évaluation diagnostique (1 à 2 mois). Comparez la série de normes ISO/ASTM 52900 et le système de normes de fabrication additive GB/T 35351 pour évaluer les lacunes du système de gestion de la qualité existant de l'entreprise. Concentrez-vous sur l'évaluation des quatre dimensions du système de gestion du matériel, des capacités de gestion des équipements, du niveau de contrôle des processus et des capacités de test, et formez un rapport d'analyse des écarts et une feuille de route d'amélioration. Les méthodes d'évaluation comprennent l'examen des documents, l'inspection sur place, l'analyse statistique des données et les entretiens avec le personnel.
Phase 2 : Construction du système (3-6 mois). Sur la base des résultats de l'évaluation, des documents de système standard sont formulés, comprenant trois catégories : normes de gestion, normes techniques et normes de travail. Les normes de gestion couvrent la structure organisationnelle, les responsabilités et autorités, l'allocation des ressources, la gestion des dossiers, la gestion des dossiers et d'autres éléments ; les normes techniques couvrent les exigences techniques de base telles que les matériaux, les équipements, les processus et les tests ; les normes de travail couvrent les documents d'orientation professionnelle tels que les procédures d'exploitation, les procédures d'inspection et les procédures de maintenance des équipements. La préparation du document doit suivre le principe de « celui qui l'écrit » pour garantir l'opérabilité de la norme.
Phase 3 : Vérification des opérations d'essai (6 à 12 mois). Sélectionnez des produits typiques pour effectuer des essais du système standard afin de vérifier l'applicabilité et l'efficacité des normes. Il est recommandé de sélectionner 2 à 3 produits représentatifs, de produire 30 à 50 pièces de chaque produit et d'enregistrer les données de qualité tout au long du processus. Vérifiez par analyse statistique si les indicateurs clés tels que la capacité du processus (CPk≥1,33), le taux de réussite du premier coup (≥90 %) et le coût de la qualité (réduit de plus de 20 %) sont conformes aux normes. Si des problèmes sont découverts au cours de l'opération d'essai, les documents standards seront révisés en temps opportun.
Phase 4 : promotion de la certification (3 à 6 mois). Après avoir réussi la vérification de l'essai, demandez la certification du système auprès d'une agence de certification tierce. Sélectionnez le type de certification en fonction du marché cible : postulez à la certification NADCAP AC7110 sur le marché aéronautique ; demander la certification ISO 13485 sur le marché des dispositifs médicaux ; demander la certification IATF 16949 sur le marché automobile. Après avoir passé la certification, le système standard sera étendu à tous les produits et lignes de production pour atteindre une couverture complète.
Analyse de cas : Pratique de normalisation d'une entreprise de construction aéronautique. L'entreprise a lancé la construction d'un système de normalisation de l'impression 3D en 2023. Après 18 mois d'efforts, elle a établi un système standard complet couvrant la certification des matériaux, la gestion des équipements, le contrôle des processus et les tests de qualité. Les résultats de la mise en œuvre sont significatifs : le taux de réussite au premier essai des pièces en alliage de titane est passé de 71 % à 94 %, le taux de réussite des lots de matériaux a augmenté de 82 % à 98 %, les temps d'arrêt en cas de panne d'équipement ont été réduits de 65 % et les coûts de qualité ont été réduits de 38 %. En 2024, elle a passé avec succès la certification NADCAP AC7110 et est devenue l'une des premières entreprises nationales à obtenir une certification de processus spécial pour la fabrication additive aérospatiale.
Résumé
La construction d'un système de standardisation de l'impression 3D est le seul moyen pour l'industrie de passer d'une « technologie disponible » à une « qualité fiable ». Les points essentiels incluent :
- Architecture du système : adopter une architecture à trois niveaux de « mise en œuvre des normes techniques générales de base et de l'application » pour garantir le caractère systématique et complet des normes.
- Certification des matériaux : établir un système de certification à trois niveaux pour les qualifications des fournisseurs, la certification des lots et la vérification des performances, et contrôler strictement la source de la qualité des matériaux
- Contrôle du processus : mettez en œuvre un contrôle trois-en-un : surveillance des paramètres, traçabilité du processus et vérification de la qualité pour garantir que le processus est stable et contrôlable.
- Chemin de mise en œuvre : suivez la stratégie en quatre étapes de « promotion du diagnostic, de la construction du système, de la vérification des opérations d'essai et de la certification » et promouvez progressivement la normalisation.
Il est recommandé aux entreprises d'élaborer des feuilles de route différenciées pour la mise en œuvre de la normalisation en fonction de leurs propres étapes de développement et des exigences du marché cible. Dans la phase initiale, la priorité peut être accordée à l'établissement de normes de certification des matériaux et de contrôle des processus afin d'améliorer rapidement la stabilité de la qualité ; au stade de maturité, une certification par un tiers devrait être recherchée pour améliorer la compétitivité du marché et la confiance des clients. La normalisation n'est pas le point final, mais le point de départ d'une amélioration continue. Il est nécessaire d'établir un mécanisme de révision régulière (il est recommandé de le réviser une fois par an) et de mettre à jour de manière dynamique le système standard en fonction des progrès technologiques et de la demande du marché.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.