
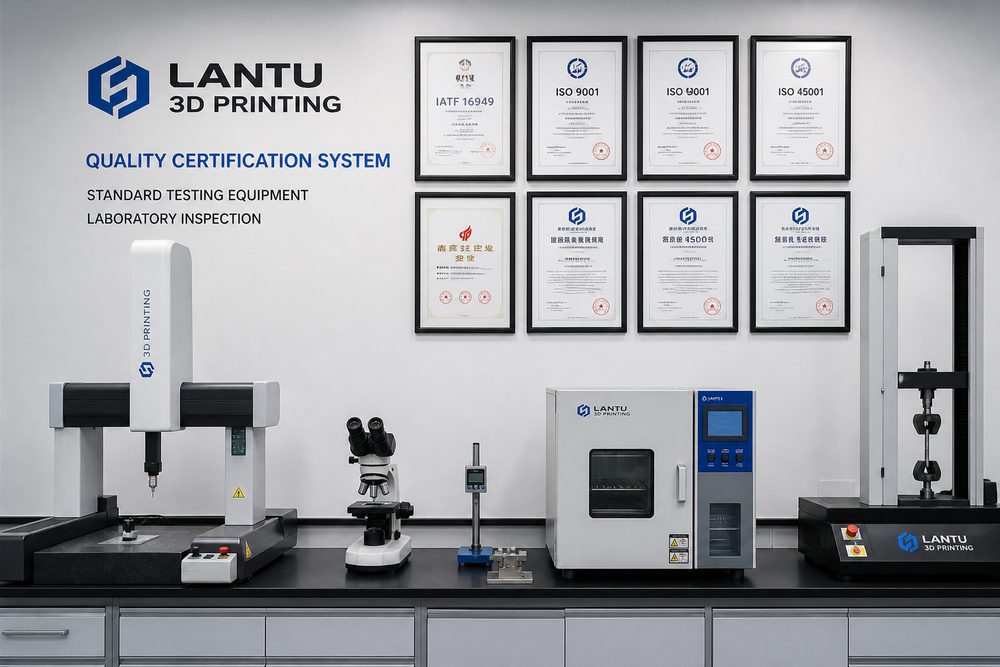
Inleiding: De waarde van standaardisatie voor de 3D-printindustrie
Volgens het Wohlers Associates 2025-rapport heeft de wereldwijde 3D-printmarkt de 35 miljard dollar overschreden, met een jaarlijks groeipercentage van meer dan 18%. Achter de snelle expansie van de industrie is het probleem van het gebrek aan normen echter steeds prominenter geworden: de materiaalparameters van verschillende fabrikanten variëren met maar liefst 40%, en de prestatieconsistentie van onderdelen schommelt tussen 15-25%, wat de diepgaande toepassing van 3D-printtechnologie op industrieel gebied ernstig beperkt.
Als we de lucht- en ruimtevaart als voorbeeld nemen: Boeing en Airbus hebben certificeringscycli voor additief vervaardigde onderdelen van wel 18 tot 24 maanden, waarvan 70% wordt besteed aan verificatie van materiaalprestaties en certificering van processtabiliteit. Het gebrek aan uniforme normen verhoogt niet alleen de certificeringskosten, maar vertraagt ook de implementatie van nieuwe technologieën. Uit gegevens blijkt dat bedrijven die een compleet standaardisatiesysteem implementeren het slagingspercentage van hun producten voor de eerste keer kunnen verhogen van 68% naar 92%, en de kwaliteitskosten met 35-45% kunnen verlagen. Standaardisatie is de enige manier geworden waarop 3D-printen van ‘bruikbaar’ naar ‘betrouwbaar’ kan evolueren.
1. Standaard systeemframeworkontwerp
Het standaardisatiesysteem voor 3D-printen maakt gebruik van een "drielaags architectuur"-ontwerp, dat de algemene basislaag, de technische standaardlaag en de applicatie-implementatielaag omvat, en zo een verticaal verbonden en horizontaal gecoördineerd standaardnetwerk vormt.
Algemene basislaag Definieert basisstandaarden zoals termspecificaties, classificatiecodes en basisparameters. Daaronder verdeelt de ISO/ASTM 52900-serie normen additieve productieprocessen in zeven categorieën (injectie van bindmiddel, gerichte energiedepositie, materiaalextrusie, materiaalinjectie, poederbedfusie, dunne plaatlaminering en fotopolymerisatie-uitharding), waardoor een uniforme taal wordt geboden voor de formulering van volgende normen. Op het gebied van terminologiestandaardisatie wordt aanbevolen dat bedrijven een Chinese en Engelse vergelijkingsbibliotheek opzetten met meer dan 500 professionele termen, die de vier belangrijkste categorieën van materialen, apparatuur, processen en testen bestrijken, om de consistentie van technische documenten en communicatie te garanderen.
De laag Technische standaarden omvat de vier kerngebieden materialen, apparatuur, technologie en testen, en vormt het hoofdgedeelte van het standaardisatiesysteem. Materiaalnormen moeten drie belangrijke categorieën indicatoren bepalen: chemische samenstelling, fysische eigenschappen en procesprestaties. De deeltjesgrootteverdeling van PA12-poeder vereist bijvoorbeeld D10 ≤ 45 μm, D50 = 60 ± 5 μm, D90 ≥ 75 μm, zuurstofgehalte ≤ 0,05% en vochtgehalte ≤ 0,02%. Apparatuurnormen moeten belangrijke parameters specificeren, zoals nauwkeurigheid van de gietruimte (±0,05 mm in XY-richting, ±0,1 mm in Z-richting), nauwkeurigheid van temperatuurregeling (±2°C) en stabiliteit van het laservermogen (±1%). Processtandaarden moeten parametervensters en procesmonitoringvereisten specificeren, zoals de vierdimensionale parametercombinatie van laservermogen, scansnelheid, dikte van de poedercoating en vormtemperatuur voor het SLS-proces. Testnormen moeten bemonsteringsplannen, testmethoden en beoordelingscriteria definiëren.
Applicatie-implementatielaag Ontwikkel implementatiedetails voor specifieke industrieën en toepassingsscenario's, inclusief speciale vereisten voor verticale velden zoals lucht- en ruimtevaart, medische apparatuur en autoproductie. Medische implantaten moeten bijvoorbeeld voldoen aan de ISO 10993-biocompatibiliteitsnormen en de FDA 21 CFR Part 820-kwaliteitssysteemvereisten; Lucht- en ruimtevaartonderdelen moeten voldoen aan de speciale procescertificeringsvereisten van NADCAP AC7110 additive manufacturing.
2. Materiaalcertificering en testnormen
Materialen zijn de bron van de kwaliteit van 3D-printen en het materiaalcertificeringssysteem moet de gehele levenscyclus van grondstoffenscreening, inspectie van binnenkomend materiaal, opslagbeheer en recycling bestrijken.
Het certificeringsproces hanteert een 'progressief' model met drie niveaus: certificering van leverancierskwalificatie, certificering van materiaalbatches en verificatie van materiaalprestaties. De certificering van de leverancierskwalificatie is gebaseerd op het ISO 9001-kwaliteitsmanagementsysteem en de AS9100-vereisten voor het lucht- en ruimtevaartkwaliteitsmanagementsysteem, en beoordeelt de productiecapaciteit, testmogelijkheden en mogelijkheden voor traceerbaarheid van de kwaliteit van de leverancier. Certificering van materiaalbatches vereist een volledig testrapport voor elke batch, inclusief analyse van de chemische samenstelling (ICP-OES- of XRF-methode), test van de deeltjesgrootteverdeling (laserdiffractiemethode), karakterisering van de morfologie (SEM-scanning-elektronenmicroscoop), analyse van thermische eigenschappen (DSC, TGA) en test van reologische eigenschappen (rotatiereometer).
Het detectieparametersysteem moet verschillend worden ingesteld, afhankelijk van het materiaaltype. Als we metaalpoeder als voorbeeld nemen, omvatten de kerndetectieparameters:
- Chemische samenstelling: afwijking van het hoofdelementgehalte ≤±0,5%, gehalte aan onzuiverheidselementen (O, N, H) gecontroleerd op respectievelijk O≤0,03%, N≤0,02%, H≤0,005%
- Verdeling van de deeltjesgrootte: driepuntsregeling van D10, D50 en D90, spancoëfficiënt Span=(D90-D10)/D50≤1,5
- Sfericiteit: circulariteit ≥0,95 (beeldanalysemethode), satellietpoederverhouding ≤3%
- Vloeibaarheid: Hall-stroomsnelheid ≤25s/50g, Carney-index ≥0,85
- Bulkdichtheid: ≥55% van de theoretische dichtheid, tapdichtheid ≥65% van de theoretische dichtheid
Voor polymere materialen moet extra aandacht worden besteed aan het vochtgehalte (≤0,02%), de molecuulgewichtsverdeling (PDI≤2,5), de smeltindex (MFR 5-30g/10min, aangepast aan het materiaaltype), de warmtevervormingstemperatuur (HDT≥45°C) en andere indicatoren. Vloeibare lichtgevoelige hars moet parameters detecteren zoals viscositeit (200-800 mPa·s bij 25°C), uithardingsdiepte (≥0,1 mm), kritische blootstelling (Ec≤10mJ/cm²).
Opslag- en recyclingnormen zijn van cruciaal belang voor het behoud van consistente materiaalprestaties. Metaalpoeder moet worden opgeslagen in een door inert gas beschermde omgeving (Ar of N2, zuurstofgehalte ≤ 0,1%), waarbij de temperatuur op 15-25°C en een relatieve vochtigheid ≤ 30% wordt gehouden. De bewaartermijn bedraagt doorgaans niet meer dan 12 maanden. Vervallen materialen moeten opnieuw worden getest op zuurstofgehalte en vloeibaarheid. Poederrecycling en -gebruik moeten het principe van "beperkte recycling" volgen: poeder van titaniumlegeringen mag niet vaker dan drie keer worden gerecycled en gebruikt, en de geagglomereerde deeltjes en geoxideerde deeltjes moeten na elk gebruik worden gescreend; de recyclingverhouding van aluminiumlegeringspoeder mag niet hoger zijn dan 50% van de totale hoeveelheid en moet worden gemengd met nieuw poeder. Gerecycled poeder moet in elke batch worden getest op vloeibaarheid en zuurstofgehalte. Als de indicatoren de norm overschrijden, wordt deze gedegradeerd of geschrapt.
3. Proceskwaliteitscontrolesysteem
Proceskwaliteitscontrole is een belangrijke schakel in het omzetten van standaardeisen in daadwerkelijke kwaliteit. Het is noodzakelijk om een drie-in-één controlesysteem op te zetten van "parametermonitoring, traceerbaarheid van het proces en kwaliteitsverificatie".
Bewaking van belangrijke procesparameters Het is noodzakelijk om de kernparametercombinatie te bepalen op basis van het procestype. Als we het SLM-selectieve lasersmeltproces als voorbeeld nemen, omvatten de kernparameters:
- Laserparameters: vermogen 200-400 W (aangepast aan het materiaal), vermogensstabiliteit ≤±1%; vlekdiameter 50-80 μm; scansnelheid 700-1400 mm/s
- Thermische parameters: voorverwarmingstemperatuur substraat 150-200°C (titaniumlegering) of 80-120°C (aluminiumlegering); zuurstofgehalte in de vormholte ≤100ppm (titaniumlegering) of ≤500ppm (aluminiumlegering)
- Scanparameters: scanafstand 60-120 μm; laagdikte 20-40μm; scanstrategie (strookscannen, schaakbordscannen, spiraalscannen)
- Gasbescherming: beschermgasstroom 10-20 l/min, uniformiteit van de luchtstroom ≤±10%
Het wordt aanbevolen om een online monitoringsysteem te gebruiken om parametergegevens in realtime te verzamelen, met een bemonsteringsfrequentie van ≥100 Hz, om een realtime alarm en automatische uitschakeling van abnormale parameters te bereiken. De CPk (procescapaciteitsindex) van sleutelparameters moet ≥ 1,33 zijn om ervoor te zorgen dat het proces stabiel en controleerbaar is.
Het procestraceerbaarheidssysteem moet de traceerbaarheid van alle elementen van "één deel, één bestand" realiseren. Elk product moet worden gekoppeld aan zes belangrijke informatiecategorieën: materiaalbatch, apparatuurnummer, procesparameters, operators, omgevingsomstandigheden en testgegevens om een compleet kwaliteitsbestand te vormen. De opslagperiode van traceerbaarheidsinformatie mag niet minder zijn dan tweemaal de productgarantieperiode. Het wordt aanbevolen om de traceerbaarheidsbestanden van lucht- en ruimtevaartonderdelen permanent bij te houden. Gebruik barcode, QR-code of RFID-technologie om automatische verzameling en associatie van traceerbaarheidsinformatie te realiseren en handmatige invoerfouten te verminderen.
Kwaliteitsverificatietests zijn verdeeld in twee fasen: procestests en eindinspectie. Procesinspectie omvat: inspectie tussen de lagen (elke 10 lagen stoppen voor inspectie, met behulp van visuele inspectie of laserscanning om kromtrekken, scheuren en niet-smeltdefecten te detecteren), temperatuurbewaking (infrarood-warmtebeeldcamera bewaakt de temperatuurverdeling van het smeltbad in realtime en markeert automatisch abnormale temperatuurgebieden) en online diktemeting (de dikteafwijking wordt gemeten nadat elke laag is gevormd en gecontroleerd binnen ± 0,02 mm). De eindinspectie omvat:
- Geometrische nauwkeurigheid: met behulp van een driedimensionale coördinatenmeetmachine of industriële CT wordt de dimensionale tolerantie gecontroleerd binnen 70% van de ontwerptolerantie
- Dichtheid: gemeten volgens de Archimedes-methode, dichtheid ≥ 99,5% van de theoretische dichtheid
- Interne defecten: industriële CT-inspectie, porositeit ≤0,5%, geen scheuren, geen smeltdefecten
- Mechanische eigenschappen: elke batch wordt getest met teststaven in een oven en de treksterkte, vloeigrens en rek voldoen aan de standaardvereisten
4. Implementatiepad voor standaardisatie
De constructie van het standaardisatiesysteem is een systematisch project dat de adoptie van een strategie vereist van "algemene planning, stapsgewijze implementatie en continue verbetering". De typische implementatieperiode bedraagt 18-24 maanden.
Fase 1: Diagnostische beoordeling (1-2 maanden). Vergelijk de ISO/ASTM 52900-normenreeks en het GB/T 35351-standaardsysteem voor additieve productie om de hiaten in het bestaande kwaliteitsmanagementsysteem van het bedrijf te evalueren. Concentreer u op het evalueren van de vier dimensies van het materiaalbeheersysteem, de mogelijkheden voor apparatuurbeheer, het procescontroleniveau en de testmogelijkheden, en stel een gap-analyserapport en een routekaart voor verbetering op. Evaluatiemethoden omvatten documentbeoordeling, inspectie ter plaatse, statistische gegevensanalyse en personeelsinterviews.
Fase 2: Systeembouw (3-6 maanden). Op basis van de evaluatieresultaten worden standaardsysteemdocumenten geformuleerd, waaronder drie categorieën: managementstandaarden, technische standaarden en werkstandaarden. Managementnormen hebben betrekking op de organisatiestructuur, verantwoordelijkheden en bevoegdheden, toewijzing van middelen, bestandsbeheer, recordbeheer en andere elementen; technische normen hebben betrekking op fundamentele technische vereisten zoals materialen, uitrusting, processen en testen; werknormen omvatten werkbegeleidingsdocumenten zoals werkprocedures, inspectieprocedures en procedures voor onderhoud van apparatuur. Documentvoorbereiding moet het principe volgen van "wie het ook schrijft" om de bruikbaarheid van de standaard te garanderen.
Fase 3: Verificatie van proefoperatie (6-12 maanden). Selecteer typische producten om proefruns van het standaardsysteem uit te voeren om de toepasbaarheid en effectiviteit van de normen te verifiëren. Het wordt aanbevolen om 2-3 representatieve producten te selecteren, 30-50 stuks van elk product te produceren en gedurende het hele proces kwaliteitsgegevens vast te leggen. Controleer door middel van statistische analyse of sleutelindicatoren zoals procescapaciteiten (CPk≥1,33), slagingspercentage voor de eerste keer (≥90%) en kwaliteitskosten (gereduceerd met meer dan 20%) aan de norm voldoen. Als er tijdens de proefvaart problemen worden ontdekt, worden de standaarddocumenten tijdig herzien.
Fase 4: Certificeringspromotie (3-6 maanden). Nadat u de proefdraaiverificatie heeft doorstaan, vraagt u systeemcertificering aan bij een extern certificeringsbureau. Selecteer het certificeringstype op basis van de doelmarkt: vraag NADCAP AC7110-certificering aan in de lucht- en ruimtevaartmarkt; ISO 13485-certificering aanvragen in de markt voor medische hulpmiddelen; IATF 16949-certificering aanvragen in de automobielmarkt. Nadat de certificering is behaald, wordt het standaardsysteem uitgebreid naar alle producten en productielijnen om volledige dekking te bereiken.
Caseanalyse: standaardisatiepraktijk van een luchtvaartproductiebedrijf. Het bedrijf lanceerde in 2023 de bouw van een standaardisatiesysteem voor 3D-printen. Na 18 maanden van inspanningen heeft het een compleet standaardsysteem opgezet dat materiaalcertificering, apparatuurbeheer, procescontrole en kwaliteitstests omvat. De implementatieresultaten zijn aanzienlijk: het slagingspercentage van titaniumlegeringsonderdelen is voor de eerste keer gestegen van 71% naar 94%, het slagingspercentage van de materiaalbatches is gestegen van 82% naar 98%, de uitvaltijd van apparatuur is met 65% verminderd en de kwaliteitskosten zijn met 38% verlaagd. In 2024 slaagde het met succes voor de NADCAP AC7110-certificering en werd het een van de eerste binnenlandse bedrijven die een speciale procescertificering behaalde voor additieve productie in de lucht- en ruimtevaart.
Samenvatting
De constructie van een standaardisatiesysteem voor 3D-printen is de enige manier voor de industrie om van "beschikbare technologie" naar "betrouwbare kwaliteit" te gaan. Kernpunten zijn onder meer:
- Systeemarchitectuur: Gebruik een drielaagse architectuur van "algemeen-technische standaard-applicatie-implementatie" om de systematiek en volledigheid van de standaarden te garanderen
- Materiaalcertificering: Zet een certificeringssysteem op drie niveaus op voor leverancierskwalificaties, batchcertificering en prestatieverificatie, en controleer strikt de bron van de materiaalkwaliteit
- Procescontrole: Implementeer drie-in-één controle van parametermonitoring, procestraceerbaarheid en kwaliteitsverificatie om ervoor te zorgen dat het proces stabiel en controleerbaar is
- Implementatiepad: Volg de vierstappenstrategie van 'diagnostisch beoordelingssysteemconstructie-proefbedrijf verificatie-certificeringspromotie' en bevorder geleidelijk standaardisatie
Het wordt aanbevolen dat bedrijven gedifferentieerde routekaarten voor de implementatie van standaardisatie ontwikkelen op basis van hun eigen ontwikkelingsfasen en doelmarktvereisten. In de beginfase kan prioriteit worden gegeven aan het vaststellen van materiaalcertificering en procescontrolenormen om de kwaliteitsstabiliteit snel te verbeteren; in de volwassen fase moet worden gestreefd naar certificering door derden om het concurrentievermogen op de markt en het vertrouwen van de klant te vergroten. Standaardisatie is niet het eindpunt, maar het startpunt voor continue verbetering. Het is noodzakelijk om een mechanisme voor regelmatige evaluatie in te stellen (het wordt aanbevolen om dit eenmaal per jaar te herzien) en om het standaardsysteem dynamisch bij te werken op basis van de technologische vooruitgang en de marktvraag.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.