
Introduction : quand les commandes sont nombreuses, les matériaux variés et les post-traitements longs, se contenter d’une file d’attente selon l’ordre de commande entraîne des machines inactives et des conflits de délais
Délais serrés, machines pleines : les méthodes concrètes pour optimiser la planification de production en impression 3D ne relèvent pas d’un problème technique isolé, mais d’un véritable système allant des besoins clients aux données de modèle, du choix du procédé à l’ordonnancement et à la livraison, jusqu’au retour d’expérience après-vente. Pour une plateforme de gestion du cycle de vie complet comme lantu3D, de la conception au produit physique livré, l’enjeu n’est pas seulement de savoir « si l’on peut imprimer », mais de transformer une demande incertaine en un processus de fabrication planifiable, traçable et livrable. L’erreur fréquente dans le secteur consiste à ne s’intéresser qu’aux paramètres des machines, en négligeant les lots de commandes, les jalons de validation, les enregistrements qualité et les flux d’information entre services, ce qui finit par provoquer des retouches, des retards ou une dérive des coûts. Cet article s’intéresse à l’optimisation de la planification de production en impression 3D et propose, à partir de scénarios de petites séries, un cadre méthodologique applicable sur le terrain.
1. L’objet de l’ordonnancement n’est pas la commande, mais le paquet de procédés
Une commande peut inclure de la résine, du nylon, du métal et des pièces peintes ; elle ne peut pas être gérée sur une seule et même chronologie. L’approche la plus pertinente consiste à découper la commande en paquets de procédés : impression, nettoyage, post-traitement, contrôle qualité et emballage sont ordonnancés séparément. C’est ainsi que l’on identifie les vrais goulots d’étranglement. Par exemple, si l’impression ne prend que 8 heures mais que la file d’attente pour la peinture atteint 48 heures, le risque de délai ne se situe pas au niveau de la machine d’impression.
2. Regrouper les lots selon les matériaux et les capacités des machines
Le nylon en SLS se prête à un regroupement par lots de poudre, le SLA à un regroupement selon le type de résine et les exigences de précision, et le FDM à un regroupement selon le matériau et la configuration des buses. Le regroupement des lots permet d’améliorer le taux d’utilisation des équipements, mais il ne faut pas chercher à saturer les machines à tout prix. Pour les commandes urgentes et les projets à priorité élevée, il convient de définir des règles d’insertion en urgence et d’évaluer leur impact, en précisant clairement quels lots seront décalés et de combien d’heures.
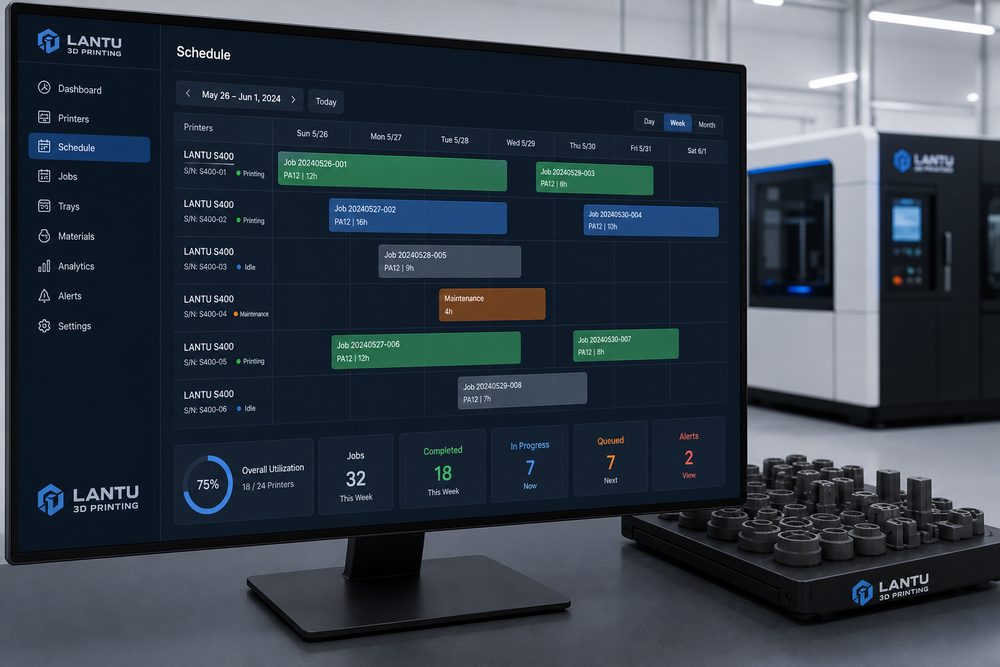
3. Mettre en place un tableau de bord visuel pour réduire les pertes de communication
Les informations de planification doivent être accessibles à la vente, à l’ingénierie, à la production, au post-traitement et au service client, sur une version unique et identique. Le tableau de bord doit au minimum contenir le statut de la commande, l’heure estimée de fin d’impression, les étapes de post-traitement, l’état du contrôle qualité et la cause des anomalies. Si ces informations ne sont connues que dans le tableur personnel de l’ordonnanceur, le coût de communication entre les services augmente rapidement.
4. Exploiter les données pour réviser la précision de l’ordonnancement
Chaque semaine, il faut mesurer l’écart entre les temps de travail estimés et les temps réellement consommés, afin d’identifier les matériaux, les machines et les collaborateurs associés aux plus fortes divergences. Les causes fréquentes incluent le temps de réparation des modèles non pris en compte, la sous-estimation du temps nécessaire au retrait des supports, l’attente trop longue entre les lots de teinture et les reprises de contrôle qualité non intégrées. L’optimisation de la planification n’est pas un déploiement logiciel ponctuel, mais un ajustement continu de la base de données des temps de procédé.
Conclusion : transformer l’expérience en capacité de livraison reproductible
Le cœur des méthodes concrètes pour optimiser la planification de production en impression 3D dans un contexte de délais serrés et de machines saturées consiste à transformer des expériences fragmentées en actions standardisées : l’expression du besoin a un point d’entrée, les décisions reposent sur des critères, les processus sont enregistrés, les anomalies font l’objet d’une boucle de traitement, et les résultats peuvent être analysés a posteriori. Il est conseillé aux entreprises de commencer par une gamme à forte fréquence ou un projet client type, puis de mettre en place un processus minimal viable avant d’étendre progressivement le système à une bibliothèque de matériaux, une bibliothèque de procédés, des règles de tarification et un système de traçabilité qualité. Ce que lantu3D met précisément en avant, c’est cette capacité continue allant du plan de conception à la livraison de l’objet réel, afin que l’impression 3D ne soit plus seulement un outil de prototypage, mais un maillon fiable pour la validation rapide, la production en petites séries et la fabrication à la demande.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.