
はじめに:受注は多く、材料は複雑、後処理は長い。単純に受注順で並べるだけでは設備の遊休と納期衝突を招く
納期が逼迫し、設備は満杯——3Dプリント生産スケジューリング最適化の実践手法は、単一の技術課題ではなく、顧客ニーズ、モデルデータ、工法選定、計画立案、納品、そしてアフターフォローまでを含むシステム工学です。ブループリント三維のように、設計図から実物納品までの全ライフサイクルを管理するプラットフォームにとって重要なのは、「印刷できるか」ではなく、不確実な需要を計画可能で追跡可能、かつ納品可能な製造フローへ変換できるかどうかです。業界でよくある誤りは、設備パラメータだけに注目し、受注バッチ、検証ポイント、品質記録、部門横断の情報フローを見落とすことです。その結果、手戻り、遅延、コスト失控につながります。本稿では、3Dプリント生産スケジューリング最適化を軸に、小ロット製造の現場を想定した実装可能な手法フレームワークを提示します。
1、スケジューリングの対象は受注ではなく、工程パッケージである
1件の受注には、樹脂、ナイロン、金属、塗装品が含まれることがあり、同じ時間軸で一括管理することはできません。より合理的な方法は、受注を工程パッケージに分解することです。つまり、印刷、洗浄、後処理、品質検査、梱包をそれぞれ別にスケジューリングします。こうして初めて、本当のボトルネックが見えてきます。たとえば印刷は8時間で終わっても、塗装待ちが48時間必要なら、納期リスクは設備側ではなく後工程側にあるのです。
2、材料と設備能力に応じてバッチを統合する
SLSナイロンは粉末バッチ単位で統合するのに適しており、SLAは樹脂の種類と精度要件で統合するのが適切です。FDMは材料とノズル構成でまとめるのが有効です。バッチ統合は設備稼働率を高めますが、無制限に満杯を追求してはいけません。急ぎ案件や優先度の高いプロジェクトには、割り込み受注ルールと影響評価を設け、割り込みによってどのバッチがどれだけ遅れ、何時間影響するのかを明確にします。
3、可視化ダッシュボードでコミュニケーションロスを減らす
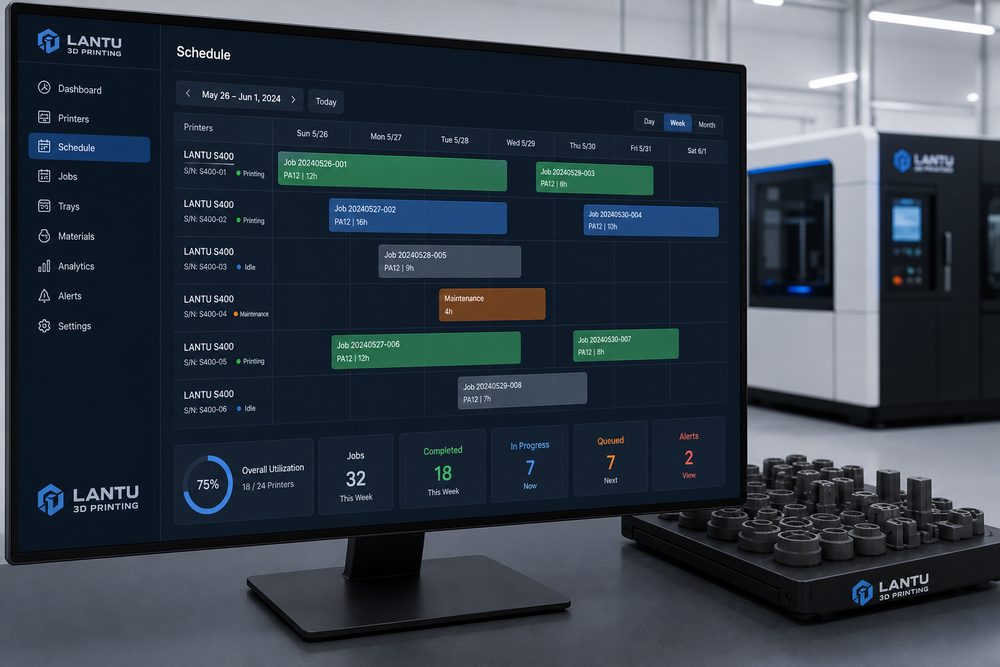
スケジューリング情報は、営業、技術、製造、後処理、カスタマーサポートが同じ版を見られるようにすべきです。ダッシュボードには少なくとも、受注状態、予想印刷完了時刻、後処理の進捗、品質検査状態、異常理由を含めます。情報がスケジューラー個人の表計算ファイルにしかない場合、部門間コミュニケーションのコストは急激に増大します。
4、データでスケジューリング精度を振り返る
毎週、予想工数と実績工数の差を集計し、偏差の大きい材料、設備、人員の工程を特定します。よくある原因としては、モデル修正時間の見落とし、サポート除去時間の過小評価、染色バッチの待ち時間の長さ、品質検査の再作業が計上されていないことなどがあります。スケジューリング最適化は一度ソフトウェアを導入して終わりではなく、工程時間データベースを継続的に校正する取り組みです。
まとめ:経験を再現可能な納品能力へ変える
納期が逼迫し、設備は満杯——3Dプリント生産スケジューリング最適化の実践手法の核心は、散在する経験を標準動作へと落とし込むことにあります。すなわち、需要には入口があり、判断には根拠があり、工程には記録があり、異常にはクローズドループがあり、結果は振り返り可能であることです。企業には、まず高頻度カテゴリまたは代表的な顧客案件の1つから始め、最小限で使えるプロセスを構築し、その後、材料ライブラリ、工程ライブラリ、見積ルール、品質トレーサビリティシステムへ段階的に拡張することを推奨します。ブループリント三維が重視しているのも、まさに設計図から実体納品までの連続した能力構築であり、3Dプリントを単なる試作ツールではなく、企業の迅速な検証、小ロット生産、受注生産を支える信頼性の高い要となるようにすることです。