
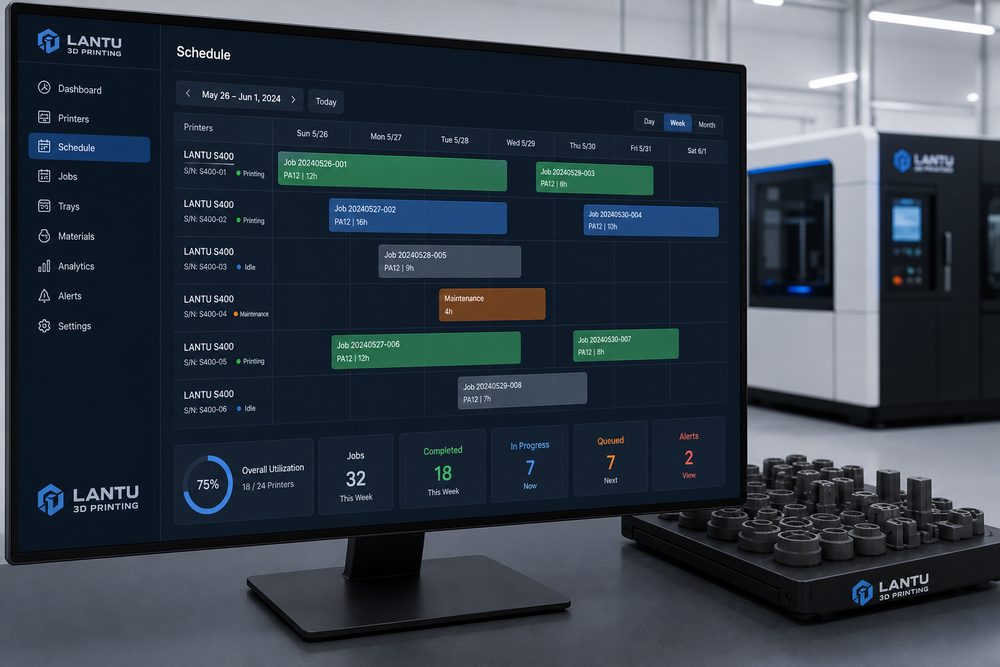
Inleiding: veel orders, uiteenlopende materialen en langdurige nabewerking maken dat simpelweg in volgorde van bestelling plannen leidt tot stilstand van machines en conflicterende levertijden
Strakke deadlines en volle machines: praktische methoden voor het optimaliseren van de 3D-printproductieplanning zijn geen enkelvoudig technisch vraagstuk, maar een systeemopgave van klantbehoeften, modeldata, proceskeuze, planning en levering tot en met nazorg en evaluatie. Voor een platform als lantu3D, dat het volledige traject van blauwdruk/ontwerp tot fysieke levering beheert, draait het kernpunt niet om "of het kan worden geprint", maar om de vraag of onzekere vraag kan worden omgezet in een planbaar, traceerbaar en leverbaar productieproces. Een veelgemaakte fout in de sector is alleen naar machineparameters kijken en orderbatchs, validatiemomenten, kwaliteitsregistraties en informatie-uitwisseling tussen afdelingen negeren, wat uiteindelijk leidt tot herstelwerk, vertraging of kosten die uit de hand lopen. Dit artikel richt zich op het optimaliseren van de 3D-printproductieplanning en geeft voor kleine-batchproductie een direct toepasbaar methodisch kader.
1. Het planningsobject is niet de order, maar het procespakket
Een order kan hars, nylon, metaal en gespoten onderdelen bevatten en kan niet met één enkele tijdlijn worden beheerd. Een realistischer aanpak is om de order op te splitsen in procespakketten: printen, reinigen, nabewerken, kwaliteitscontrole en verpakken worden afzonderlijk gepland. Alleen dan worden de echte knelpunten zichtbaar. Bijvoorbeeld: het printen duurt slechts 8 uur, maar de wachttijd voor spuiten is 48 uur; dan zit het leveringsrisico niet bij de machine.
2. Batchen op basis van materiaal- en machinecapaciteit
SLS-nylon leent zich voor het samenvoegen per poederbatch, SLA voor het samenvoegen op basis van harstype en nauwkeurigheidseisen, en FDM voor het samenvoegen op basis van materiaal en nozzleconfiguratie. Batchsamenvoeging kan de benuttingsgraad van machines verhogen, maar mag niet onbeperkt worden doorgedreven. Voor spoedorders en projecten met hoge prioriteit moeten regels voor tussengevoegde orders en een impactanalyse worden ingesteld, zodat duidelijk is welke batches worden uitgesteld en met hoeveel uur.
3. Bouw een visueel dashboard om communicatieruis te verminderen
Planningsinformatie moet voor verkoop, engineering, productie, nabewerking en klantenservice in dezelfde versie zichtbaar zijn. Het dashboard moet ten minste orderstatus, verwachte voltooiingstijd van de print, nabewerkingsstappen, kwaliteitsstatus en reden van afwijkingen bevatten. Als deze informatie alleen in de persoonlijke spreadsheet van de planner staat, nemen de communicatiekosten tussen afdelingen snel toe.
4. Gebruik data om de nauwkeurigheid van de planning te evalueren
Statistiseer wekelijks het verschil tussen geplande en werkelijke uren en identificeer materialen, machines en personeelsstappen met grote afwijkingen. Veelvoorkomende oorzaken zijn het negeren van modelreparatietijd, het onderschatten van de tijd voor het verwijderen van support, te lange wachttijden tussen verf- of kleurbehandelingen en reparaties na kwaliteitscontrole die niet zijn meegenomen. Planningsoptimalisatie is geen eenmalige software-implementatie, maar een voortdurende kalibratie van de databank met procesdoorlooptijden.
Conclusie: zet ervaring om in reproduceerbare leveringscapaciteit
De kern van praktische methoden voor het optimaliseren van de 3D-printproductieplanning bij krappe deadlines en volle machines is het vastleggen van losse ervaring in standaardacties: er is een ingang voor aanvragen, beslissingen worden onderbouwd, het proces wordt geregistreerd, afwijkingen worden gesloten in een terugkoppellus en resultaten kunnen worden geëvalueerd. Het is aan te raden om te beginnen met één veelvoorkomende productcategorie of één typisch klantenproject, eerst een minimaal werkbaar proces op te zetten en dit vervolgens geleidelijk uit te breiden naar een materiaalbibliotheek, procesbibliotheek, prijsregels en een systeem voor kwaliteits- en traceerbaarheid. Daarop richt lantu3D zich: het opbouwen van deze continue capaciteit van ontwerpblauwdruk tot fysieke levering, zodat 3D-printen niet slechts een prototypingtool is, maar een betrouwbare schakel voor snelle validatie, kleine series en productie op aanvraag.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.