
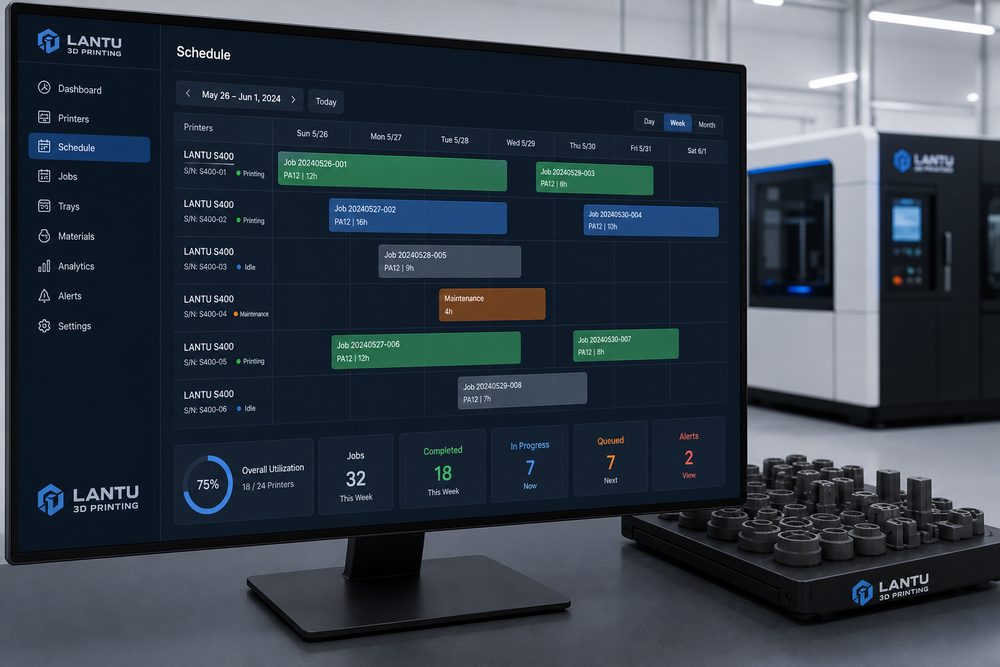
引言:订单多、材料杂、后处理长时,简单按下单顺序排队会导致设备空转和交期冲突
交期紧、设备满:3D打印生产调度优化的实战方法并不是单一技术问题,而是从客户需求、模型数据、工艺选择、排产交付到售后复盘的系统工程。对蓝图三维这样的从蓝图/设计到实物交付的全生命周期管理平台而言,关键不是“能不能打印”,而是能否把不确定需求转化为可计划、可追溯、可交付的制造流程。行业从业者常见的误区是只关注设备参数,却忽略订单批次、验证节点、质量记录和跨部门信息流,最终造成返工、延期或成本失控。本文围绕3D打印生产调度优化,结合小批量制造场景,给出可落地的方法框架。
1、排程对象不是订单,而是工艺包
一个订单可能包含树脂、尼龙、金属和喷漆件,不能用同一条时间线管理。更合理的做法是把订单拆成工艺包:打印、清理、后处理、质检、包装分别排程。这样才能发现真正瓶颈。例如打印只需8小时,但喷漆排队需要48小时,交期风险就不在设备端。
2、按材料和设备能力合并批次
SLS尼龙适合按粉末批次合并,SLA适合按树脂类型和精度要求合并,FDM适合按材料和喷嘴配置合并。批次合并可以提高设备利用率,但不能无限追求满仓。对急单和高优先级项目,应设置插单规则和影响评估,明确插单会推迟哪些批次、影响多少小时。
3、建立可视化看板减少沟通损耗
调度信息应让销售、工程、生产、后处理和客服都能看到同一个版本。看板至少包含订单状态、预计打印完成时间、后处理节点、质检状态和异常原因。若信息只掌握在调度员个人表格里,跨部门沟通成本会急剧上升。
4、用数据复盘排程准确率
每周统计预计工时与实际工时差异,找出高偏差材料、设备和人员环节。常见原因包括模型修复时间被忽略、支撑拆除耗时低估、染色批次等待过长、质检返修未计入。排程优化不是一次性软件部署,而是持续校准工艺时间数据库。
总结:把经验变成可复制的交付能力
交期紧、设备满:3D打印生产调度优化的实战方法的核心,是把零散经验沉淀为标准动作:需求有入口、判断有依据、过程有记录、异常有闭环、结果可复盘。建议企业从一个高频品类或一个典型客户项目开始,先建立最小可用流程,再逐步扩展到材料库、工艺库、报价规则和质量追溯系统。蓝图三维关注的正是这种从设计蓝图到实体交付的连续能力建设,让3D打印不只是样件工具,而成为企业快速验证、小批量生产和按需制造的可靠节点。