
问题的起点:会开机不等于能交付
在多数增材制造车间里,人员能力的描述停留在“会开机”“会修图”“懂后处理”这类模糊标签上。一旦订单结构发生变化——比如从单件原型切换到小批量交付、从树脂件切换到金属件——管理层往往才发现:真正能独立处理铺粉异常、判断热应力变形、完成首件判定的只有两三个人,其余岗位只能在有人带的情况下作业。这种“能力集中在少数人身上”的结构,是交付周期波动和批次质量不稳定的主要来源,也是人员排班最难承受的风险点。把能力从个人经验沉淀为可管理的数据结构,是技能矩阵要解决的核心问题。
一、技能矩阵不是花名册,而是能力—任务的映射表
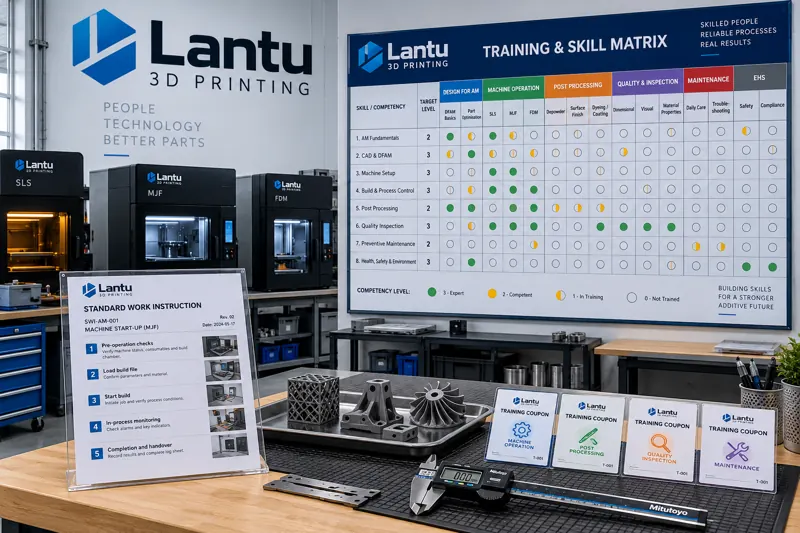
技能矩阵的本质是一张二维表:纵轴是岗位与人员,横轴是关键作业项,格子里是等级而非“会/不会”。对3D打印车间而言,横轴通常包含模型修复与壁厚检查、支撑设计与摆放、铺粉与粉层状态判断、设备点检与光学部件清洁、成形过程监控与异常停机、去支撑与清洗、热处理与变形校正、尺寸检测与报告判读、后处理表面精整、包装与标识。等级建议采用0—3四级制:0为未接触,1为在指导下完成,2为独立完成常规件,3为可处理异常并带教他人。等级评定的依据必须是作业记录与结果数据,而非主管印象。
二、矩阵如何建立:从任务分解到等级校准
建立矩阵的第一步是任务分解,把每个工序拆到可观察的动作层。例如“成形过程监控”不应作为一个条目笼统打分,而应细分为:开机前检查保护镜透射率与刮刀状态、识别粉层不均与刮刀缺粉、判断熔池异常并执行停机、记录停机原因并复机确认。第二步是等级校准,由工艺、质量、设备三方共同对每个条目的2级与3级给出可验证的判定标准,例如“独立完成的常规件连续10件一次合格”“能在30分钟内定位停机原因并复机”。第三步是试评,选取两名公认能力最强和一名新入职员工做锚点,校准评分尺度,避免整体虚高。
三、矩阵怎么用:排班、放行与多能工培养
矩阵建好后最直接的应用是排班与作业授权。对关键工序设置准入等级,例如金属设备的成形监控要求2级以上,热处理与首件判定要求3级或2级加复核。排班时以矩阵筛选可上岗人员,避免出现关键工序只有唯一人选的“瓶颈人”。第二个用途是识别能力缺口:把所有人的等级求和后按作业项排序,等级总和最低的作业项就是全车间的脆弱点,应优先安排交叉培训。第三是支撑多能工培养计划——为每位员工设定“主岗+副岗”,副岗目标通常为2级,明确达成时间与带教人,并把副岗达成率纳入班组指标。
四、培养机制的工程化:师徒制、标准作业与考核闭环
多能工不是靠旁听养成的。有效路径是把培训嵌入作业:由3级人员带教,按标准作业指导书分步骤实操,每一步有明确的合格判据与留痕记录。标准作业指导书应包含作业顺序、关键参数、常见异常与处置、质量确认点四类内容,并与技能矩阵的作业项一一对应,这样培训记录可以直接回写为矩阵等级。考核不宜只考笔试,建议采用“实操+结果”双维度:实操由带教人按指导书逐项确认,结果以该员工独立完成的前N件一次合格率作为量化依据。考核通过后更新矩阵、授予授权,并设定有效期与复评周期。
五、常见误区与纠偏
第一个误区是等级虚高,把“见过”记为“会做”。纠偏办法是把评分与作业记录绑定——没有独立完成的作业记录,就不能评到2级。第二个误区是矩阵建完就静止,半年不更新,导致排班依据失真。建议按月更新增量、按季度做一次全量复评。第三个误区是只覆盖操作岗,把工艺编程、检测判读、设备维护排除在外,而这些恰恰是瓶颈集中的位置。第四个误区是把多能工理解为“人人都会一切”,实际上跨工序的成本很高,合理的目标是关键工序有2—3名可替代人员,而不是全员全通。
六、可量化的管理指标
建议持续跟踪四个指标:关键工序可上岗人数(低于2即触发培养计划)、技能等级覆盖率(2级以上人员占该作业人员比例)、多能工占比(具备至少一个副岗2级的人员比例)、培训达成周期(从1级到2级的实际月数)。这四个指标可以直接从矩阵导出,不需要额外统计,且能同时反映交付弹性与人员风险。对管理层而言,最有价值的不是矩阵本身,而是它让“谁能做什么、还差什么”变成每周可查看、可行动的数据。
总结
技能矩阵与多能工培养,本质是把人员能力从隐性经验转为显性数据,并让排班、放行、培训共用同一套依据。落地顺序建议为:先做任务分解与等级标准,再做试评校准,随后接入排班与作业授权,最后用考核记录驱动矩阵滚动更新。这样形成的闭环,既降低了对个别骨干的依赖,也让小批量、多品种的交付节奏具备可预测性。