
Introduction : l’avancement est annoncé à 80 %, alors pourquoi la livraison reste-t-elle hors de contrôle ?
Dans les projets de services d’impression 3D, la phrase la plus dangereuse est : « Cette commande est réalisée à environ 80 %. » L’état réel d’une commande d’impression métal est loin d’être linéaire : un support aéronautique a déjà atteint 1 200 couches de fusion sur lit de poudre, ce qui donne l’impression que le projet est à mi-parcours. Mais si une déformation due aux contraintes thermiques provoque un arrêt à la 1 400e couche, il ne reste pas « 20 % du travail » : il faut recommencer tout le cycle de repositionnement, de création des supports et d’impression. Il en va de même pour les coûts : 60 % des heures machine ont déjà été consommées, tandis que les principaux postes, tels que la poudre, les gaz et la sous-traitance de post-traitement, ne surviennent souvent qu’en seconde partie de projet. Décrire l’état d’un projet au ressenti ou par le pourcentage d’opérations achevées est le point de départ commun des retards et des dépassements de coûts.
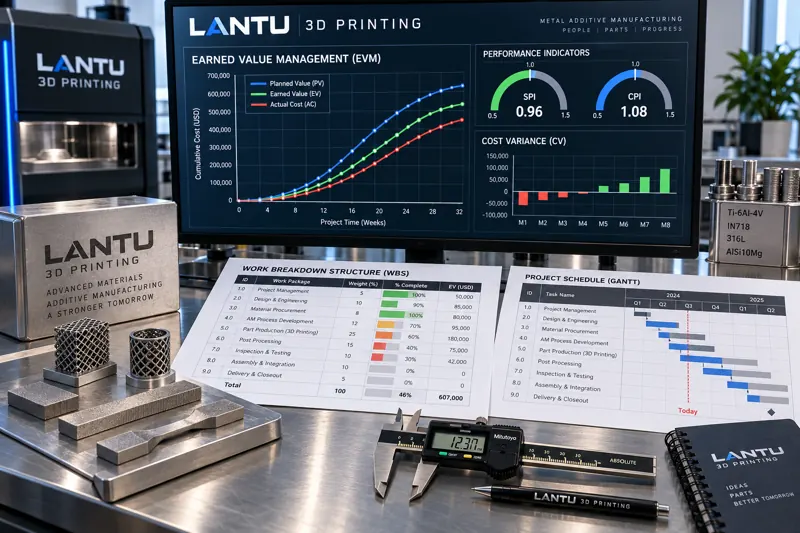
La gestion de la valeur acquise (Earned Value Management, EVM) permet précisément de quantifier simultanément l’avancement et les coûts dans un même référentiel. Il ne s’agit pas d’un simple outil de reporting financier, mais d’un système minimal de mesure applicable à l’échelle de l’atelier : dès lors que trois valeurs sont disponibles — valeur planifiée PV, valeur acquise EV et coût réel AC — il est possible de calculer l’indice de performance des délais SPI, l’indice de performance des coûts CPI, puis l’estimation à l’achèvement EAC et l’estimation du reste à faire ETC. Cet article présente une démarche concrète pour déployer ce système dans les projets d’impression 3D.
I. Les trois valeurs de référence : définir PV, EV et AC dans un atelier d’impression
Tous les calculs EVM reposent sur trois données observées. Si leur définition est erronée, tous les indices qui en découlent ne sont que du bruit.
Valeur planifiée PV (Planned Value) : valeur budgétaire des travaux qui auraient dû être achevés à la date de contrôle, conformément au plan de référence. Dans un projet d’impression 3D, il n’est pas conseillé de répartir la PV uniformément par jour ; elle doit être pondérée par lots de travaux. Une commande métal typique peut être décomposée en six lots : validation des données et positionnement (pondération 10 %), supports et paramètres de procédé (10 %), impression (35 %), traitement thermique et retrait des supports (15 %), usinage et contrôle (20 %), traitement de surface et emballage (10 %). Ces pondérations doivent provenir de la répartition réelle des heures et des frais de sous-traitance des ordres de fabrication historiques, et non d’une estimation arbitraire.
Valeur acquise EV (Earned Value) : valeur budgétaire correspondant aux travaux réellement achevés à la date de contrôle. C’est ici que les erreurs sont les plus fréquentes : l’EV doit représenter le « budget des travaux terminés », et non l’argent déjà dépensé ni le nombre de couches imprimées. Si l’étape d’impression est évaluée selon le pourcentage de couches, elle doit être assortie de verrous qualité : un lot dont la vérification du suivi en ligne du bain de fusion, ou la comparaison des tranches de la première couche et des couches critiques, n’est pas achevée ne peut pas être comptabilisé dans l’EV selon son avancement physique. Il ne peut recevoir qu’un « pourcentage fixe de confirmation des en-cours » (recommandé à 50 % maximum de ce lot de travaux).
Coût réel AC (Actual Cost) : coût effectivement engagé à la date de contrôle. Pour l’impression 3D, le périmètre de calcul de l’AC doit clairement inclure quatre catégories : amortissement et temps machine (tarif horaire machine × heures machine réellement utilisées), matériaux et gaz (quantité réelle de poudre consommée × prix unitaire, argon/azote selon les relevés cumulés des débitmètres), sous-traitance et contrôle (traitement thermique, usinage, CMM/CT comptabilisés à la réception de la facture ou du rapport), retouches et rebuts (comptabilisés séparément afin de permettre la traçabilité). L’absence d’un périmètre uniforme est la première cause des variations anormales du CPI. Il est recommandé de formaliser une fiche de règles de consolidation de l’AC et de la faire valider par signature au lancement du projet.
II. Interpréter les trois valeurs : SV, CV, SPI et CPI
Une fois la PV, l’EV et l’AC disponibles, quatre indicateurs peuvent être calculés :
Écart de délai SV = EV − PV ; écart de coût CV = EV − AC.
Indice de performance des délais SPI = EV / PV ; indice de performance des coûts CPI = EV / AC.
La signification opérationnelle des indices est plus stable que celle des écarts, car ils neutralisent les différences d’échelle entre les projets. Règle empirique : un SPI ou un CPI inférieur à 0,9 doit déclencher une analyse écrite des causes ; un indice inférieur à 0,8 doit entraîner l’intervention de la direction. À l’inverse, un CPI durablement supérieur à 1,15 ne signifie généralement pas que la performance est excellente, mais que la référence budgétaire a été fixée trop haut ou que des éléments ont été omis dans la consolidation de l’AC — notamment les gaz et les rebuts. Il faut alors vérifier le périmètre de calcul plutôt que se féliciter.
Les combinaisons des deux indices ont également des significations distinctes : un SPI faible avec un CPI normal indique un problème de capacité ou de planification, par exemple une machine mobilisée par des commandes urgentes ou une file d’attente en post-traitement ; un SPI normal avec un CPI faible révèle un problème de rendement du procédé ou de hausse des prix de sous-traitance ; si les deux indices sont faibles, la solution elle-même a généralement été sous-estimée et il faut revenir à l’étape de devis et de revue technique.
III. Prévision : EAC et ETC, pour anticiper le montant du dépassement
La véritable valeur de l’EVM ne réside pas dans l’évaluation a posteriori, mais dans l’estimation à l’achèvement. Voici les trois méthodes les plus élémentaires :
1) Extrapolation selon la performance actuelle des coûts : EAC = BAC / CPI (BAC désigne le budget à l’achèvement). Cette méthode suppose que l’efficacité actuelle des coûts se maintiendra jusqu’à la fin du projet. Elle convient aux projets ayant dépassé leur phase initiale de montée en cadence et dont le procédé est stabilisé.
2) Prise en compte simultanée des performances de délai et de coût : EAC = AC + (BAC − EV) / (CPI × SPI). Lorsque la pression sur les délais impose des heures supplémentaires, une sous-traitance accélérée ou du fret aérien, cette formule est plus proche de la réalité : l’accélération augmente elle-même les coûts.
3) Réestimation du travail restant : EAC = AC + ETC réestimé de manière ascendante. Cette approche s’applique après une modification majeure, par exemple le remplacement du 316L par de l’Inconel 718 ou l’ajout d’une étape HIP, lorsque la référence initiale n’est plus valide. Toute extrapolation fondée sur des indices perd alors son sens et les pondérations des lots de travaux doivent être redéfinies.
L’estimation du reste à faire ETC = EAC − AC. Pour les commandes d’impression 3D, l’ETC constitue une base essentielle pour les modifications de devis et les échanges avec le client : lorsque l’ETC dépasse de 10 % le montant restant du contrat initial, une discussion commerciale doit être engagée plutôt que d’absorber silencieusement le surcoût.
IV. Déploiement : intégrer l’EVM aux ordres de fabrication existants avec des adaptations minimales
Un système EVM complet comprend une WBS, un contrôle des modifications de référence et des processus à l’échelle de l’organisation, ce qui est trop lourd pour la plupart des ateliers de fabrication additive. Un déploiement minimal peut suivre les étapes ci-dessous :
Première étape : établir des devis par lots de travaux. Transformer le devis d’un « prix total » en une répartition budgétaire sur six lots de travaux. Cette étape résout simultanément la question du chiffrage et l’origine de la référence EVM (BAC).
Deuxième étape : définir les critères d’achèvement de chaque lot de travaux. Il ne s’agit ni de « commencer le travail » ni de « presque finir », mais de livrables vérifiables : positionnement achevé = tâche d’impression lancée et rapport de simulation archivé ; impression achevée = pièce sortie de la machine et absence d’alertes anormales du suivi du bain de fusion ; contrôle achevé = rapport CMM émis et conclusion conforme. L’EV ne peut être fiable que si les critères sont vérifiables.
Troisième étape : fixer la fréquence des contrôles. Pour les commandes dont le temps machine est inférieur à 40 heures, effectuer un contrôle hebdomadaire ; pour celles dépassant 40 heures ou s’étendant sur plusieurs mois, appliquer un double déclenchement : chaque semaine et à l’achèvement de chaque lot de travaux. La date de contrôle constitue le point d’échantillonnage de la PV, de l’EV et de l’AC.
Quatrième étape : suivre les tendances des indices plutôt que les valeurs isolées. La fluctuation d’un SPI unique peut provenir de la retouche d’un lot ; une baisse continue sur trois périodes constitue un véritable signal. Il est recommandé de tracer les tendances SPI/CPI et de les analyser conjointement avec le taux de retouche et la disponibilité des équipements : lorsque les trois se dégradent simultanément, le problème se situe généralement au niveau du procédé ; lorsque seul le SPI se dégrade, il s’agit plutôt d’un problème de planification.
Cinquième étape : associer des seuils d’alerte à des actions. Sans action associée, un seuil n’est qu’un chiffre : CPI<0,9 → l’ingénieur procédé soumet une analyse des écarts ; SPI<0,9 pendant deux semaines consécutives → le planificateur reprogramme la production et informe le client ; EAC supérieur au BAC de 10 % → le service commercial initie une modification. Ce n’est qu’en associant les alertes à des actions que la boucle de gestion est fermée.
V. Erreurs fréquentes et limites
L’EVM n’est pas adaptée aux commandes de prototypage à cycle très court, inférieur à une semaine, car le coût d’échantillonnage dépasse le bénéfice obtenu. Elle ne convient pas non plus aux projets exploratoires de R&D, pour lesquels les pondérations des lots de travaux ne peuvent pas être définies à l’avance. Son domaine d’application couvre les commandes de service avec des livrables clairement définis, une durée de deux semaines à six mois et des coûts consolidables — précisément le type de commandes qui nécessite le plus de pilotage lorsque l’impression 3D passe de la petite série à la fourniture en volume.
Une autre erreur consiste à utiliser l’EVM comme outil d’évaluation individuelle. Dès lors que le SPI/CPI est directement lié aux performances d’une personne ou d’une équipe, les déclarations d’EV deviennent systématiquement optimistes et le « 80 % » revient sous une forme plus précise. La bonne approche consiste à utiliser l’EVM comme un langage commun de l’état du projet : client, planification, procédé et service commercial consultent les mêmes chiffres ; la discussion ne porte plus sur « ce qui a réellement été fait », mais sur « la manière de rattraper la situation ».
Conclusion
La gestion de la valeur acquise fait passer les projets d’impression 3D d’un fonctionnement où l’avancement se demande et les coûts s’estiment à un pilotage fondé sur des données chiffrées. Le parcours de déploiement minimal est le suivant : structurer le devis en lots de travaux pour établir le BAC, définir l’EV à l’aide de critères vérifiables, consolider l’AC selon un périmètre uniforme, calculer chaque semaine le SPI/CPI et extrapoler l’EAC, puis associer chaque seuil à une action concrète. Pour une plateforme de livraison sur l’ensemble du cycle de vie telle que lantu3D, cette mesure n’est pas un rapport destiné au client : c’est une méthode fondamentale permettant de relier réellement la conception, l’impression, le post-traitement, le contrôle et la livraison au sein d’une chaîne mesurable. Ce n’est que lorsque chaque maillon peut être quantifié que les engagements de délai et de coût peuvent réellement être tenus.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.