
Inleiding: 80% voortgang gemeld, waarom is de oplevering dan nog steeds onbeheersbaar?
Bij 3D-printprojecten voor dienstverlening is de gevaarlijkste uitspraak: „Deze order is ongeveer voor 80% klaar.” De feitelijke status van een metaalprintorder is allesbehalve lineair: een luchtvaartbeugel heeft bijvoorbeeld al 1.200 lagen poederbedfusie doorlopen en lijkt meer dan halverwege, maar als thermische spanningen bij laag 1.400 vervorming veroorzaken en de machine stilleggen, resteert niet slechts „20% werk”, maar een volledige cyclus van opnieuw oriënteren, nieuwe ondersteuningen aanbrengen en opnieuw printen. Hetzelfde geldt voor projectkosten: 60% van de machine-uren kan al zijn verbruikt, terwijl de werkelijk grote kostenposten — poeder, gas en uitbesteede nabehandeling — vaak pas in de tweede helft ontstaan. De projectstatus omschrijven op basis van gevoel of het aandeel afgeronde processtappen is het gezamenlijke vertrekpunt van vertraging en kostenoverschrijding.
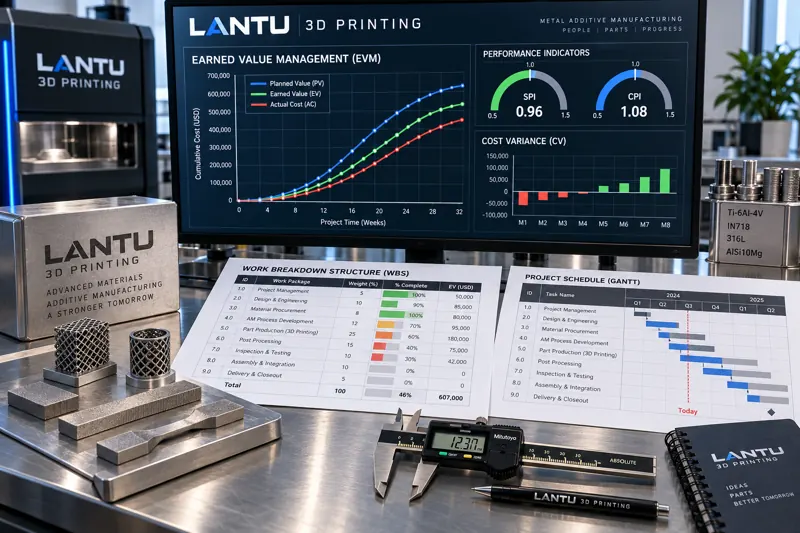
Earned Value Management (EVM) biedt juist een methode om „voortgang” en „kosten” gelijktijdig in hetzelfde referentiekader te kwantificeren. Het is geen rapportagetool in financiële software, maar een minimale set meetwaarden die op werkplaatsniveau kan worden toegepast: zodra drie waarden beschikbaar zijn — Planned Value (PV), Earned Value (EV) en Actual Cost (AC) — kunnen de Schedule Performance Index (SPI) en Cost Performance Index (CPI) worden afgeleid, evenals de Estimate at Completion (EAC) en Estimate to Complete (ETC). Dit artikel beschrijft een praktische engineeringroute om dit systeem in 3D-printprojecten te implementeren.
I. Drie basiswaarden: PV, EV en AC definiëren in de printwerkplaats
Alle EVM-berekeningen zijn gebaseerd op drie waarnemingswaarden. Als de definities onjuist zijn, zijn alle latere indices slechts ruis.
Planned Value, PV: de begrote waarde van het werk dat volgens de basisplanning op de controledatum had moeten zijn voltooid. In 3D-printprojecten wordt PV bij voorkeur niet gelijkmatig per dag verdeeld, maar gewogen per werkpakket. Een typische metaalorder kan worden opgesplitst in zes werkpakketten: datavalidatie en positionering (weging 10%), ondersteuningen en procesparameters (10%), printen (35%), warmtebehandeling en verwijderen van ondersteuningen (15%), verspaning en inspectie (20%), oppervlaktebehandeling en verpakking (10%). De wegingen zijn gebaseerd op de werkelijke verdeling van uren en uitbestedingskosten in historische werkorders, niet op aannames.
Earned Value, EV: de begrote waarde die overeenkomt met het werkelijk voltooide werk op de controledatum. Hier ontstaan de meeste fouten: EV moet de „begrote waarde van voltooid werk” zijn, niet „reeds uitgegeven geld” en ook niet „het aantal reeds geprinte lagen”. Wanneer voor de printfase het aandeel lagen wordt gebruikt, moet dit worden aangevuld met kwaliteitsgates: batches waarvoor de beoordeling van de online smeltbadmonitoring of de vergelijking van de slices voor de eerste en kritieke lagen niet is afgerond, mogen niet op basis van hun fysieke voortgang in EV worden opgenomen. Zij mogen uitsluitend meetellen tegen een vaste „bevestigde onderhandenwerkverhouding” — aanbevolen wordt niet meer dan 50% van dat werkpakket.
Actual Cost, AC: de werkelijke kosten die tot de controledatum zijn gemaakt. Voor 3D-printing moet de AC-registratie uitdrukkelijk vier categorieën bevatten: afschrijving en machine-uren (machine-uurtarief × daadwerkelijk bezette machine-uren), materiaal en gas (werkelijk poederverbruik × eenheidsprijs; argon/stikstof op basis van cumulatieve flowmeterstanden), uitbesteding en inspectie (warmtebehandeling, verspaning, CMM/CT, geregistreerd bij ontvangst van factuur of rapport) en herstelwerk plus afkeur (afzonderlijk geboekt voor traceerbaarheid). Niet-uniforme registratieprincipes zijn de belangrijkste reden waarom CPI sterk fluctueert. Het is raadzaam deze vast te leggen in een formulier voor AC-verzamelregels en dit bij projectstart te laten goedkeuren.
II. Beoordelen op basis van drie waarden: SV, CV, SPI en CPI
Met PV, EV en AC kunnen vier indicatoren worden berekend:
Planningsafwijking: SV = EV − PV; kostenafwijking: CV = EV − AC.
Planning Performance Index: SPI = EV / PV; Cost Performance Index: CPI = EV / AC.
De technische betekenis van de indices is stabieler dan die van afwijkingen, omdat zij verschillen in projectomvang elimineren. Een praktische vuistregel: wanneer SPI of CPI onder 0,9 komt, moet een schriftelijke oorzaakanalyse worden gestart; onder 0,8 is ingrijpen door het management vereist. Omgekeerd betekent een CPI die langdurig boven 1,15 ligt doorgaans niet dat het werk uitzonderlijk goed wordt uitgevoerd, maar dat de budgetbaseline te hoog is vastgesteld of kosten ontbreken in de AC-registratie — vaak gas en afkeur. In dat geval moeten de registratieprincipes worden gecontroleerd in plaats van dit te vieren.
Ook de combinatie van beide indices heeft verschillende betekenissen: een lage SPI bij een normale CPI wijst op een capaciteits- of planningsprobleem, bijvoorbeeld doordat spoedorders de machine bezetten of nabehandeling in de wachtrij staat. Een normale SPI met lage CPI wijst op procesopbrengstproblemen of hogere uitbestedingsprijzen. Wanneer beide laag zijn, is de oplossing zelf doorgaans onderschat en moet worden teruggegaan naar de offerte- en technische beoordelingsfase.
III. Prognosticeren: EAC en ETC om vroegtijdig te berekenen hoeveel de overschrijding bedraagt
De werkelijke waarde van EVM ligt niet in evaluatie achteraf, maar in de raming bij voltooiing. De drie meest basale methoden zijn:
1) Extrapolatie op basis van de huidige kostenprestatie: EAC = BAC / CPI, waarbij BAC het budget bij voltooiing is. Hierbij wordt aangenomen dat de huidige kostenefficiëntie gedurende de rest van het project doorloopt. Deze methode is geschikt wanneer het project de vroege opstartfase voorbij is en het proces stabiel is.
2) Planning- en kostenprestatie gezamenlijk meenemen: EAC = AC + (BAC − EV) / (CPI × SPI). Wanneer planningsdruk leidt tot overwerk, versnelde uitbesteding of luchtvracht, ligt deze variant dichter bij de werkelijkheid — versnellen verhoogt immers zelf de kosten.
3) Het resterende werk opnieuw ramen: EAC = AC + bottom-up opnieuw geraamde ETC. Dit is geschikt wanneer de baseline door ingrijpende wijzigingen ongeldig is geworden, bijvoorbeeld wanneer het materiaal verandert van 316L naar Inconel 718 of een HIP-processtap wordt toegevoegd. Elke indexextrapolatie is dan zinloos en de werkpakketwegingen moeten opnieuw worden opgesteld.
De raming van nog te maken kosten, ETC, is gelijk aan EAC − AC. Voor 3D-printorders vormt ETC de kernonderbouwing voor offertewijzigingen en klantcommunicatie: wanneer ETC meer dan 10% hoger is dan het resterende contractbedrag, moet commerciële afstemming worden gestart in plaats van de kosten stilzwijgend te absorberen.
IV. Implementatie: EVM met minimale aanpassingen in bestaande werkorders opnemen
Een volledig EVM-systeem omvat WBS, baselinewijzigingsbeheer en organisatiebrede processen, wat voor de meeste additive-manufacturingwerkplaatsen te zwaar is. De volgende minimale set is echter goed toepasbaar:
Stap één: offreren per werkpakket. Verander de offerte van uitsluitend een „totaalprijs” naar een budgetverdeling over zes werkpakketten. Daarmee worden tegelijk de kostencalculatie en de bron van de EVM-baseline, BAC, geregeld.
Stap twee: definieer voltooiingscriteria voor elk werkpakket. Niet „gestart” en ook niet „bijna klaar”, maar verifieerbare deliverables: positionering voltooid = de printtaak is vrijgegeven en het simulatierapport is gearchiveerd; printen voltooid = het onderdeel is uit de machine genomen en de smeltbadmonitoring bevat geen afwijkende alarmen; inspectie voltooid = het CMM-rapport is beschikbaar en de conclusie is conform. Alleen verifieerbare criteria maken EV betrouwbaar.
Stap drie: leg de controlefrequentie vast. Voor orders met minder dan 40 machine-uren: eenmaal per week. Voor orders van meer dan 40 uur of orders die over meerdere maanden lopen: een wekelijkse controle plus een extra controle bij afronding van elk werkpakket. De controledatum is het meetpunt voor PV, EV en AC.
Stap vier: beoordeel indextrends in plaats van afzonderlijke meetpunten. Fluctuatie in één SPI-waarde kan voortkomen uit herstelwerk aan één batch; pas een daling gedurende drie opeenvolgende perioden is een signaal. Het wordt aanbevolen SPI en CPI als trendlijnen weer te geven en ze samen met het herstelpercentage en de machinebeschikbaarheid te beoordelen. Verslechteren alle drie tegelijk, dan ligt het probleem doorgaans in het proces; verslechtert alleen SPI, dan ligt het probleem in de planning.
Stap vijf: koppel waarschuwingsdrempels aan acties. Een drempel zonder gekoppelde actie is slechts een getal: CPI<0,9 → de procesingenieur dient een afwijkingsanalyse in; SPI<0,9 gedurende twee weken → de planner herziet de planning en informeert de klant; EAC overschrijdt BAC met 10% → sales start een wijzigingsprocedure. Pas door deze actiekoppeling wordt de waarschuwing gesloten.
V. Veelvoorkomende misvattingen en grenzen
EVM is niet geschikt voor proeforders met een zeer korte doorlooptijd, minder dan één week, omdat de kosten van bemonstering groter zijn dan de opbrengst. Het is evenmin geschikt voor verkennende R&D-projecten, omdat werkpakketwegingen niet vooraf betrouwbaar kunnen worden vastgesteld. Het toepassingsgebied bestaat uit dienstverlenende orders met duidelijk gedefinieerde deliverables, een doorlooptijd van twee weken tot zes maanden en toewijsbare kosten — precies het soort werk dat beheerst moet worden wanneer 3D-printing de overgang maakt van kleine series naar seriematige levering.
Een andere misvatting is EVM als beoordelingsinstrument gebruiken. Zodra SPI/CPI rechtstreeks worden gekoppeld aan individuele of teamresultaten, zal EV structureel te optimistisch worden gerapporteerd en keert „80% klaar” terug in een nauwkeuriger ogende vorm. De juiste toepassing is die van een gemeenschappelijke taal voor de projectstatus: klant, planning, procestechniek en commercie kijken naar dezelfde set cijfers. De discussie verschuift dan van „hoeveel is er werkelijk gedaan?” naar „hoe herstellen we dit vanaf hier?”.
Conclusie
Earned Value Management brengt 3D-printprojecten van een situatie waarin „voortgang wordt nagevraagd en kosten worden geschat” naar een situatie waarin met cijfers kan worden gestuurd. De minimale implementatieroute is: werkpakketten in de offerte gebruiken om BAC vast te stellen, verifieerbare criteria hanteren om EV te definiëren, AC volgens uniforme regels verzamelen, wekelijks SPI/CPI berekenen en EAC extrapoleren, en ten slotte elke drempel aan een concrete actie koppelen. Voor een full-lifecycle leveringsplatform zoals lantu3D is deze meetmethode geen rapport voor de klant, maar een fundamentele aanpak om ontwerp, printen, nabehandeling, inspectie en levering daadwerkelijk tot één meetbare keten te verbinden. Alleen wanneer elke schakel kan worden gekwantificeerd, kunnen leverings- en kostenbeloften daadwerkelijk worden nagekomen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.