
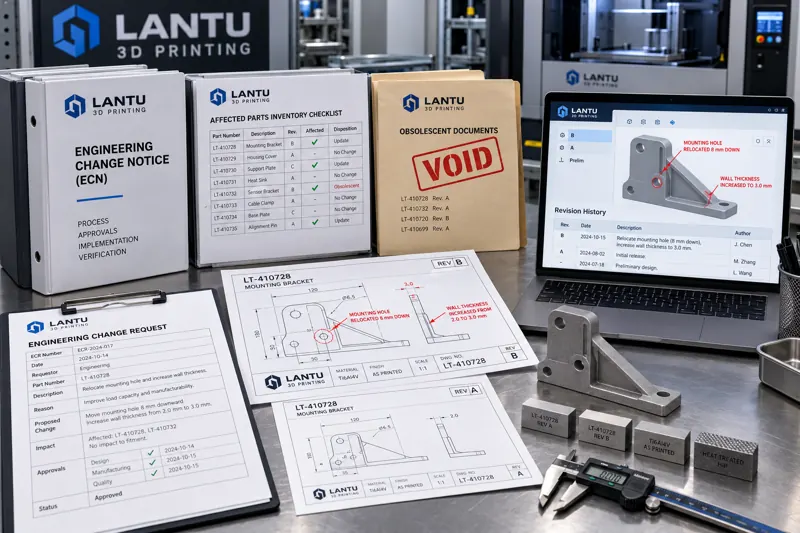
Introduction : une modification ne consiste pas à corriger un plan, mais à répondre à trois questions
Dans les projets d’impression 3D, « peut-on modifier légèrement cela ? » est presque la question la plus fréquente. L’ingénieur du client détecte une interférence d’assemblage et demande l’ajout de deux trous sur une bride ; le bureau d’études fait passer une épaisseur de paroi de 1,6 mm à 2,2 mm ; le service production souhaite faire passer l’épaisseur de couche de 30 μm à 40 μm en raison d’une baisse de fluidité d’un lot de poudre. Ces demandes semblent toutes être de « petites modifications », mais leurs incidences sur la livraison sont totalement différentes.
Les trois véritables questions sont les suivantes : qu’est-ce que cette modification affecte (la géométrie, le matériau, le procédé ou les documents et livrables) ? Quelle est l’étendue de son impact (encours de fabrication, pièces déjà livrées, stocks, outillages, devis) ? Qui est habilité à décider et, après la décision, quels éléments doivent être mis à jour de manière synchronisée ? En posant ces trois questions en amont, une modification passe d’une simple demande verbale à un événement d’ingénierie révisable, traçable et chiffrable.
I. Commencer par classifier : distinguer une « demande de modification » d’un « écart à l’état technique »
La première étape, sur le plan de l’ingénierie, consiste à classifier la demande, car chaque catégorie suit un processus entièrement différent.
Première catégorie : les modifications géométriques ou de spécifications techniques demandées par le client. Elles concernent typiquement la position des trous, l’épaisseur de paroi, la zone de tolérance, la nuance de matériau ou les exigences de finition de surface. Ces modifications changent directement les critères d’acceptation du livrable et imposent donc une nouvelle vérification du devis et du délai, car la quantité de matière, le temps d’impression, les opérations de post-traitement et les contrôles peuvent tous évoluer.
Deuxième catégorie : les modifications internes de procédé. Par exemple, l’épaisseur de couche, la stratégie de balayage, le type de supports, le cycle de traitement thermique ou le changement de modèle d’équipement. Ces modifications ne changent pas le plan, mais elles modifient l’état de qualité interne de la pièce — densité, contraintes résiduelles, rugosité de surface et propriétés mécaniques. Elles doivent donc être validées et documentées, et ne peuvent pas être décidées directement par les opérateurs en atelier.
Troisième catégorie : les écarts et dérogations. Il ne s’agit pas d’une modification, mais d’une voie de traitement applicable lorsqu’une exigence initiale n’est pas satisfaite. Par exemple, si les dimensions d’un lot dépassent la tolérance de 0,08 mm sans affecter la fonction lors de l’assemblage, il convient de suivre une procédure d’acceptation sous dérogation, en définissant clairement l’approbateur, la durée de validité et l’incidence éventuelle sur les lots ultérieurs. Traiter un écart comme une modification est l’une des principales causes de données erronées dans les enregistrements de modifications.
L’intérêt de cette classification est clair : la première catégorie exige un recalcul des conditions commerciales, la deuxième une nouvelle validation de procédé et la troisième une autorisation assortie d’un contrôle de durée. Les traiter indistinctement conduit aux dérives classiques : « le plan a été modifié, mais pas le devis » ou « les paramètres ont été ajustés sans enregistrement de validation ».
II. Point d’entrée : transformer une demande verbale en formulaire de demande de modification révisable
L’origine de la perte de contrôle des modifications se trouve presque toujours au point d’entrée : les demandes arrivent de façon fragmentée par messagerie instantanée, téléphone ou e-mail, sans champs normalisés, ce qui empêche toute revue structurée. Il est recommandé de mettre en place un point d’entrée unique ; le formulaire doit au minimum comporter les champs suivants :
Numéro de modification et demandeur : un format tel que CR-2026-018, avec le nom du demandeur, la date de demande, le projet concerné et le numéro de commande. Le numéro constitue l’ancrage de toutes les actions de traçabilité ultérieures.
Contenu et justification de la modification : il faut impérativement préciser « de quoi à quoi ». Par exemple : « le diamètre de perçage avant taraudage pour un trou fileté M6 passe de φ5,0 à φ5,2, car le calibre tampon fileté ne passe pas après taraudage du diamètre initial ». Un formulaire indiquant seulement « agrandir légèrement le trou » doit être retourné.
Liste des éléments affectés : fichiers de modèle 3D (avec numéro de version), plans d’ingénierie, documents de procédé, instructions de contrôle, devis, ordres de fabrication planifiés, encours, pièces déjà livrées, stocks, outillages et montages spécifiques. Cet élément constitue l’entrée de l’analyse d’impact et est aussi l’un des plus souvent omis.
Date d’effet souhaitée : application immédiate, à partir du lot suivant ou après un numéro d’opération déterminé. Cette information détermine directement le traitement des encours de fabrication.
Degré d’urgence et autoévaluation du coût : le demandeur doit indiquer les conséquences d’une absence de modification afin d’éviter que toutes les demandes soient qualifiées d’« urgentes ». En pratique, moins de 30 % des modifications étiquetées urgentes nécessitent réellement un traitement prioritaire.
III. Analyse d’impact : cocher les cinq listes de contrôle une par une, sans autoriser aucun raccourci
Après réception du formulaire, les équipes ingénierie, procédés, qualité, planification et commerciale réalisent conjointement l’analyse d’impact. Cinq listes de contrôle permettent d’assurer une couverture systématique :
Liste 1 — Faisabilité technique : vérifier si les nouvelles exigences se situent dans les capacités du procédé. Par exemple, augmenter une épaisseur de paroi de 1,6 mm à 2,2 mm facilite généralement la fabrication, tandis que la réduire de 2,2 mm à 1,2 mm peut entraîner des déformations de parois minces et des difficultés de dépoudrage ; une simulation ou des éprouvettes de test sont alors nécessaires. En cas de changement de nuance de matériau, il faut contrôler la liste des matériaux autorisés pour l’équipement et le stock de poudres.
Liste 2 — Procédé et validation : déterminer si une nouvelle fenêtre de paramètres est nécessaire, si une nouvelle inspection de première pièce (FAI) doit être réalisée et si des essais non destructifs ou des éprouvettes mécaniques doivent être ajoutés. Les modifications internes de procédé doivent particulièrement être documentées : il faut au minimum conserver le tableau de paramètres, le rapport d’essai des éprouvettes et la signature de l’approbateur.
Liste 3 — Encours et stocks : définir le traitement des pièces déjà en cours d’impression (poursuite jusqu’à achèvement et évaluation selon l’ancienne version, ou arrêt et mise au rebut), la possibilité de retoucher les pièces terminées mais non livrées, l’identification et l’isolement des produits finis et semi-finis en stock, ainsi que l’éventuelle obsolescence des outillages spécifiques. Cette rubrique doit préciser les quantités et le mode de traitement ; il ne suffit pas d’indiquer « évaluation en cours ».
Liste 4 — Documents et données : révision du fichier de modèle avec incrémentation obligatoire du numéro de version, mise à jour des plans, des fiches de procédé, des instructions de contrôle et des critères de décision, du devis et des clauses contractuelles, ainsi que de la lettre de confirmation de modification destinée au client. Les mises à jour documentaires doivent être assorties d’un délai d’exécution et d’un responsable.
Liste 5 — Aspects commerciaux et délais : évaluer l’augmentation de matière et de temps de travail, la nécessité d’établir un nouveau devis, le nombre de jours de report du délai et l’éventuel déclenchement de clauses de modification contractuelle. Lorsque le montant dépasse le seuil convenu, par exemple 5 % de la valeur du contrat initial, un avenant écrit doit être établi.
La modification ne passe à l’approbation qu’une fois les cinq listes entièrement cochées et signées. Omettre l’une d’elles ne permet généralement pas de « gagner du temps » : cela se traduit plus tard par des reprises et une perte de confiance lorsque des incohérences de version documentaire sont découvertes chez le client.
IV. Décision et exécution : autorisation hiérarchisée et validation en boucle fermée
Il est recommandé d’organiser les approbations par niveaux : les ajustements mineurs de procédé interne n’affectant pas les critères d’acceptation peuvent être approuvés par le responsable procédé ; les modifications affectant la géométrie ou les spécifications techniques du livrable doivent être confirmées par écrit par le responsable technique et le client ; les modifications impliquant un montant ou un délai doivent être confirmées par le responsable commercial. Cette hiérarchisation permet de traiter les nombreuses modifications à faible risque au niveau opérationnel, tout en empêchant que les modifications à haut risque soient décidées directement sur le terrain.
Après approbation, l’exécution repose sur trois points essentiels : un point d’effet clairement défini (préciser le lot ou le numéro d’opération à partir duquel la modification s’applique), l’annulation et le retrait des documents obsolètes (les documents contrôlés doivent être retirés ou marqués comme annulés ; le simple remplacement d’un fichier ne suffit pas), et la validation de première pièce après modification (au moins une pièce du premier lot doit faire l’objet d’un contrôle dimensionnel complet selon les nouveaux critères, avec si nécessaire des contrôles métallographiques ou des essais mécaniques par échantillonnage).
Une fois l’exécution terminée, la demande de modification peut être clôturée après archivage des éléments suivants : formulaire de demande, formulaire d’analyse d’impact, enregistrements d’approbation, enregistrements de mise à jour documentaire, rapport de validation de première pièce et lettre de confirmation client, le cas échéant. Ce dossier constitue la seule base fiable pour le traitement ultérieur des litiges, réclamations et retours d’expérience.
V. Défaillances courantes et mesures correctives
Défaillance 1 : le modèle est modifié, mais le devis ne l’est pas. La mesure corrective consiste à intégrer le devis comme élément obligatoire de la liste d’analyse d’impact et à le lier au numéro de commande dans le système.
Défaillance 2 : les plans obsolètes continuent de circuler dans l’atelier. La réponse consiste à mettre les documents sous contrôle, à imposer l’incrémentation des versions et à joindre l’identification de version documentaire aux pièces imprimées avec l’ordre de fabrication.
Défaillance 3 : une modification urgente contourne la revue. La réponse consiste à créer une « voie d’urgence », tout en imposant la complétion des enregistrements de revue dans les 24 heures ; aucun dossier ne doit rester incomplet indéfiniment.
Défaillance 4 : les paramètres de procédé internes sont ajustés librement en atelier. La réponse consiste à contrôler les paramètres d’équipement par une gestion des droits d’accès, à conserver un journal des modifications de paramètres et à inclure ce point dans les contrôles par échantillonnage des audits internes.
Défaillance 5 : les enregistrements de modification sont dispersés entre e-mails et conversations. La réponse consiste à instaurer un point d’entrée unique et une numérotation standardisée ; toute demande verbale doit être retranscrite dans le registre des modifications.
Conclusion
La gestion des modifications dans les projets d’impression 3D ne vise pas à limiter le changement, mais à garantir que chaque changement possède une origine, une évaluation, une approbation, une validation et un dossier d’archives. En distinguant les modifications de géométrie ou de spécifications techniques, les modifications internes de procédé et les écarts sous dérogation ; en utilisant un formulaire complet comme point d’entrée unique ; puis en réalisant une analyse d’impact selon les cinq volets technique, procédé, encours, documents et commercial, avant de boucler le processus par une autorisation hiérarchisée et une validation de première pièce, il devient possible de transformer une demande verbale en processus d’ingénierie maîtrisé. Pour une plateforme de gestion du cycle de vie complet, de la conception au plan jusqu’à la livraison physique, telle que lantu3D, les enregistrements de modification font aussi partie du patrimoine de procédé : le dossier de validation d’un ajustement d’épaisseur de paroi réalisé aujourd’hui servira de base au chiffrage et à l’évaluation des risques d’une structure similaire demain.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.