
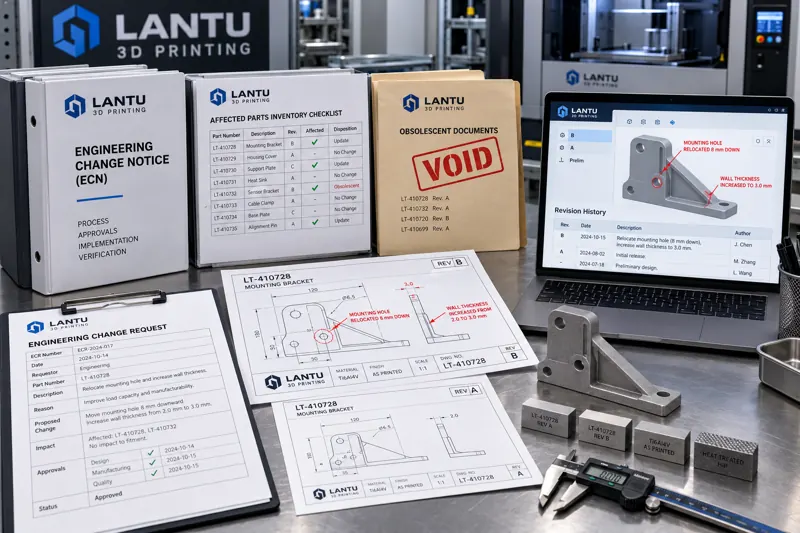
Inleiding: een wijziging is niet alleen een tekening aanpassen, maar drie vragen beantwoorden
In 3D-printprojecten is „kunnen we dit even aanpassen?” bijna de meest gestelde vraag. De engineer van de klant ontdekt een assemblage-interferentie en vraagt om twee extra gaten in een flens; het ontwerpbureau verhoogt de wanddikte van 1,6 mm naar 2,2 mm; de productieafdeling wil, vanwege een lagere vloeibaarheid van een poederpartij, de laagdikte wijzigen van 30 μm naar 40 μm. Deze verzoeken lijken allemaal „kleine wijzigingen”, maar de gevolgen voor de levering verschillen volledig.
De drie wezenlijke vragen zijn: wat wordt door de wijziging beïnvloed (geometrie, materiaal, proces, of documenten en leveringen)? Hoe groot is de impact (onderhanden werk, reeds geleverde onderdelen, voorraad, gereedschappen, offertes)? Wie mag beslissen, en wat moet na de beslissing allemaal synchroon worden aangepast? Door deze drie vragen vooraf te stellen, verandert een wijziging van „een mondeling verzoek” in een beoordeelbare, traceerbare en prijsbepaalbare engineeringgebeurtenis.
I. Eerst classificeren: onderscheid tussen „wijzigingsverzoek” en „afwijking van de technische status”
De eerste technische stap is classificatie, omdat verschillende categorieën volledig verschillende processen volgen.
Eerste categorie: door de klant aangevraagde wijzigingen in geometrie of technische specificaties. Typische voorbeelden zijn gatposities, wanddikte, tolerantiegebieden, materiaalkwaliteiten en eisen voor oppervlaktebehandeling. Deze wijzigingen veranderen rechtstreeks de acceptatiecriteria voor het geleverde product. Offerte en levertijd moeten daarom opnieuw worden beoordeeld, omdat materiaalverbruik, printduur, nabewerkingsstappen en inspectievereisten mee veranderen.
Tweede categorie: interne proceswijzigingen. Bijvoorbeeld laagdikte, scanstrategie, ondersteuningsstructuur, warmtebehandelingscurve of een wisseling van machinetype. Deze wijzigingen veranderen de tekening niet, maar kunnen wel de interne kwaliteitsstatus van het onderdeel beïnvloeden, zoals dichtheid, restspanningen, oppervlakteruwheid en mechanische eigenschappen. Daarom zijn procesvalidatie en documentatie verplicht; operators mogen dit niet op de werkvloer beslissen.
Derde categorie: afwijkingen en concessies. Dit is geen wijziging, maar een traject voor situaties waarin niet aan de oorspronkelijke eisen is voldaan. Bijvoorbeeld wanneer een partij een maatafwijking van 0,08 mm heeft, maar de functionaliteit in de assemblage niet beïnvloedt. Dan geldt een concessieacceptatieproces, met een duidelijk aangewezen goedkeurder, geldigheidsduur en vaststelling of volgende partijen worden beïnvloed. Het behandelen van afwijkingen als wijzigingen is een belangrijke oorzaak van onbetrouwbare wijzigingsregistraties.
De waarde van classificatie is duidelijk: voor de eerste categorie moeten commerciële voorwaarden opnieuw worden berekend, voor de tweede categorie is nieuwe procesvalidatie nodig, en voor de derde categorie zijn autorisatie en termijnbeheersing vereist. Als alles door elkaar wordt behandeld, ontstaan typische beheersproblemen zoals „de tekening is aangepast, maar de offerte niet” of „de parameters zijn gewijzigd zonder validatieregistratie”.
II. Ingang: maak van een mondeling verzoek een beoordeelbaar wijzigingsformulier
De oorzaak van onbeheersbare wijzigingen ligt vrijwel altijd bij de ingang: verzoeken komen gefragmenteerd binnen via chatapps, telefoon en e-mail. Zonder uniforme velden is beoordeling vanzelfsprekend onmogelijk. Richt daarom één centraal ingangspunt in; het aanvraagformulier moet ten minste de volgende velden bevatten:
Wijzigingsnummer en aanvrager: bijvoorbeeld CR-2026-018, met vermelding van aanvrager, aanvraagdatum, project en ordernummer. Het nummer is het ankerpunt voor alle latere traceerbaarheidsactiviteiten.
Wijzigingsinhoud en reden: er moet duidelijk staan „van wat naar wat”. Bijvoorbeeld: „De kerndiameter van het M6-schroefdraadgat wijzigen van φ5,0 naar φ5,2, reden: na het tappen voldoet de schroefdraad niet aan de GO-kalibercontrole.” Formulieren met alleen „gat iets groter maken” moeten worden teruggestuurd.
Lijst van beïnvloede objecten: 3D-modellen (inclusief versienummer), technische tekeningen, procesdocumenten, inspectie-instructies, offertes, reeds ingeplande werkorders, onderhanden werk, reeds geleverde onderdelen, voorraad en specifieke gereedschappen en opspanmiddelen. Dit is de invoer voor de impactanalyse en tevens het onderdeel dat het vaakst wordt vergeten.
Gewenst moment van inwerkingtreding: onmiddellijk, vanaf de volgende partij, of na een specifiek bewerkingsnummer. Dit bepaalt rechtstreeks hoe onderhanden werk moet worden afgehandeld.
Urgentie en eigen inschatting van de gevolgen: de aanvrager moet aangeven wat de gevolgen zijn als niet wordt gewijzigd, zodat niet elk verzoek als „urgent” wordt gemarkeerd. In de praktijk vereist doorgaans minder dan 30% van de als urgent aangemerkte wijzigingen werkelijk voorrang.
III. Impactanalyse: vink vijf checklists één voor één af, zonder stappen over te slaan
Na ontvangst van het aanvraagformulier voeren engineering, procesengineering, kwaliteit, planning en commercie gezamenlijk de impactanalyse uit. Vijf checklists kunnen volledige dekking afdwingen:
Checklist 1: technische haalbaarheid: valt de nieuwe eis binnen de procescapaciteit? Een verhoging van de wanddikte van 1,6 mm naar 2,2 mm is bijvoorbeeld doorgaans makkelijker te vervaardigen, maar een verlaging van 2,2 mm naar 1,2 mm kan dunwandige vervorming en problemen bij poederverwijdering veroorzaken. Dan zijn simulatie of proefstukken nodig. Bij een wijziging van materiaalkwaliteit moeten de goedkeuringslijst van de machine en de poedervoorraad worden gecontroleerd.
Checklist 2: proces en validatie: is een nieuw procesparameterbereik nodig, moet de first article inspection (FAI) opnieuw worden uitgevoerd, en zijn aanvullende niet-destructieve onderzoeken of mechanische proefstukken vereist? Vooral interne proceswijzigingen moeten worden gedocumenteerd: minimaal een parametersheet, een inspectierapport van proefstukken en de handtekening van de goedkeurder.
Checklist 3: onderhanden werk en voorraad: hoe worden onderdelen afgehandeld die al worden geprint (doorgaan tot voltooiing en beoordelen volgens de oude versie, of onderbreken en afkeuren)? Kunnen voltooide maar nog niet geleverde onderdelen worden hersteld? Hoe worden voorraadproducten en halffabricaten geïsoleerd en gemarkeerd? Vervallen specifieke gereedschappen? Dit onderdeel moet duidelijke aantallen en afhandelingsmethoden bevatten; alleen „in beoordeling” vermelden is onvoldoende.
Checklist 4: documenten en gegevens: versieverhoging van het modelbestand (het versienummer moet oplopen), actualisatie van technische tekeningen, proceskaarten, inspectie-instructies en acceptatiecriteria, offertes en contractvoorwaarden, en de wijzigingsbevestiging aan de klant. Voor documentupdates moeten een deadline en verantwoordelijke worden vastgelegd.
Checklist 5: commercie en levertijd: extra materiaal- en arbeidskosten, eventuele herofferte, aantal dagen uitstel van de levertijd en mogelijke activering van contractuele wijzigingsclausules. Wanneer het bedrag een overeengekomen drempel overschrijdt, bijvoorbeeld 5% van de oorspronkelijke contractwaarde, moet een schriftelijke aanvullende overeenkomst worden opgesteld.
Pas nadat alle vijf checklists zijn afgevinkt en ondertekend, gaat de wijziging naar goedkeuring. Een stap overslaan bespaart doorgaans geen tijd, maar leidt later tot herstelwerk en vertrouwensverlies wanneer de klant inconsistenties in documentversies ontdekt.
IV. Besluitvorming en uitvoering: gelaagde autorisatie met validatie in een gesloten proces
Een gelaagde goedkeuringsstructuur is aanbevolen: kleine interne procesaanpassingen die de acceptatiecriteria niet beïnvloeden, kunnen door de procesverantwoordelijke worden goedgekeurd; wijzigingen die de geometrie of technische specificaties van het geleverde product veranderen, moeten schriftelijk worden bevestigd door de technisch verantwoordelijke en de klant; wijzigingen met gevolgen voor kosten en levertijd moeten door de commercieel verantwoordelijke worden bevestigd. Gelaagde autorisatie maakt het mogelijk veel laagrisicowijzigingen op operationeel niveau af te handelen, terwijl beslissingen over wijzigingen met hoog risico niet op de werkvloer worden genomen.
Na goedkeuring volgt de uitvoering. Drie zaken zijn cruciaal: een duidelijk ingangsdatum (vastleggen vanaf welke partij of welk bewerkingsnummer de wijziging geldt), oude documenten intrekken en terughalen (beheerde documenten moeten worden teruggehaald of als vervallen worden gemarkeerd; alleen overschrijven is niet voldoende), en validatie van het eerste artikel na de wijziging (minimaal één onderdeel van de eerste partij volledig dimensioneel inspecteren volgens de nieuwe criteria, en waar nodig aanvullend metallografisch of mechanisch steekproefonderzoek uitvoeren).
Na voltooiing moet het wijzigingsformulier worden gesloten en moeten de volgende documenten worden gearchiveerd: het wijzigingsformulier, de impactanalysetabel, goedkeuringsregistraties, registraties van documentupdates, het validatierapport van het eerste artikel en, indien van toepassing, de bevestigingsbrief van de klant. Dit dossier is de enige basis voor latere geschillen, claims en evaluaties.
V. Veelvoorkomende faalpunten en tegenmaatregelen
Faalpunt 1: het model is aangepast, maar de offerte niet. Neem de offerte op als verplicht onderdeel van de wijzigingsimpactchecklist en koppel deze in het systeem aan het ordernummer.
Faalpunt 2: oude tekeningen circuleren nog op de werkvloer. Gebruik beheerst documentbeheer met verplicht oplopende versienummers en voeg een documentversie-identificatie toe aan de geprinte documenten bij de werkorder.
Faalpunt 3: een urgente wijziging omzeilt de beoordeling. Richt een spoedtraject in, maar verplicht het aanvullen van de beoordelingsregistratie binnen 24 uur; een dossier mag niet voor onbepaalde tijd onvolledig blijven.
Faalpunt 4: interne procesparameters worden op de werkvloer zomaar aangepast. Beheer machineparameters via toegangsrechten, leg parameterwijzigingen vast in logbestanden en neem deze op in interne auditsteekproeven.
Faalpunt 5: wijzigingsregistraties zijn verspreid over e-mails en chats. Gebruik één centraal ingangspunt en uniforme nummering; elk mondeling verzoek moet worden teruggeschreven in het wijzigingsregister.
Conclusie
Wijzigingsbeheer in 3D-printprojecten is in wezen geen beperking van verandering, maar een manier om ervoor te zorgen dat elke verandering een bron, beoordeling, goedkeuring, validatie en dossier heeft. Door wijzigingen te verdelen in wijzigingen van geometrische technische specificaties, interne proceswijzigingen en afwijkingen/concessies, één centraal aanvraagformulier met volledige velden te gebruiken, vervolgens impactanalyses uit te voeren met vijf checklists voor techniek, proces, onderhanden werk, documenten en commercie, en ten slotte een gesloten proces met gelaagde autorisatie en first article-validatie toe te passen, wordt „even mondeling aanpassen” een beheersbaar engineeringproces. Voor een lifecyclemanagementplatform zoals lantu3D, van ontwerptekening tot fysieke levering, vormen wijzigingsregistraties ook procesactiva: de validatieregistratie van een wanddikteaanpassing van vandaag is de basis voor toekomstige offertes en risicobeoordelingen van vergelijkbare structuren.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.